- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

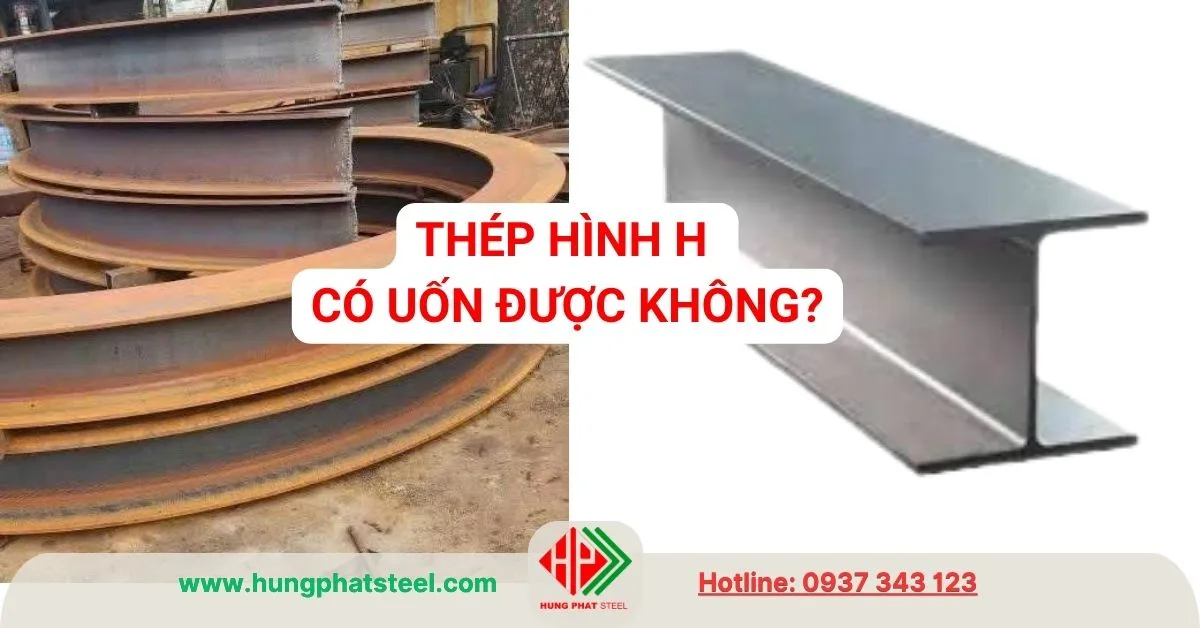
Thép hình H có uốn được không? Đây là câu hỏi thường gặp khi sử dụng thép hình H trong kết cấu thép, nhà xưởng, cầu đường, cơ khí chế tạo và các công trình yêu cầu tạo hình theo bán kính. Câu trả lời là thép hình H có thể uốn được, nhưng khả năng uốn phụ thuộc vào kích thước tiết diện, chiều dày, mác thép, bán kính uốn và phương pháp gia công.
Khác với thép tấm hoặc thép thanh có tiết diện đơn giản, thép hình H có kết cấu gồm bản cánh và bản bụng nên quá trình uốn phức tạp hơn. Nếu lựa chọn sai phương pháp hoặc bán kính uốn quá nhỏ, thép có thể bị biến dạng, xoắn hoặc ảnh hưởng đến tính chất cơ học.
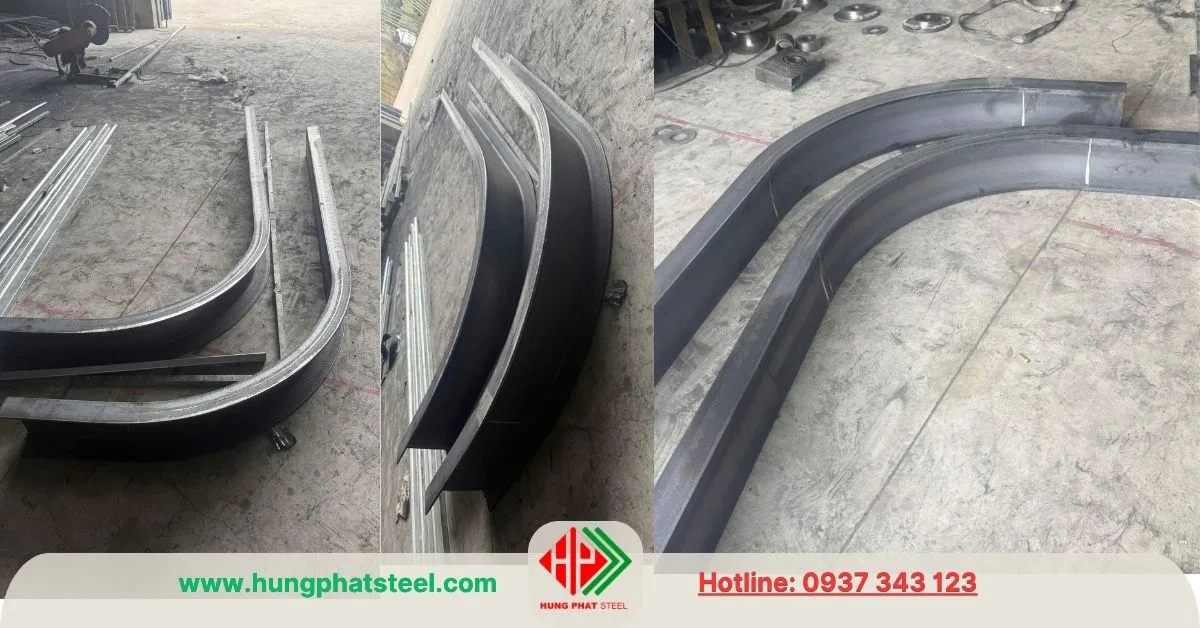
Thép hình H có uốn được không?
Có. Thép hình H hoàn toàn có thể uốn cong theo yêu cầu nếu sử dụng thiết bị và phương pháp gia công phù hợp.
Thép H thường được sản xuất từ thép carbon hoặc thép kết cấu có khả năng chịu lực cao. Khi gia công, thép có thể được uốn theo bán kính để tạo ra các cấu kiện cong dùng trong kiến trúc hoặc kết cấu.
Tuy nhiên, không nên hiểu rằng mọi loại thép H đều có thể uốn với mọi bán kính. Khả năng uốn phải được xác định dựa trên:
- Kích thước tiết diện thép H.
- Chiều dày bản cánh và bản bụng.
- Mác thép.
- Chiều dài cấu kiện.
- Bán kính uốn yêu cầu.
- Phương uốn.
- Phương pháp gia công.
- Yêu cầu về độ chính xác sau khi uốn.
Đối với những cấu kiện chịu lực quan trọng, việc uốn cần được tính toán và kiểm tra sau gia công.
Những loại thép H nào có thể uốn cong được?
Phần lớn các loại thép H dùng trong xây dựng và cơ khí đều có thể gia công uốn nếu thông số vật liệu và thiết bị đáp ứng yêu cầu.
- Các quy cách thép H nhỏ thường dễ gia công hơn do tiết diện và chiều dày nhỏ. Khi kích thước H tăng, đặc biệt với các loại thép H có bản cánh và bản bụng dày, lực uốn cần thiết cũng tăng đáng kể.
- Ví dụ, thép H200, H250, H300 có thể được gia công uốn trong những điều kiện phù hợp. Với các loại thép lớn như H350, H400, H500 hoặc lớn hơn, cần sử dụng máy uốn chuyên dụng có công suất phù hợp.
- Vì vậy, không thể chỉ căn cứ vào ký hiệu H200 hay H500 để kết luận bán kính uốn tối thiểu. Cần kiểm tra đầy đủ thông số của tiết diện và vật liệu.
Phương pháp uốn thép hình H phổ biến
Có nhiều phương pháp được sử dụng để uốn thép H. Trong đó, phổ biến nhất là uốn nguội bằng máy chuyên dụng và uốn có gia nhiệt.
Uốn nguội
- Uốn nguội được thực hiện bằng máy uốn thép hình hoặc máy lốc chuyên dụng. Lực cơ học được tác động từ từ lên tiết diện thép để tạo ra độ cong theo bán kính yêu cầu.
- Ưu điểm của phương pháp này là không làm thay đổi đáng kể trạng thái nhiệt của vật liệu và phù hợp với nhiều công trình cần kiểm soát độ chính xác.
- Tuy nhiên, máy phải có công suất phù hợp với kích thước và chiều dày thép H. Với tiết diện lớn, lực uốn rất cao nên không thể sử dụng các thiết bị nhỏ thông thường.
Uốn có gia nhiệt
- Trong một số trường hợp, có thể sử dụng phương pháp gia nhiệt để làm giảm lực cần thiết khi tạo hình.
- Tuy nhiên, việc gia nhiệt cần được kiểm soát chặt chẽ. Nếu nhiệt độ hoặc quy trình không phù hợp, vật liệu có thể bị ảnh hưởng về cơ tính, biến dạng cục bộ hoặc thay đổi tính chất tại vùng gia nhiệt.
- Đối với thép kết cấu chịu lực, phương pháp gia nhiệt nên được thực hiện theo quy trình kỹ thuật phù hợp và cần được xem xét trước khi thi công.
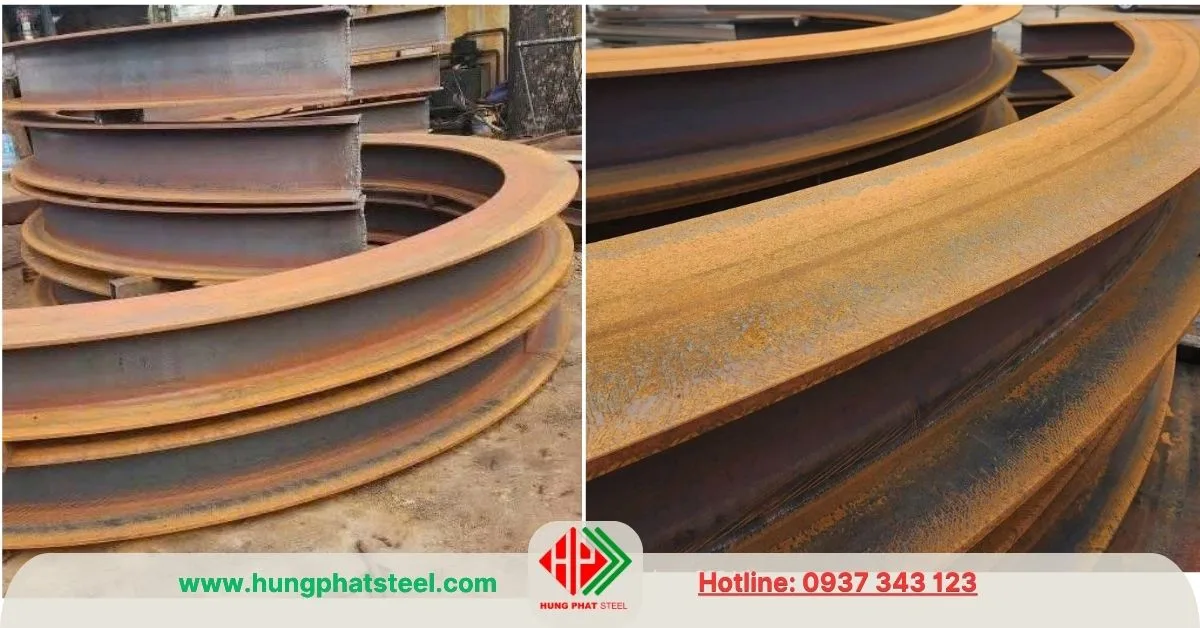
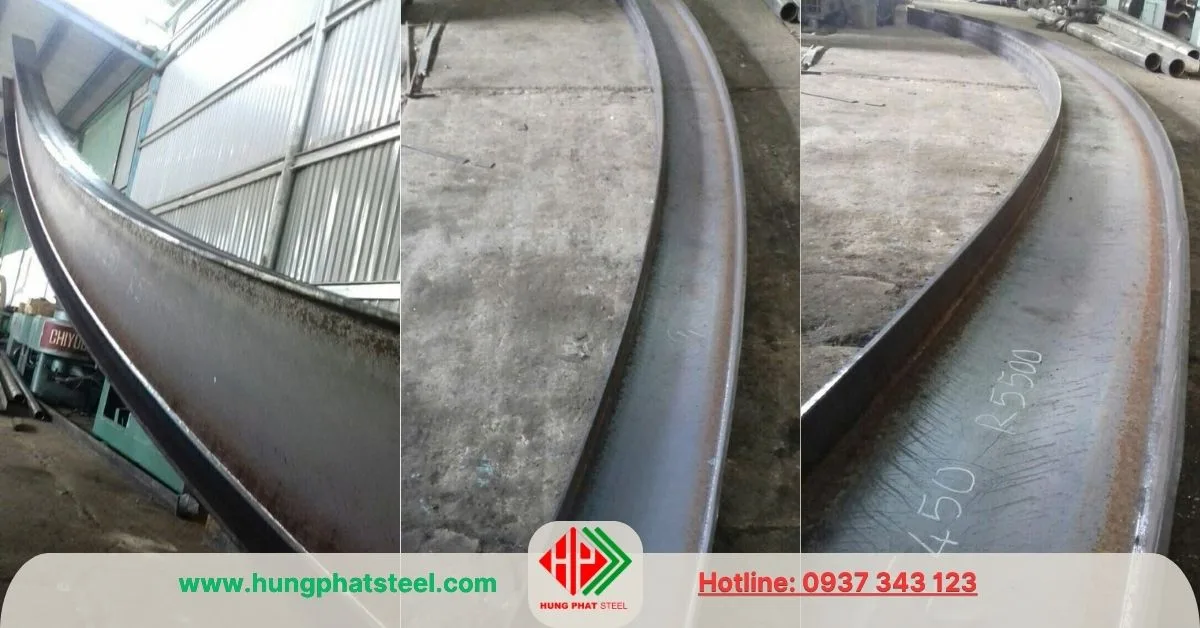
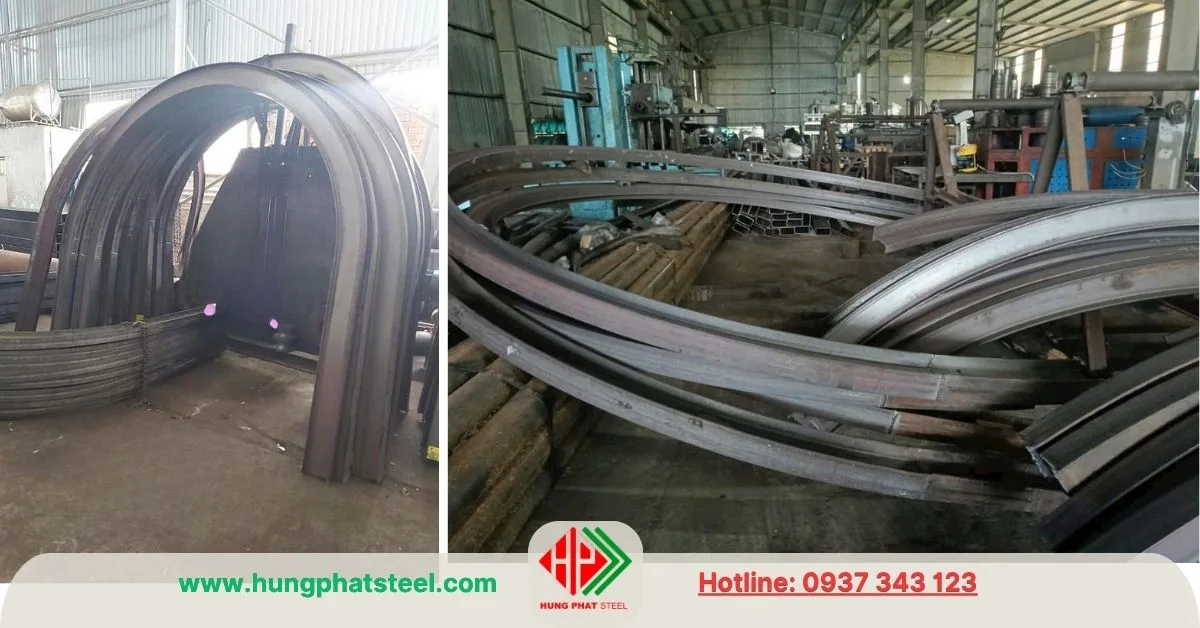
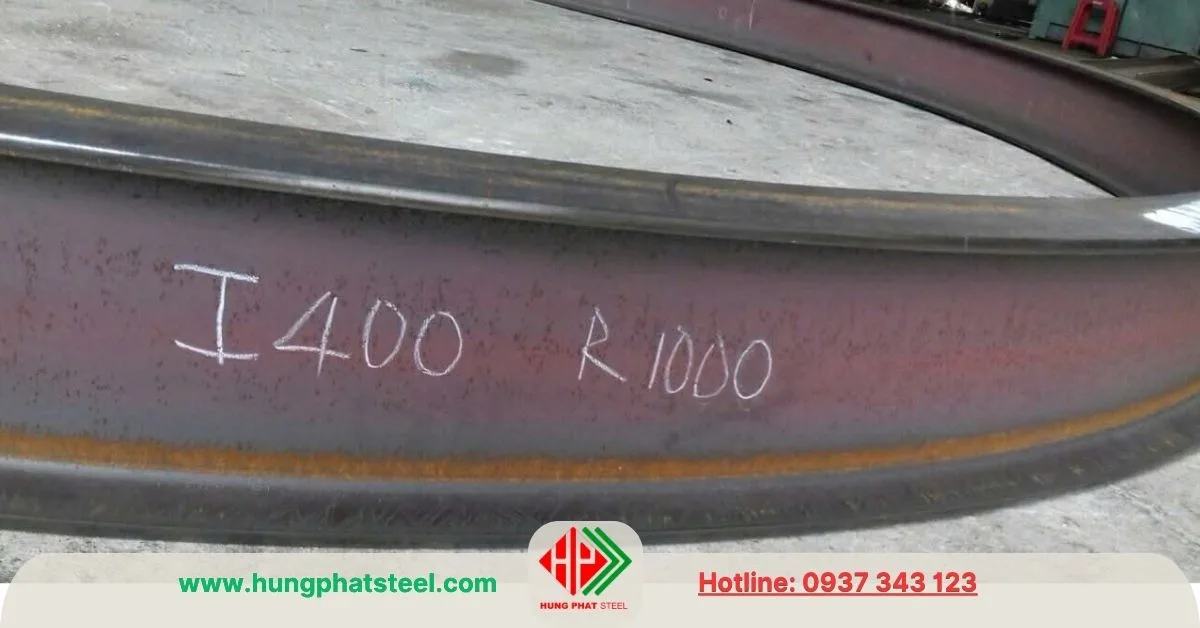
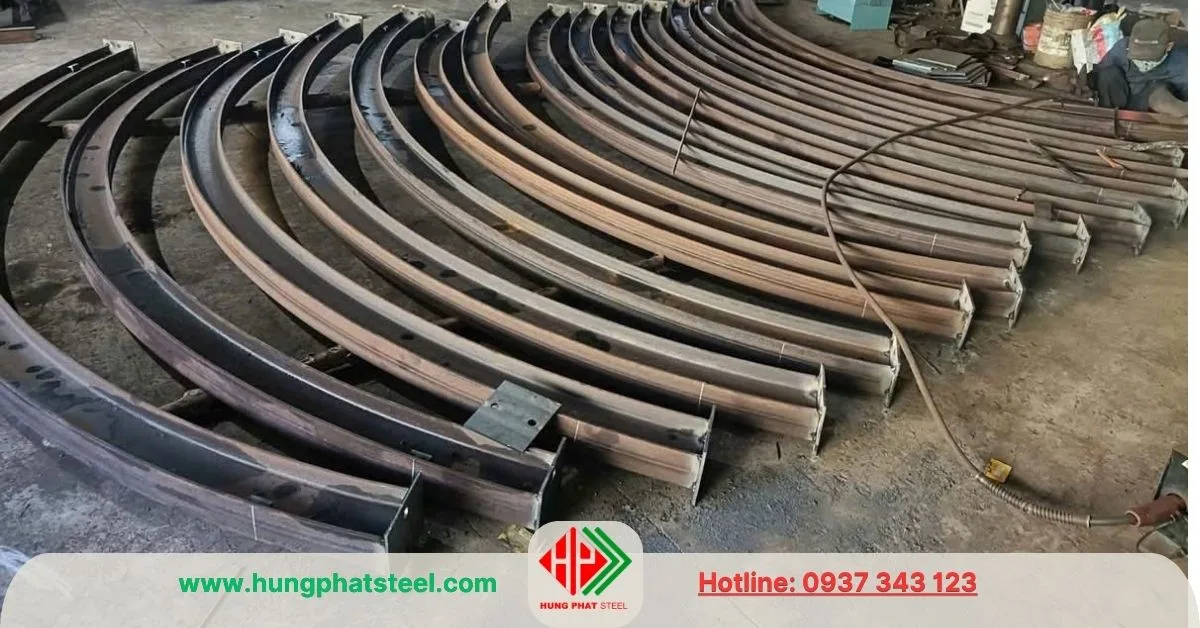
Uốn thép H theo những hướng nào?
Thép hình H có thể được uốn theo nhiều phương khác nhau, nhưng mức độ khó không giống nhau.
- Uốn theo phương mạnh thường yêu cầu lực lớn hơn vì tiết diện có độ cứng cao theo phương này.
- Uốn theo phương yếu có thể dễ hơn trong một số trường hợp nhưng lại có nguy cơ mất ổn định hoặc biến dạng xoắn nếu thiết bị và cách gá đặt không phù hợp.
Ngoài uốn cong một chiều, thép H còn có thể được gia công thành các cấu kiện dạng cung, vòng cung hoặc đường cong theo bản vẽ.
Do đặc điểm có bản cánh rộng, quá trình uốn cần kiểm soát đồng thời độ cong của cánh, bụng và hiện tượng xoắn tiết diện.
Bán kính uốn thép H có quan trọng không?
Có. Bán kính uốn là một trong những thông số quan trọng nhất khi gia công thép H.
- Bán kính càng nhỏ thì mức độ biến dạng của thép càng lớn và lực uốn cần thiết càng cao. Nếu cố gắng uốn thép H với bán kính quá nhỏ, có thể xuất hiện biến dạng cục bộ, nhăn cánh, móp bụng hoặc nứt tại khu vực chịu biến dạng lớn.
- Ngược lại, khi bán kính lớn, quá trình uốn thường thuận lợi hơn và giảm nguy cơ biến dạng tiết diện.
- Do đó, trước khi gia công cần xác định rõ: Kích thước H → mác thép → chiều dày → phương uốn → bán kính uốn → yêu cầu dung sai.
- Đây là cơ sở để lựa chọn thiết bị và phương pháp uốn phù hợp.
Uốn thép H có ảnh hưởng đến khả năng chịu lực không?
- Có thể có ảnh hưởng nếu quá trình gia công gây biến dạng hoặc làm thay đổi tính chất vật liệu.
- Đối với kết cấu thông thường, nếu thép được uốn đúng phương pháp và nằm trong giới hạn cho phép, cấu kiện vẫn có thể đáp ứng yêu cầu thiết kế.
- Tuy nhiên, nếu uốn quá mức hoặc gia công không đúng kỹ thuật, thép có thể xuất hiện biến dạng dư, nứt hoặc thay đổi cục bộ về cơ tính.
- Đối với thép H dùng làm dầm, cột hoặc kết cấu chịu lực, sau khi uốn cần kiểm tra hình dạng, kích thước và chất lượng vật liệu theo yêu cầu của thiết kế.
Các mác thép hình H thông dụng và khả năng uốn
| Mác thép | Tiêu chuẩn thường gặp | Đặc điểm | Khả năng uốn | Ứng dụng uốn phổ biến |
|---|---|---|---|---|
| SS400 | JIS G3101 | Thép kết cấu carbon, độ bền vừa | Tốt | H uốn làm khung cong, mái, kiến trúc |
| SM490 | JIS G3106 | Cường độ cao hơn SS400 | Khá | Kết cấu chịu lực, dầm cong |
| Q235B | GB/T 700 | Thép kết cấu carbon | Tốt | Khung, dầm, kết cấu uốn |
| Q355B | GB/T 1591 | Cường độ cao | Khá | Kết cấu lớn, dầm cong chịu tải |
| S235JR | EN 10025-2 | Thép kết cấu carbon | Tốt | Kết cấu dân dụng, kiến trúc |
| S275JR | EN 10025-2 | Cường độ cao hơn S235 | Khá – tốt | Dầm, khung kết cấu |
| S355JR/S355J2 | EN 10025-2 | Thép kết cấu cường độ cao | Khá | Kết cấu thép lớn, cấu kiện cong |
| ASTM A36 | ASTM A36/A36M | Thép kết cấu carbon | Tốt | Dầm, khung, cầu thang, kiến trúc |
1. SS400 – lựa chọn phổ biến khi cần uốn
- SS400 theo JIS G3101 là một trong những mác thép kết cấu phổ biến của thép hình H/I. Với đặc tính cơ học tương đối phù hợp cho gia công tạo hình, SS400 thường được lựa chọn khi cần uốn nguội thép H để tạo các cấu kiện cong.
- Thép H SS400 có thể được sử dụng cho khung mái cong, kết cấu kiến trúc, dầm cong, khung nhà thép và các chi tiết cơ khí.
- Tuy nhiên, không nên kết luận rằng SS400 có thể uốn với mọi bán kính. Khi tiết diện H càng lớn hoặc cánh càng dày, lực uốn cần thiết càng cao và phải sử dụng máy chuyên dụng.
2. Q235B – thép H nhập khẩu Trung Quốc
- Q235B theo GB/T 700 cũng là mác thép kết cấu carbon phổ biến. Đây là loại vật liệu có khả năng gia công, hàn và tạo hình tương đối tốt.
- Q235B thường được sử dụng cho thép H phục vụ khung kết cấu, nhà xưởng, dầm, cột và các cấu kiện có thể cần gia công uốn.
- Nếu dùng Q235B để uốn, cần kiểm tra chứng chỉ vật liệu và thông số cơ lý của lô hàng thay vì chỉ dựa vào tên mác thép.
3. Q355B – khi cần cường độ cao hơn
- Q355B có cường độ cao hơn Q235B và thường được sử dụng cho các kết cấu yêu cầu khả năng chịu tải cao.
- Q355B vẫn có thể gia công uốn, nhưng do cường độ vật liệu cao hơn nên lực uốn cần thiết thường lớn hơn. Với thép H Q355B kích thước lớn, nên sử dụng thiết bị uốn chuyên dụng và xác định bán kính uốn trước khi gia công.
- Loại này phù hợp với các kết cấu lớn, dầm cong hoặc công trình yêu cầu khả năng chịu lực cao.
4. S235, S275 và S355
- Đối với thép H theo tiêu chuẩn châu Âu, các mác S235, S275 và S355 khá phổ biến.
- Trong đó, S235 có cường độ thấp hơn và thường thuận lợi hơn cho các yêu cầu tạo hình. S275 và S355 có cường độ cao hơn, phù hợp với kết cấu chịu tải lớn nhưng cần kiểm soát chặt chẽ hơn khi uốn.
- S355 thường được sử dụng cho các kết cấu thép lớn, bao gồm cả những cấu kiện có hình dạng cong nếu thiết kế và quy trình gia công cho phép.
5. ASTM A36
- ASTM A36/A36M là tiêu chuẩn phổ biến đối với thép kết cấu carbon. Thép hình H sản xuất theo ASTM A36 có thể được sử dụng trong nhiều công trình kết cấu và có khả năng gia công uốn trong điều kiện phù hợp.
- A36 thường được sử dụng cho dầm, khung thép, cầu thang, kết cấu phụ trợ và các cấu kiện kiến trúc.
Tiêu chuẩn nào áp dụng khi uốn thép hình H?
Cần lưu ý rằng tiêu chuẩn mác thép và tiêu chuẩn gia công uốn là hai vấn đề khác nhau.
| Tiêu chuẩn | Nội dung chính |
|---|---|
| JIS G3101 | Thép kết cấu carbon, trong đó có SS400 |
| JIS G3106 | Thép kết cấu hàn, gồm các mác như SM490 |
| GB/T 700 | Thép kết cấu carbon, gồm Q235 |
| GB/T 1591 | Thép kết cấu hợp kim thấp cường độ cao, gồm Q355 |
| EN 10025-2 | Thép kết cấu cán nóng, gồm S235, S275, S355 |
| ASTM A36/A36M | Thép kết cấu carbon |
| JIS G3192 | Kích thước, khối lượng và dung sai thép hình cán nóng |
| EN 1090-2 | Yêu cầu kỹ thuật đối với chế tạo kết cấu thép |
| TCVN 5575:2024 | Thiết kế kết cấu thép |
Nên chọn mác thép nào để uốn?
- Nếu ưu tiên dễ gia công và nhu cầu kết cấu thông thường, có thể cân nhắc SS400, Q235B, S235JR hoặc ASTM A36.
- Nếu cần cường độ cao hơn, có thể sử dụng SM490, Q355B, S275 hoặc S355, nhưng cần thiết bị uốn phù hợp và kiểm soát quy trình gia công chặt chẽ hơn.
- Đối với thép H kích thước lớn như H350, H400, H500, không nên chỉ căn cứ vào mác thép để xác nhận “uốn được”. Cần có thông số đầy đủ về quy cách H, chiều dày cánh/bụng, bán kính uốn và hướng uốn để đơn vị gia công kiểm tra khả năng thực hiện.
Tiêu chuẩn mác thép xác định tính chất vật liệu, còn việc uốn phải được kiểm soát theo yêu cầu chế tạo kết cấu và thiết kế cụ thể.
Thép H uốn được dùng vào những công trình nào?
Thép H uốn thường được sử dụng khi công trình cần tạo các cấu kiện có hình dạng cong thay vì đường thẳng.
Một số ứng dụng gồm:
- Kết cấu mái cong: Thép H được uốn thành cung để tạo khung mái có hình dạng đặc biệt.
- Công trình kiến trúc: Sử dụng thép H uốn làm khung cong, cổng, sảnh hoặc các chi tiết kiến trúc.
- Nhà thép: Một số cấu kiện đặc biệt có thể sử dụng thép H uốn theo bán kính thiết kế.
- Cầu và công trình giao thông: Có thể sử dụng thép hình cong cho một số kết cấu theo thiết kế.
- Trang trí và nội thất: Thép H kích thước nhỏ có thể được uốn để tạo hình theo yêu cầu kiến trúc.
Cơ sở thiết bị dùng để uốn thép hình H
Để uốn thép hình H, thiết bị phải tạo được lực uốn đủ lớn và kiểm soát được vị trí tác dụng lực. Không thể sử dụng máy uốn thép hộp hoặc máy chấn tôn thông thường cho các loại H lớn.
Thiết bị phổ biến là máy uốn thép hình 3 trục (3-roll section bending machine). Máy sử dụng các con lăn để tạo lực lên cánh và bụng thép H, sau đó đưa vật liệu qua nhiều lần nhằm tạo bán kính cong theo yêu cầu.
Ngoài máy 3 trục, với một số trường hợp có thể sử dụng máy ép thủy lực, đặc biệt khi cần tạo hình theo khuôn hoặc thực hiện các đoạn uốn cục bộ. Tuy nhiên, với yêu cầu tạo đường cong liên tục trên toàn bộ chiều dài thép H, máy uốn/lốc 3 trục thường phù hợp hơn.
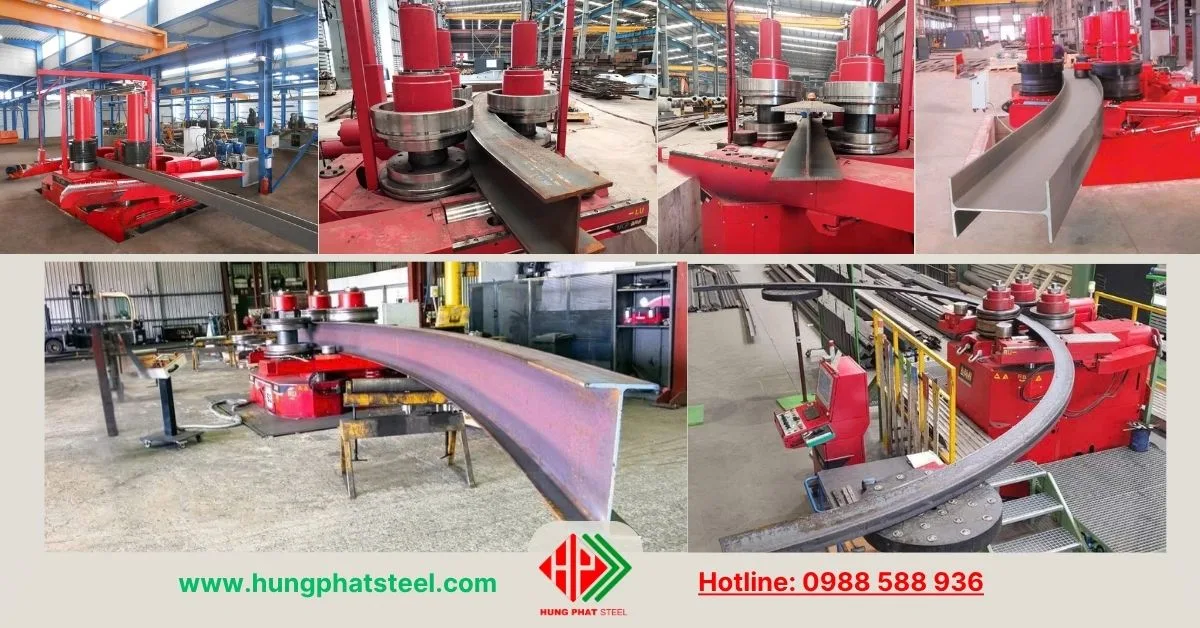
Các bước uốn thép hình H
Bước 1: Kiểm tra thép trước khi uốn
- Trước tiên cần kiểm tra quy cách H, chiều dài, chiều dày cánh và bụng, mác thép, tiêu chuẩn sản xuất và tình trạng bề mặt.
- Nếu công trình yêu cầu hồ sơ vật liệu, nên đối chiếu với MTC/CO/CQ hoặc chứng chỉ chất lượng tương ứng.
- Đồng thời kiểm tra thép có bị cong vênh, móp méo hoặc khuyết tật trước khi đưa vào máy hay không.
Bước 2: Xác định bán kính và hướng uốn
- Đây là bước rất quan trọng.
- Bản vẽ cần xác định rõ bán kính uốn, góc uốn, chiều dài đoạn cong và hướng uốn. Thép H có thể được uốn theo các phương khác nhau và lực cần thiết sẽ thay đổi đáng kể.
- Không nên chỉ yêu cầu “uốn H350 thành hình cung” mà không cung cấp bán kính hoặc bản vẽ.
Bước 3: Kiểm tra khả năng của máy
- Dựa trên quy cách H và yêu cầu uốn, đơn vị gia công lựa chọn máy có công suất, khoảng cách trục và kích thước con lăn phù hợp.
- Nếu tiết diện thép quá lớn hoặc bán kính quá nhỏ so với khả năng thiết bị, cần thay đổi phương án gia công.
Bước 4: Gá thép lên máy
- Thép H được đặt vào hệ thống con lăn và căn chỉnh sao cho tiết diện nằm đúng vị trí.
- Việc gá đặt phải hạn chế tình trạng lệch tâm hoặc xoắn thép trong quá trình uốn. Đây là vấn đề đặc biệt cần chú ý đối với thép H vì tiết diện có bản cánh rộng.
Bước 5: Uốn thử
- Không nên đưa ngay toàn bộ cây thép vào chế độ uốn cuối cùng.
- Thông thường nên thực hiện uốn thử hoặc uốn từng bước, sau mỗi lần ép/lốc sẽ kiểm tra độ cong thực tế. Cách làm này giúp hạn chế tình trạng uốn quá mức.
Bước 6: Uốn nhiều lượt
- Đối với máy lốc 3 trục, thép H thường được đưa qua máy nhiều lần để tăng dần độ cong.
- Việc uốn từng bước giúp kiểm soát hình dạng tốt hơn so với việc cố gắng tạo toàn bộ bán kính trong một lần tác động lực.
Bước 7: Kiểm tra hiện tượng đàn hồi
- Sau khi ngừng tác dụng lực, thép có xu hướng đàn hồi trở lại, khiến bán kính thực tế lớn hơn bán kính ngay khi còn chịu lực.
- Do đó, người vận hành cần tính đến springback và điều chỉnh lượng uốn phù hợp. Mức bù cụ thể không nên áp dụng một con số cố định cho tất cả thép H vì phụ thuộc vào mác thép, tiết diện, bán kính và phương pháp gia công.
Bước 8: Kiểm tra sau khi uốn
Sau khi hoàn thành, cần kiểm tra:
- Bán kính cong.
- Chiều dài và góc uốn.
- Độ xoắn của tiết diện.
- Biến dạng cánh.
- Biến dạng bụng.
- Các dấu hiệu nứt hoặc xé vật liệu.
- Kích thước tiết diện sau uốn.
EN 1090-2 quy định cấu kiện sau tạo hình có dấu hiệu nứt, xé lớp hoặc hư hỏng lớp phủ phải được xem là sản phẩm không phù hợp và cần xử lý theo yêu cầu kiểm soát chất lượng.
Lưu ý quan trọng khi uốn thép H
- Không nên đưa ra một bán kính uốn tối thiểu chung cho tất cả thép H. Bán kính phù hợp phải được xác định dựa trên quy cách tiết diện, mác thép, chiều dày và phương pháp uốn.
- Đối với thép kết cấu, EN 1090-2 yêu cầu quá trình tạo hình không được làm giảm tính chất của vật liệu xuống dưới mức quy định; việc tạo hình nguội phải phù hợp với yêu cầu về khả năng tạo hình của tiêu chuẩn sản phẩm liên quan.
- Đặc biệt với thép H cường độ cao hoặc tiết diện lớn, nên kiểm tra khả năng gia công trước khi sản xuất hàng loạt.
Thép Hùng Phát nhận cung cấp và gia công thép H uốn theo yêu cầu
- Thép Hùng Phát cung cấp nhiều quy cách thép hình H phục vụ xây dựng, kết cấu thép, nhà xưởng và cơ khí.
- Ngoài cung cấp thép H nguyên cây, Thép Hùng Phát có thể hỗ trợ cắt và gia công uốn thép hình H theo yêu cầu, tùy quy cách, bán kính uốn và số lượng.
- Khách hàng khi có nhu cầu có thể cung cấp quy cách thép H, bản vẽ hoặc thông số bán kính để được kiểm tra khả năng gia công trước khi đặt hàng.
Kết luận
Thép hình H có thể uốn được, nhưng không phải mọi quy cách đều có thể uốn với cùng một bán kính hoặc bằng cùng một phương pháp. Khả năng uốn phụ thuộc vào kích thước tiết diện, chiều dày, mác thép, phương uốn, bán kính uốn và thiết bị gia công.
Đối với thép H kích thước nhỏ, việc uốn thường thuận lợi hơn. Với các loại thép H lớn như H350, H400, H500 hoặc lớn hơn, cần sử dụng thiết bị chuyên dụng và xác định trước phương án gia công.
Nếu thép H được sử dụng cho dầm, cột hoặc kết cấu chịu lực, cần đặc biệt chú ý đến biến dạng sau uốn và các yêu cầu kỹ thuật của thiết kế. Việc gia công đúng phương pháp không chỉ đảm bảo hình dạng theo bản vẽ mà còn giúp duy trì khả năng làm việc của cấu kiện trong quá trình sử dụng.
Đội ngũ báo giá và tư vấn khách hàng
CÔNG TY CỔ PHẦN THÉP HÙNG PHÁT
- Ms Uyên 0939 287 123 – Phòng kinh doanh
- Ms Nha 0937 343 123 – Phòng kinh doanh
- Ms Ly 0909 938 123- Phòng kinh doanh
- Ms Mừng 0938 261 123- Phòng kinh doanh
- Ms Di 0909 941 123- Phòng kinh doanh
- Ms Trà 0988 588 936- Phòng kinh doanh
- Hỗ trợ khách hàng Miền Nam: Ms Trâm 0938 437 123
- Hỗ trợ khách hàng miền Bắc: Ms Tâm 0933 710 789
- Phòng sản xuất vật tư cọc khoan nhồi: Ms Duyên 0971 960 496
Trụ sở : H62 KDC Thới An, Đường Lê Thị Riêng, Phường Thới An, TPHCM
Kho hàng miền nam 1: số 1769 QL1A, P.Tân Thới Hiệp, TPHCM
Kho hàng miền nam 2: 1448 QL1A, P.Thới An, TPHCM
Kho hàng miền Bắc: số 68 đường Đại Thanh, Xã Ngọc Hồi, Hà Nội