- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

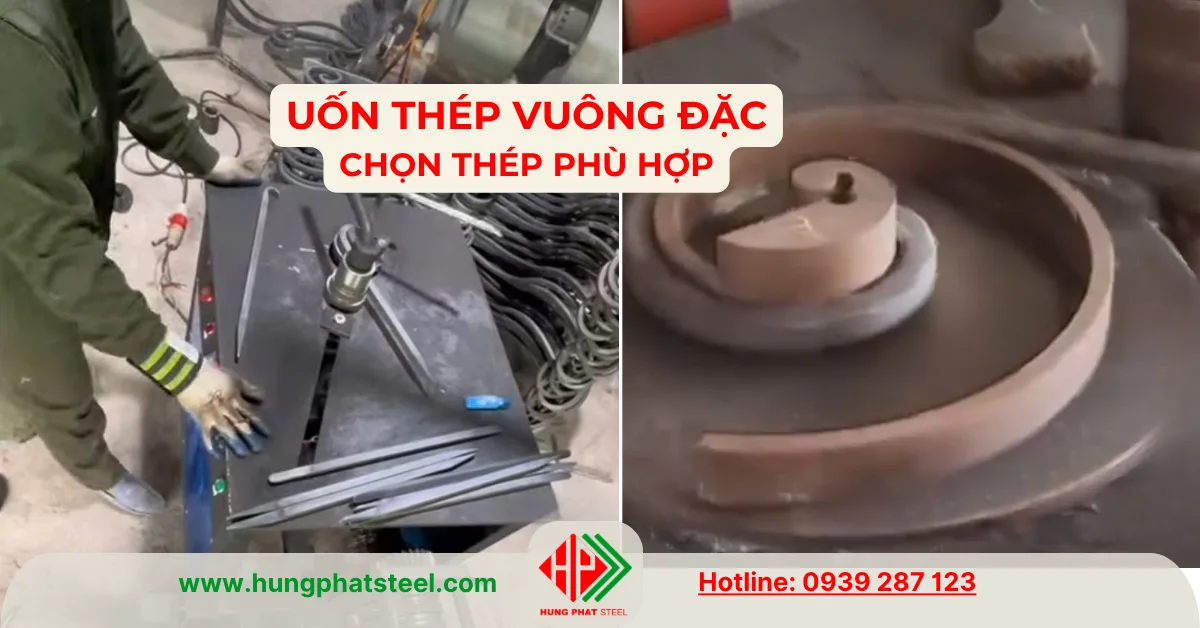
Uốn thép vuông đặc là phương pháp gia công tạo hình thanh thép có tiết diện vuông thành các dạng cong, vòng cung hoặc hình học theo yêu cầu.
Khác với thép tấm hoặc thép hộp, thép vuông đặc có phần vật liệu liên tục trên toàn bộ tiết diện nên khi uốn, lực tác động phải đủ lớn để làm biến dạng toàn bộ thanh thép. Vì vậy, chất lượng thanh thép ban đầu, mác thép, kích thước tiết diện và bán kính uốn đều ảnh hưởng trực tiếp đến khả năng gia công.
Nhu cầu chọn lựa thép vuông đặc để uốn
Uốn thép vuông đặc thường được ứng dụng để tạo các chi tiết có dạng cong, cung tròn hoặc hình học theo bản vẽ thay vì sử dụng thanh thẳng. Một số ứng dụng phổ biến gồm:
- Khung và kết cấu cơ khí: uốn thanh vuông thành khung cong, khung bảo vệ, khung máy, giá đỡ.
- Lan can, cầu thang, tay vịn: đặc biệt với thép vuông đặc inox, có thể uốn thành cung tròn hoặc các đoạn cong theo thiết kế.
- Cổng, hàng rào: tạo hoa văn, đường cong, khung viền và các chi tiết trang trí.
- Nội thất và ngoại thất: chân bàn, chân ghế, khung kệ, khung trang trí, chi tiết kiến trúc.
- Chi tiết máy: các thanh liên kết, tay gạt, giá đỡ và bộ phận cần tạo hình theo bán kính nhất định.
- Thiết bị công nghiệp: khung bảo vệ, tay nắm, giá đỡ đường ống và các chi tiết phụ trợ.
- Kết cấu theo bản vẽ: uốn thép vuông đặc thành chữ U, chữ C, cung tròn hoặc hình dạng đặc biệt phục vụ gia công cơ khí.
Đối với inox vuông đặc, việc uốn thường được áp dụng nhiều cho lan can, cầu thang, cổng, hàng rào, nội thất và các chi tiết kiến trúc yêu cầu vừa có khả năng chịu lực vừa có tính thẩm mỹ và chống ăn mòn.
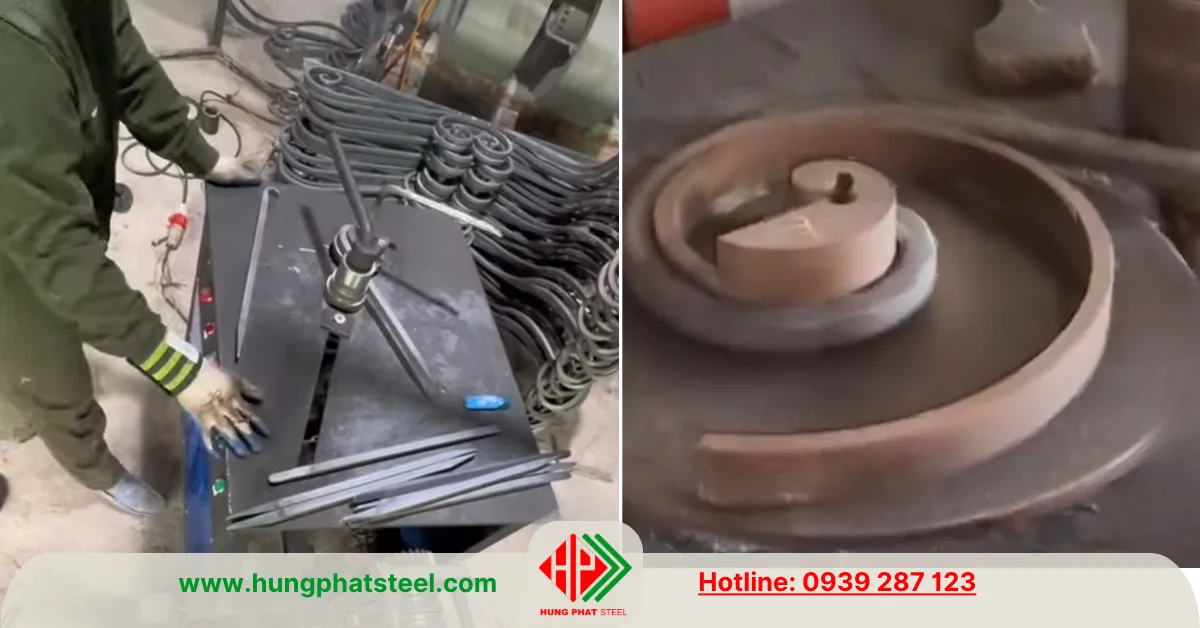
Uốn thép vuông đặc: chọn thép mềm hay thép cứng?
- Một trong những yếu tố cần xác định trước khi uốn là nên sử dụng thép vuông đặc mềm hay thép vuông đặc có độ cứng cao. Không phải loại thép càng cứng thì càng tốt.
- Với các chi tiết cần uốn nhiều, uốn bán kính nhỏ hoặc tạo hình chính xác, thép có độ dẻo phù hợp thường thuận lợi hơn. Ngược lại, nếu chi tiết vừa yêu cầu khả năng chịu lực vừa cần giữ độ bền sau gia công thì có thể lựa chọn thép có cơ tính cao hơn, nhưng phải tính toán bán kính uốn và phương pháp gia công phù hợp.
Thép vuông đặc mềm là gì? có uốn được không?
- Trong gia công cơ khí, khái niệm thép mềm thường được dùng để chỉ nhóm thép carbon có hàm lượng carbon tương đối thấp, độ dẻo và khả năng biến dạng tốt. Một số loại thép kết cấu thông dụng như CT3, C20 hoặc các mác thép carbon thấp có thể được lựa chọn cho những chi tiết cần uốn.
- Đặc điểm quan trọng của thép mềm là khả năng biến dạng dẻo tương đối tốt trước khi xảy ra nứt gãy. Khi đưa thanh thép vuông đặc qua máy uốn, vật liệu có thể thay đổi hình dạng mà không cần sử dụng lực quá lớn so với thép có độ cứng hoặc giới hạn chảy cao.
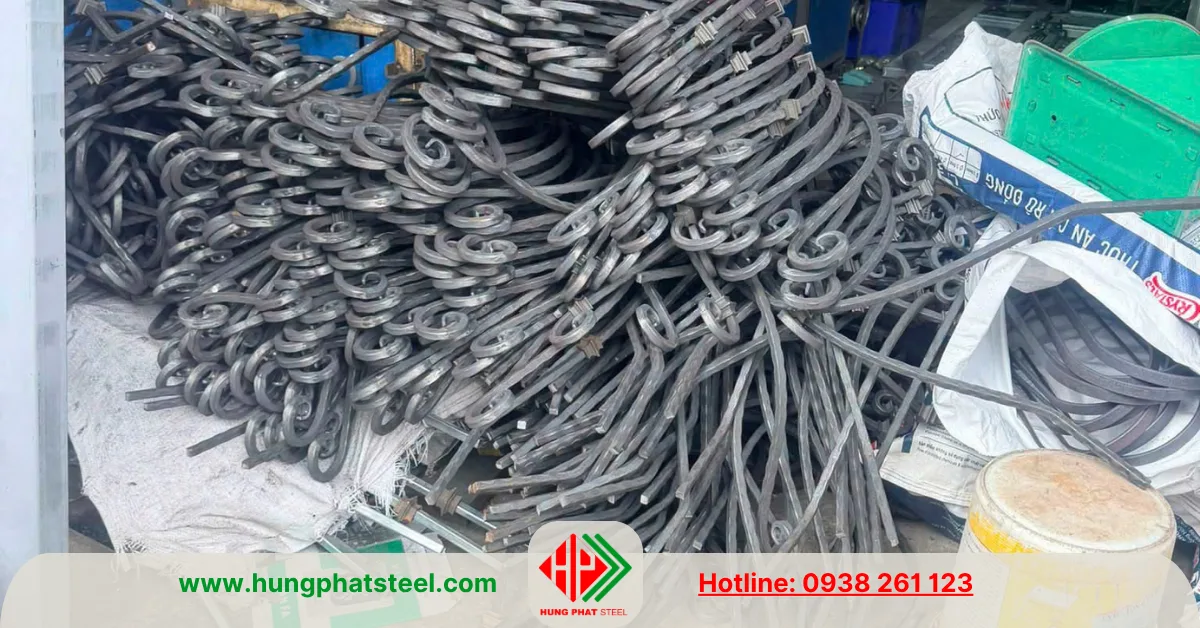
- Thép mềm thường phù hợp với các sản phẩm không yêu cầu độ cứng đặc biệt nhưng cần khả năng gia công tạo hình. Trong thực tế, đây là lựa chọn thuận lợi khi khách hàng cần uốn thép vuông đặc thành vòng cung, khung cong, chi tiết trang trí, kết cấu phụ trợ hoặc các chi tiết cơ khí có hình dạng đặc biệt.
Thép vuông đặc cứng có uốn được không?
- Thép có độ cứng và độ bền cao vẫn có thể uốn, nhưng yêu cầu về thiết bị, lực uốn và bán kính uốn sẽ cao hơn. Độ cứng không đồng nghĩa với việc vật liệu không thể tạo hình. Vấn đề nằm ở khả năng biến dạng dẻo của từng mác thép.
- Khi uốn thép vuông đặc cứng, lực tác động cần thiết có thể tăng đáng kể. Nếu bán kính uốn quá nhỏ hoặc phương pháp gia công không phù hợp, khu vực phía ngoài cung uốn có nguy cơ xuất hiện biến dạng không mong muốn, nứt bề mặt hoặc thậm chí gãy thanh thép.
- Do đó, không nên chỉ dựa vào tên gọi “thép cứng” để quyết định có uốn được hay không. Cần xem xét cơ tính của mác thép, kích thước thanh, trạng thái vật liệu và yêu cầu của sản phẩm sau uốn.
Vì sao thép mềm thường dễ uốn hơn?
- Khi một thanh thép vuông đặc được uốn, phần vật liệu ở phía ngoài bán kính uốn chịu kéo, trong khi phần phía trong chịu nén. Vùng gần trục trung hòa có mức biến dạng thấp hơn. Nếu vật liệu có độ dẻo tốt, các vùng chịu kéo và nén có thể biến dạng mà vẫn duy trì tính liên tục của vật liệu.
- Thép mềm thường có khả năng biến dạng dẻo tốt nên quá trình này thuận lợi hơn. Máy uốn không phải tạo lực quá lớn để đưa thanh thép vượt qua giới hạn đàn hồi và chuyển sang trạng thái biến dạng dẻo.
- Sau khi tháo lực, thép vẫn có hiện tượng hồi phục đàn hồi, thường gọi là độ hồi phục đàn hồi hoặc springback. Vì vậy, ngay cả thép mềm cũng không thể uốn chính xác chỉ bằng cách tác động lực đến đúng góc yêu cầu. Người gia công phải tính đến độ hồi của vật liệu để điều chỉnh góc hoặc bán kính uốn.
Khi nào nên chọn thép mềm để uốn?
- Nếu mục tiêu chính là tạo hình, thép mềm thường là lựa chọn dễ gia công hơn. Đặc biệt, loại thép này phù hợp khi sản phẩm có nhiều đoạn cong hoặc yêu cầu uốn liên tục.
- Các ứng dụng có thể kể đến như khung thép cong, vòng thép, chi tiết trang trí, khung bảo vệ, tay vịn, kết cấu phụ trợ, chi tiết cơ khí và các sản phẩm gia công theo bản vẽ.
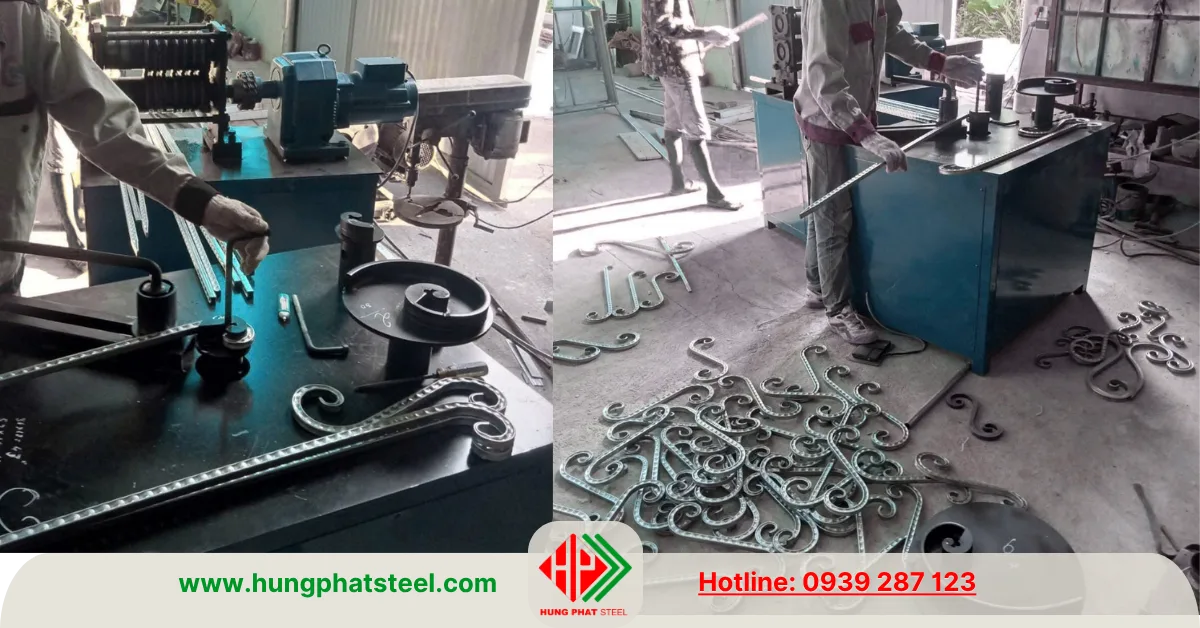
- Đối với những thanh vuông đặc có kích thước không quá lớn, thép carbon thấp có thể được uốn nguội bằng máy chuyên dụng nếu bán kính và yêu cầu biến dạng nằm trong khả năng của thiết bị. Khi tiết diện tăng lên hoặc bán kính uốn nhỏ, lực cần thiết cũng tăng theo.
- Với những trường hợp yêu cầu uốn gắt, tiết diện lớn hoặc vật liệu có cơ tính cao, có thể phải sử dụng phương pháp gia nhiệt trước khi tạo hình. Tuy nhiên, việc gia nhiệt cần được kiểm soát phù hợp với từng loại thép để hạn chế ảnh hưởng đến cơ tính và chất lượng bề mặt.
Khi nào nên chọn thép cứng?
- Thép cứng hoặc thép có độ bền cao nên được lựa chọn khi chi tiết sau uốn vẫn phải đảm bảo khả năng chịu tải, chịu va đập hoặc làm việc trong điều kiện cơ học khắc nghiệt.
- Trong trường hợp này, khả năng uốn chỉ là một trong nhiều tiêu chí cần xem xét. Nếu sử dụng thép quá mềm, sản phẩm có thể dễ gia công nhưng không đáp ứng yêu cầu chịu lực. Ngược lại, nếu chọn thép có cơ tính cao hơn, quá trình uốn sẽ khó hơn nhưng sản phẩm có thể đáp ứng tốt hơn yêu cầu về độ bền.
- Vì vậy, lựa chọn vật liệu cần bắt đầu từ yêu cầu làm việc của sản phẩm, sau đó mới xác định phương án gia công. Không nên chọn thép chỉ dựa trên tiêu chí dễ uốn.
Các mác thép vuông đặc thông dụng và khả năng uốn
- Thép vuông đặc được sản xuất từ nhiều mác thép khác nhau, đáp ứng nhu cầu gia công cơ khí, kết cấu thép, chế tạo chi tiết máy và sản xuất theo bản vẽ.
- Trong đó, khả năng uốn phụ thuộc vào thành phần hóa học, cơ tính, trạng thái vật liệu, kích thước tiết diện và bán kính uốn yêu cầu. Không phải thép vuông đặc có độ bền cao sẽ dễ uốn hơn thép carbon thấp.
Thép vuông đặc CT3 có uốn được không?
- CT3 là mác thép carbon thấp thường được sử dụng trong các hạng mục kết cấu và gia công cơ khí thông dụng. Vật liệu có khả năng gia công, hàn và tạo hình tương đối thuận lợi, phù hợp với những sản phẩm không yêu cầu độ bền đặc biệt cao.
- Khả năng uốn: Tốt trong nhóm thép kết cấu carbon thấp, đặc biệt khi uốn các tiết diện nhỏ và trung bình. CT3 có thể được xem xét cho uốn nguội hoặc uốn có gia nhiệt tùy kích thước và bán kính.
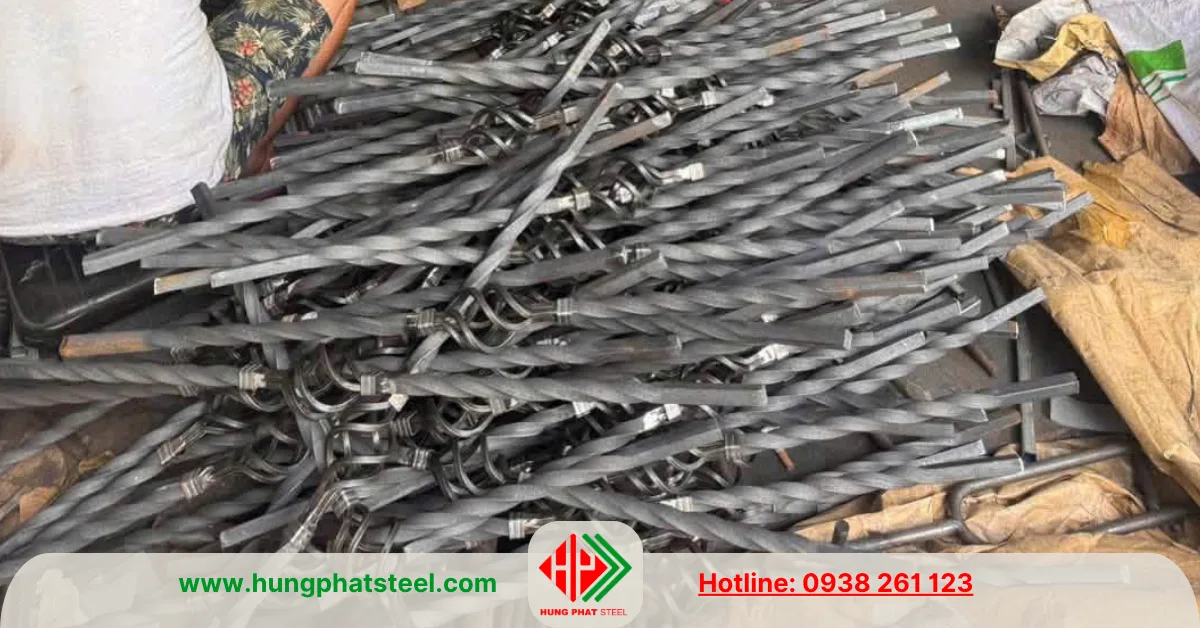
- Ứng dụng: Thép vuông đặc uốn vòng cung. Khung thép và chi tiết cơ khí. Thanh thép tạo hình theo bản vẽ. Sản phẩm kết cấu phụ trợ.
Thép vuông đặc C20 có uốn tốt không?
- C20 là mác thép carbon có hàm lượng carbon thấp, thường được sử dụng trong chế tạo cơ khí và các chi tiết cần khả năng gia công tốt. So với những mác thép carbon có hàm lượng carbon cao hơn, C20 thường thuận lợi hơn khi thực hiện các công đoạn tạo hình.
- Khả năng uốn: Tốt, phù hợp với nhiều yêu cầu uốn nguội nếu kích thước và bán kính uốn nằm trong giới hạn cho phép. C20 là một trong những lựa chọn đáng xem xét khi ưu tiên khả năng biến dạng dẻo.
- Ứng dụng: Gia công thép vuông đặc uốn cong. Chi tiết máy cần tạo hình. Khung, vòng và thanh thép theo yêu cầu Sản phẩm cơ khí không yêu cầu độ cứng cao.
Thép vuông đặc C45 uốn cong được không?
- C45 là mác thép carbon trung bình, được sử dụng rộng rãi trong chế tạo máy và các chi tiết cần cơ tính cao hơn thép carbon thấp. Vật liệu thường được lựa chọn cho trục, bánh răng, chi tiết chịu tải và các sản phẩm cơ khí.
- Khả năng uốn: Trung bình đến khó hơn C20 hoặc CT3, tùy trạng thái vật liệu. C45 ở trạng thái thường có thể được gia công tạo hình trong những điều kiện phù hợp, nhưng khi yêu cầu bán kính nhỏ hoặc tiết diện lớn, cần kiểm tra khả năng uốn trước khi sản xuất.
- Nếu C45 đã qua tôi, ram hoặc nhiệt luyện để tăng độ cứng, khả năng uốn sẽ thay đổi đáng kể. Không nên áp dụng cùng một phương án uốn cho C45 thường và C45 đã nhiệt luyện.
Thép vuông đặc C50 có thể uốn không?
- C50 có hàm lượng carbon cao hơn nhóm thép carbon thấp như CT3 và C20. Mác thép này được sử dụng cho các chi tiết cơ khí yêu cầu độ bền, độ cứng và khả năng chịu mài mòn ở mức phù hợp.
- Khả năng uốn: Khó hơn thép mềm. C50 vẫn có thể uốn trong điều kiện thích hợp, nhưng cần chú ý đến bán kính uốn, lực gia công và trạng thái vật liệu. Khi uốn nguội với bán kính nhỏ, nguy cơ nứt tại vùng chịu kéo có thể tăng.
- C50 phù hợp hơn khi yêu cầu chính của sản phẩm là cơ tính, sau đó mới xác định phương án tạo hình. Nếu cần uốn nhiều hoặc uốn bán kính nhỏ, nên trao đổi với đơn vị gia công trước khi lựa chọn vật liệu.
Thép vuông đặc SCM440 có phù hợp để uốn
- SCM440 là thép hợp kim crom–molypden, được sử dụng trong các chi tiết cơ khí yêu cầu độ bền cao như trục, bánh răng, bulông và các chi tiết chịu tải.
- Khả năng uốn: Phụ thuộc rất lớn vào trạng thái cung cấp và nhiệt luyện. SCM440 chưa nhiệt luyện có thể được gia công tạo hình trong điều kiện phù hợp, nhưng thép đã tôi, ram hoặc đạt độ cứng cao thường không thích hợp cho uốn nguội thông thường.
- Khi cần uốn SCM440, phải xác định rõ mác thép, trạng thái vật liệu, kích thước và bán kính uốn. Đây không phải lựa chọn ưu tiên nếu mục đích chính chỉ là tạo hình dễ dàng.
Thép vuông đặc SCM490 có uốn được không
- SCM490 cũng thuộc nhóm thép hợp kim Cr-Mo, thường được sử dụng cho các chi tiết yêu cầu độ bền và khả năng chịu tải cao.
- Khả năng uốn: Từ trung bình đến khó, tùy cơ tính thực tế. So với thép carbon thấp, SCM490 thường cần lực uốn lớn hơn và yêu cầu kiểm soát tốt hơn về bán kính uốn.
- Với thanh vuông đặc SCM490 dùng trong gia công theo bản vẽ, cần xem xét phương án uốn nguội hoặc uốn có gia nhiệt. Nếu vật liệu đã qua nhiệt luyện, cần đặc biệt thận trọng vì gia nhiệt không phù hợp có thể ảnh hưởng đến cơ tính.
Thép vuông đặc không gỉ (Inox) có uốn được không?
- Có, thép vuông đặc không gỉ (inox) hoàn toàn có thể uốn được, tuy nhiên khả năng uốn phụ thuộc vào mác inox, kích thước thanh, bán kính uốn và phương pháp gia công.
- Inox 304 có khả năng tạo hình tốt, thường được lựa chọn cho các chi tiết cần uốn cong, uốn cung hoặc tạo hình theo bản vẽ.
- Inox 316 cũng có thể uốn nhưng cần kiểm soát tốt lực uốn và bán kính uốn do đặc tính cơ học của vật liệu.
- Với thép vuông đặc inox kích thước nhỏ, có thể áp dụng phương pháp uốn nguội; đối với quy cách lớn, tiết diện dày hoặc yêu cầu bán kính uốn nhỏ, có thể cần gia nhiệt hoặc sử dụng thiết bị chuyên dụng. Khi gia công, cần tính toán bán kính uốn phù hợp để hạn chế nứt, biến dạng hoặc ảnh hưởng đến bề mặt inox.
Bảng so sánh khả năng uốn các mác thép vuông đặc
|
Mác thép |
Nhóm vật liệu |
Khả năng uốn tương đối |
Phù hợp |
|---|---|---|---|
|
CT3 |
Thép carbon thấp |
Tốt |
Uốn thông dụng, tạo hình |
|
C20 |
Thép carbon thấp |
Tốt |
Uốn nguội, chi tiết tạo hình |
|
C45 |
Thép carbon trung bình |
Trung bình |
Gia công cơ khí, uốn có kiểm soát |
|
C50 |
Thép carbon trung bình |
Khó hơn thép mềm |
Chi tiết cần cơ tính cao |
|
SCM440 |
Thép hợp kim Cr-Mo |
Trung bình đến khó |
Chi tiết chịu tải, uốn theo điều kiện phù hợp |
|
SCM490 |
Thép hợp kim Cr-Mo |
Trung bình đến khó |
Cơ khí chế tạo, gia công theo bản vẽ |
|
SUS304/316 |
INOX |
Thép không gỉ |
Dùng cho môi trường đặc biệt chống ăn mòn |
- Lưu ý: Bảng trên chỉ đánh giá định tính, không phải tiêu chuẩn nghiệm thu khả năng uốn. Cùng một mác thép nhưng khác trạng thái nhiệt luyện, kích thước và bán kính uốn có thể cho kết quả khác nhau.
Uốn nguội hay uốn nóng?
- Thép vuông đặc có thể được gia công bằng uốn nguội hoặc uốn có gia nhiệt tùy kích thước, vật liệu và yêu cầu sản phẩm.
- Uốn nguội có ưu điểm là quy trình tương đối nhanh, không làm thay đổi bề mặt do quá trình gia nhiệt và phù hợp với nhiều loại thép có độ dẻo tốt. Phương pháp này thường được ưu tiên khi kích thước thanh và bán kính uốn nằm trong khả năng của máy.
- Uốn có gia nhiệt được xem xét khi thanh thép lớn, vật liệu có độ cứng cao hoặc hình dạng yêu cầu lực tạo hình vượt quá khả năng uốn nguội. Khi đó, nhiệt giúp vật liệu dễ biến dạng hơn, giảm lực cần thiết cho quá trình tạo hình.
- Tuy nhiên, không nên mặc định rằng cứ gia nhiệt là có thể uốn mọi loại thép. Nhiệt độ và quy trình gia công phải phù hợp với mác thép và trạng thái vật liệu. Với thép đã qua nhiệt luyện, việc gia nhiệt không kiểm soát còn có thể làm thay đổi cơ tính của sản phẩm.
Một số yếu tố cần xác định:
- Kích thước thép vuông đặc: 10 × 10, 20 × 20, 30 × 30, 40 × 40, 50 × 50 mm hoặc lớn hơn.
- Bán kính uốn: Bán kính càng nhỏ thì yêu cầu biến dạng càng cao.
- Góc uốn: Uốn 45°, 90°, 180° hoặc tạo cung cong liên tục.
- Trạng thái vật liệu: Thép thường, cán nóng, kéo nguội hoặc đã nhiệt luyện.
- Phương pháp gia công: Uốn nguội hay uốn có gia nhiệt.
Bảng giá thép vuông đặc và phí uốn tham khảo
| Mác thép | Đặc tính/khả năng uốn | Giá thép tham khảo (VNĐ/kg) | Phí uốn tham khảo |
|---|---|---|---|
| CT3 | Thép carbon thông dụng, dễ uốn | 18.000 – 23.000 | 20.000 – 60.000 đ/vị trí |
| C20 | Thép carbon thấp, dễ uốn, dễ gia công | 20.000 – 25.000 | 20.000 – 60.000 đ/vị trí |
| C45 | Độ cứng cao hơn, cần tính bán kính uốn | 21.000 – 28.000 | 30.000 – 80.000 đ/vị trí |
| C50 | Thép carbon trung bình, độ cứng cao | 22.000 – 30.000 | 40.000 – 100.000 đ/vị trí |
| SCM490 | Thép hợp kim, độ bền cao, uốn khó hơn | 30.000 – 40.000 | 50.000 – 120.000 đ/vị trí |
| SCM440 | Thép Cr-Mo, cơ tính cao, cần xác định phương án uốn | 30.000 – 42.000 | 50.000 – 150.000 đ/vị trí |
| Inox 304 | Chống ăn mòn tốt, khả năng tạo hình tốt | 65.000 – 85.000 | 30.000 – 100.000 đ/vị trí |
| Inox 316 | Chống ăn mòn cao, gia công theo yêu cầu | 105.000 – 135.000 | 50.000 – 150.000 đ/vị trí |
Lưu ý: Phí uốn trên mang tính tham khảo, chưa cố định theo từng kích thước. Đơn giá thực tế còn phụ thuộc quy cách vuông đặc, chiều dài, bán kính uốn, góc uốn, số vị trí uốn, phương pháp uốn nguội/gia nhiệt và số lượng gia công. Với thép vuông đặc kích thước lớn hoặc mác thép có độ cứng cao, nên báo giá theo bản vẽ và yêu cầu kỹ thuật cụ thể.
Thép Hùng Phát nhận uốn thép vuông đặc theo yêu cầu
- Thép Hùng Phát cung cấp thép vuông đặc và nhận gia công uốn theo kích thước, bán kính, góc uốn và hình dạng theo yêu cầu của khách hàng. Tùy từng mác thép và kích thước thanh, phương án uốn được lựa chọn phù hợp giữa uốn nguội và uốn có gia nhiệt.
- Các loại thép có thể được xem xét gia công gồm thép carbon, thép hợp kim và inox tùy theo yêu cầu sử dụng. Một số mác thép thường được khách hàng yêu cầu như C20, C50, SCM490, CT3 và các vật liệu khác theo bản vẽ.
Đối với đơn hàng gia công, khách hàng nên cung cấp kích thước thép vuông đặc, chiều dài thanh, mác thép, số lượng, bán kính uốn hoặc kích thước cung cần đạt và bản vẽ nếu có. Những thông tin này giúp xác định khả năng gia công, lựa chọn phương pháp uốn và hạn chế sai lệch kích thước thành phẩm.
Đội ngũ báo giá và tư vấn khách hàng
CÔNG TY CỔ PHẦN THÉP HÙNG PHÁT
Ms Uyên 0939 287 123 – Phòng kinh doanh
Ms Nha 0937 343 123 – Phòng kinh doanh
Ms Ly 0909 938 123- Phòng kinh doanh
Ms Mừng 0938 261 123- Phòng kinh doanh
Ms Di 0909 941 123- Phòng kinh doanh
Ms Trà 0988 588 936- Phòng kinh doanh
Hỗ trợ khách hàng Miền Nam: Ms Trâm 0938 437 123
Hỗ trợ khách hàng miền Bắc: Ms Tâm 0933 710 789
Phòng sản xuất vật tư cọc khoan nhồi: Ms Duyên 0971 960 496