- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

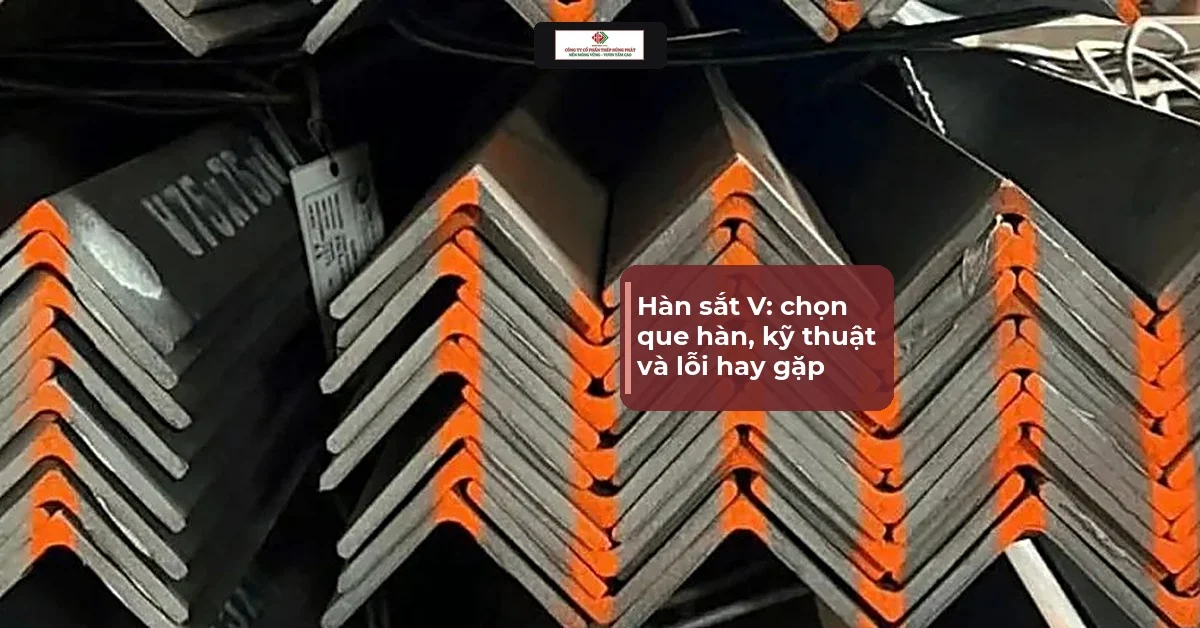
Hàn sắt V làm được bằng hàn que, hàn MIG/MAG và hàn TIG; với khung, giá đỡ và kết cấu thông thường, hàn que hoặc MIG/MAG là hai cách thực tế nhất. Sắt V là thép cacbon thấp nên dễ hàn, mối hỏng chủ yếu vì mép bẩn, chọn sai que hoặc để cây thép cong do nhiệt. Bài này đi qua cách chọn phương pháp, que hàn, kiểu mối nối và các lỗi hay gặp trên thép góc.
Tóm tắt nhanh
- Việc nhẹ ngoài hiện trường: hàn que; làm lô trong xưởng: MIG/MAG.
- Que rutile E6013 cho mối ít chịu lực, que kiềm E7018 cho mối chịu lực.
- Mài sạch gỉ, dầu, sơn và lớp mạ kẽm ở hai bên mép hàn trước khi hàn.
- Đính đủ, hàn đối xứng, chia đoạn để cây thép không cong.
1. Sắt V hàn được bằng những phương pháp nào?
Sắt V, còn gọi là thép hình V hay thép góc đều cạnh, là thép cacbon cán nóng. Mọi phương pháp hàn hồ quang phổ biến đều làm được. Điểm khác nhau nằm ở nơi làm việc, tay nghề thợ và mức độ cần mối hàn đẹp.
| Phương pháp | Hợp khi | Điểm cần để ý |
|---|---|---|
| Hàn que (SMAW) | Ngoài trời, hiện trường, máy gọn, làm lẻ | Phải gõ xỉ; chất lượng phụ thuộc tay thợ |
| MIG/MAG dây đặc, có khí bảo vệ | Xưởng cơ khí, làm lô, cần nhanh và mối sạch | Gió thổi bay khí bảo vệ gây rỗ; ngoài trời phải chắn gió |
| Hàn dây lõi thuốc | Hiện trường, kết cấu dày, cần đắp nhanh | Nhiều khói, xỉ phải làm sạch giữa các lớp |
| Hàn TIG | Mối mỏng, cần đẹp, lớp hàn lót | Chậm, đòi hỏi tay nghề; ít dùng cho kết cấu thông thường |
Bảng tổng hợp theo cách làm phổ biến trong xưởng cơ khí và công trình, không thay cho quy trình hàn của từng hạng mục.
Làm một giá đỡ, khung cửa hay lan can lẻ thì hàn que đủ dùng, đầu tư thấp. Làm vài chục khung giống nhau trong xưởng thì MIG/MAG nhanh hơn rõ rệt và ít phải gõ xỉ. TIG chỉ đáng dùng khi mối nhìn thấy và cần mịn.
Chất lượng mối hàn nằm ở khâu làm sạch và gá kẹp nhiều hơn ở chiếc máy hàn.
2. Mác thép và lớp mạ ảnh hưởng gì đến mối hàn?
Sắt V thông dụng làm từ thép cacbon thấp như SS400, CT3, A36 hay Q235B. Nhóm này hàn dễ, ít nứt, thường không cần gia nhiệt trước khi cây thép không quá dày và trời không lạnh. Thép hợp kim thấp độ bền cao như Q345B vẫn hàn được nhưng nhạy với nứt hơn: dùng que kiềm đã sấy khô và làm theo chỉ dẫn hàn của bản vẽ.
Hàng mạ kẽm khó hơn. Với thép V mạ kẽm và thép V mạ kẽm nhúng nóng, lớp kẽm bốc hơi ngay khi gặp hồ quang. Hơi kẽm vừa độc cho người hàn, vừa lọt vào mối hàn gây rỗ khí. Mài sạch lớp mạ ở hai bên mép hàn, hàn nơi thông thoáng, rồi phủ lại vùng hàn bằng sơn giàu kẽm.
Khói kẽmHít khói kẽm có thể gây sốt do khói kim loại: ớn lạnh, đau đầu, mệt vài giờ sau ca hàn. Hàn nơi có gió lùa hoặc quạt hút, đeo khẩu trang lọc khói hàn, không hàn hàng mạ trong không gian kín.
3. Cần chuẩn bị gì trước khi hàn?
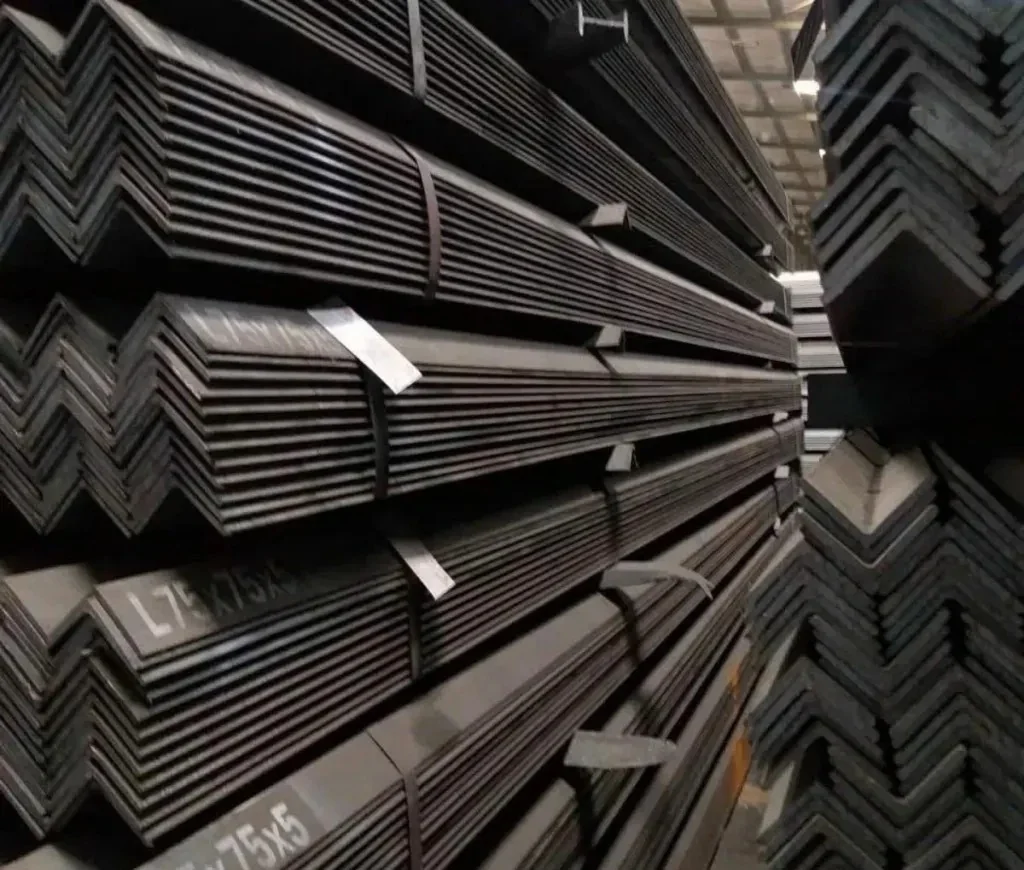
Phần lớn lỗi mối hàn đã được quyết định trước khi bật máy. Một cây sắt V sạch, khô, gá đúng góc cho mối hàn ngấu đều dù tay nghề trung bình. Cây dính gỉ, dầu hay vảy cán thì thợ giỏi cũng hàn ra mối rỗ.
- Bề mặt sạch: chải hoặc mài hết gỉ, vảy cán, dầu mỡ, sơn ở hai bên mép hàn tới khi thấy kim loại sáng.
- Mép cắt phẳng: mài bỏ xỉ cắt và vết cháy ở đầu cây, vì lớp này lẫn vào mối hàn gây rỗ và ngậm xỉ.
- Thép khô: không hàn khi thép đọng sương hay vừa rửa nước; hơ nhẹ cho khô rồi hàn.
- Gá kẹp: dùng ke vuông, kẹp chữ C hoặc đồ gá giữ đúng góc và khe hở trước khi đính.
- Que và dây hàn: que kiềm sấy theo hướng dẫn của hãng, dây hàn không gỉ, bình khí còn đủ áp.
- Bản vẽ: biết chiều dài và chiều cao đường hàn, vị trí hàn; không tự đoán theo cảm giác.
Cắt sắt V bằng máy cắt đĩa cho mép gọn nhất, vì cắt gió đá hay oxy để lại lớp xỉ và vùng cứng ở mép. Làm khung có góc cắt vát thì cắt thử một cặp, ghép khít rồi mới cắt cả lô.
4. Chọn que hàn và dây hàn ra sao cho từng việc?
Nguyên tắc chung: vật liệu hàn có độ bền xấp xỉ hoặc nhỉnh hơn thép nền, và hợp với vị trí hàn. Sắt V mỏng, việc nhẹ chọn que dễ mồi hồ quang; mối chịu lực chọn que ít hydro.
| Vật liệu hàn | Dùng cho | Lưu ý |
|---|---|---|
| Que E6013 (rutile) | Khung, giá đỡ, cửa, hàng rào; mối ít chịu lực | Dễ mồi, mối đẹp; ngấu nông, không hợp mối chịu tải lớn |
| Que E7018 (kiềm, ít hydro) | Kết cấu chịu lực, thép dày, trời lạnh, Q345B | Phải sấy và giữ khô; khó mồi hơn E6013 |
| Dây ER70S-6 với CO2 hoặc hỗn hợp Ar/CO2 | MIG/MAG trong xưởng | Khí hỗn hợp ít bắn tóe hơn CO2 thuần; cần chắn gió |
| Dây lõi thuốc | Hiện trường, đắp nhanh | Làm sạch xỉ giữa các lớp |
Mã que và dây theo phân loại AWS thường dùng trong ngành; chọn đường kính và dòng hàn theo bảng của nhà sản xuất in trên bao bì.
Đường kính que và dòng hàn theo bề dày cạnh V và vị trí hàn; mỗi hãng ghi khoảng dòng riêng trên bao bì, nên làm theo đó thay vì một con số chung. Dòng quá cao làm cháy chân mối hàn, quá thấp làm thiếu ngấu. Mối đầu tiên nên hàn thử trên đoạn phế liệu cùng loại để chỉnh máy.
5. Hàn sắt V thường dùng những kiểu mối nối nào?
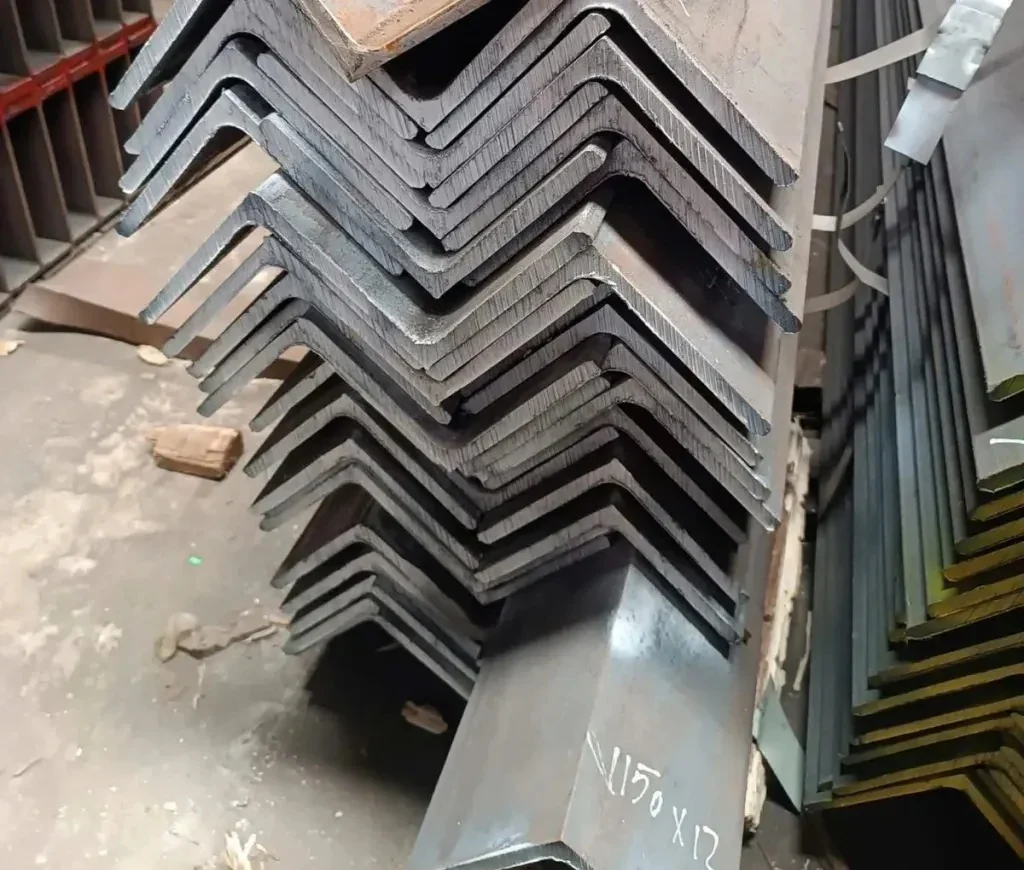
Thép góc ít khi hàn đơn lẻ; nó nối với bản mã, tấm đế, dầm hoặc một cây V khác. Mỗi kiểu có chỗ cần lưu ý riêng.
| Kiểu mối nối | Dùng khi | Lưu ý |
|---|---|---|
| Nối đối đầu hai đoạn V | Kéo dài thanh | Cần vát mép và hàn ngấu; thường thêm bản mã để đủ chịu lực, theo bản vẽ |
| Nối chồng | Nối nhanh, tải nhẹ | Hàn cả hai bên, chiều dài chồng đủ |
| Hàn vào bản mã | Giằng, dàn, liên kết vào dầm hoặc cột | Hàn đều quanh chu vi tiếp xúc, tránh dồn một phía |
| Hàn vào tấm đế | Chân đế, khung máy | Hàn góc hai bên cạnh, kiểm tra độ vuông sau khi hàn |
| Ghép góc khung | Khung cửa, khung máy | Cắt vát khít, đính đủ để mối không hở |
Kích thước đường hàn lấy theo bản vẽ thiết kế của hạng mục.
Với mối hàn góc, chiều cao mối không nên vượt chiều dày cạnh V. Hàn dày hơn thép nền chỉ tốn que, làm cháy cạnh và tăng biến dạng mà không thêm sức chịu.
6. Hàn sắt V theo trình tự nào để mối đạt và cây thép không cong?
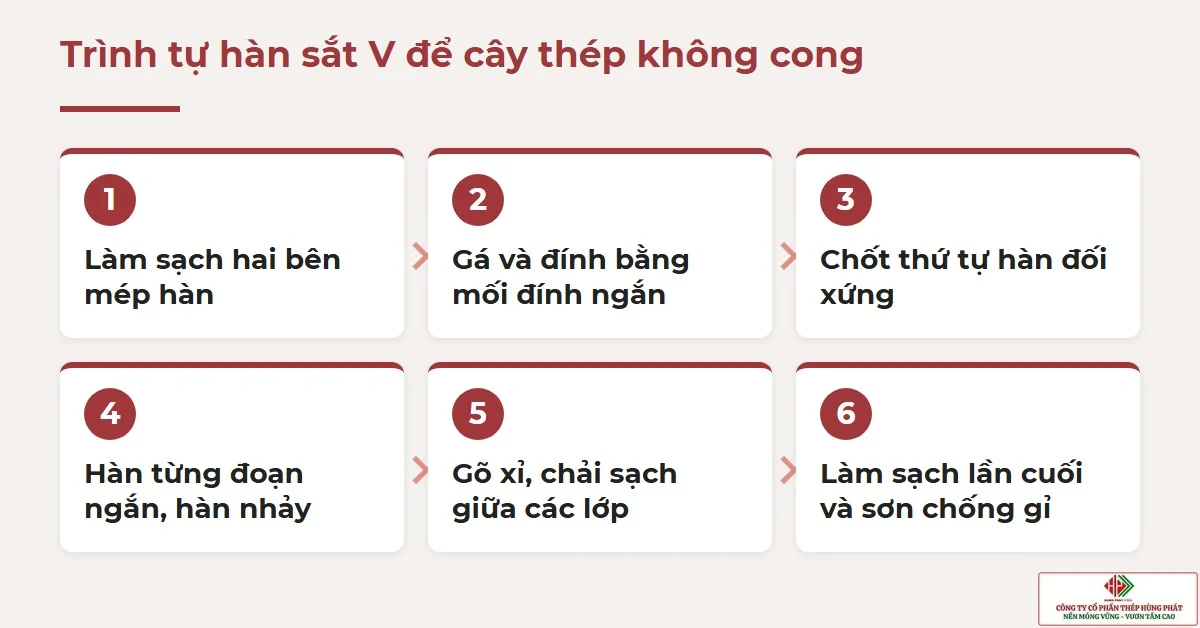
Cạnh V mỏng và hở một phía nên nóng không đều, dễ cong. Hàn theo thứ tự dưới đây giảm biến dạng rõ rệt.
- Làm sạch hai bên mép hàn bằng bàn chải sắt hoặc đá mài, chừa đoạn đủ rộng quanh vị trí hàn.
- Gá và đính bằng các mối đính ngắn, cách đều, kiểm tra lại góc và khe hở bằng ke vuông.
- Chốt thứ tự hàn đối xứng: hàn một bên một đoạn rồi chuyển sang bên đối diện, không hàn liền một mạch dọc một phía.
- Hàn từng đoạn ngắn hoặc hàn nhảy cách quãng cho thanh dài, để nhiệt không dồn vào một chỗ.
- Gõ xỉ, chải sạch giữa các lớp rồi nhìn kỹ: có lỗ khí, vết cháy chân hay chỗ thiếu ngấu thì xử lý ngay.
- Làm sạch lần cuối và sơn chống gỉ lên mối hàn khi thép còn sạch, chưa để qua đêm ngoài trời.
Hàn xong để nguội tự nhiên; dội nước làm nguội đột ngột dễ gây nứt ở mối hàn và vùng ảnh hưởng nhiệt.
7. Mối hàn sắt V hay gặp những lỗi nào và xử lý ra sao?
| Lỗi | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Rỗ khí | Que ẩm, mép gỉ hoặc dính dầu, gió thổi bay khí bảo vệ, hồ quang quá dài | Sấy que, làm sạch mép, chắn gió, giữ hồ quang ngắn |
| Cháy chân (rãnh dọc mép mối) | Dòng cao, đi que quá nhanh, góc que sai | Giảm dòng, đi đều tay, dừng ngắn ở hai mép mối |
| Ngậm xỉ | Gõ xỉ chưa sạch giữa các lớp, dòng thấp | Gõ và chải sạch từng lớp, tăng dòng vừa phải |
| Thiếu ngấu | Dòng thấp, hồ quang dài, mép bẩn hoặc khe hở không phù hợp | Tăng dòng, rút ngắn hồ quang, làm sạch, chỉnh khe hở |
| Nứt | Thép hợp kim, nguội đột ngột, liên kết bị ngàm cứng, que ẩm | Dùng que kiềm đã sấy, gia nhiệt trước khi cần, hàn lấp hố cuối mối |
| Cong vênh | Hàn dồn một phía, thiếu gá kẹp | Hàn đối xứng, hàn nhảy, gá chắc; nắn lại bằng gia nhiệt cục bộ |
Nguyên nhân tổng hợp theo kinh nghiệm hàn thép cacbon; mối hàn chịu lực quan trọng cần kiểm tra theo yêu cầu của hạng mục.
Mối hàn nứt hoặc thiếu ngấu ở kết cấu chịu lực không vá bằng cách hàn đè lên. Mài bỏ đoạn lỗi tới kim loại sạch rồi hàn lại.
8. Hàn xong cần làm gì để mối hàn không gỉ?
Mối hàn và vùng quanh nó mất lớp bảo vệ ban đầu, nên là nơi gỉ trước. Vùng nóng còn đổi màu và đóng xỉ, sơn không bám nếu không làm sạch.
- Gõ xỉ và chải sạch bằng bàn chải sắt, thổi bụi.
- Mài nhẵn chỗ cần mịn như mối hàn lộ ra ngoài, nhưng không mài mỏng mối chịu lực.
- Sơn lót chống gỉ ngay trong ngày, rồi sơn phủ theo hệ sơn của công trình.
- Hàng mạ kẽm: phủ vùng bị mài và vùng hàn bằng sơn giàu kẽm.
9. Khi nào nên bắt bu lông thay cho hàn?
Hàn cho liên kết chắc và gọn, nhưng không phải việc nào cũng nên hàn. Kết cấu cần tháo lắp, vận chuyển rời rồi ghép tại công trình, hoặc không có thợ hàn và điện tại chỗ thì liên kết bu lông hợp hơn. Khi đó chọn sắt V lỗ đã có sẵn lỗ, đỡ phải khoan tại chỗ.
| Chọn hàn khi | Chọn bắt bu lông khi |
|---|---|
| Liên kết cố định, cần kín và chắc | Cần tháo lắp, nâng cấp hoặc di dời sau này |
| Có thợ hàn và điện tại chỗ | Lắp ngoài công trường thiếu điều kiện hàn |
| Hình dạng khung phức tạp, nhiều góc | Cần lắp nhanh, kiểm soát được bằng cờ lê lực |
Kết luận: khung cố định trong xưởng thì hàn; hạng mục lắp rời tại công trường thì bắt bu lông.
Cỡ sắt V quyết định sức chịu và cách hàn. Khung nhẹ, giá kệ thường dùng cỡ nhỏ như sắt V30 hoặc sắt V40; khung chịu lực dùng sắt V50, thép hình V63, thép hình V75 hay thép hình V100 tuỳ tính toán của kỹ sư.
10. Câu hỏi thường gặp
Hàn sắt V bằng que hàn nào là phù hợp?
Việc nhẹ như khung, giá đỡ, cửa dùng que rutile E6013 vì dễ mồi và mối đẹp. Mối chịu lực, thép dày hay trời lạnh dùng que kiềm E7018, nhớ sấy que trước khi hàn.
Hàn sắt V mạ kẽm có được không?
Được, nhưng phải mài sạch lớp mạ quanh mép hàn, hàn nơi thông thoáng và phủ lại bằng sơn giàu kẽm sau khi hàn. Không hàn hàng mạ trong không gian kín vì khói kẽm độc.
Hàn sắt V mỏng bị thủng thì làm sao?
Giảm dòng hàn, dùng que nhỏ hơn, giữ hồ quang ngắn và đi que nhanh tay hơn. Hàn cách quãng cho nguội giữa các đoạn, tránh dừng lâu một chỗ.
Cây sắt V bị cong sau khi hàn có nắn lại được không?
Nắn được bằng ép nguội hoặc gia nhiệt cục bộ theo vệt rồi để nguội đều, nhưng cần thợ có kinh nghiệm để không làm hỏng mối. Cách đỡ tốn công là phòng từ đầu: đính chắc, hàn đối xứng, hàn nhảy.
Có cần gia nhiệt trước khi hàn sắt V không?
Thép cacbon thấp mỏng, trời ấm thường không cần. Cây dày, trời lạnh hoặc thép hợp kim như Q345B nên gia nhiệt nhẹ theo chỉ dẫn của bản vẽ và dùng que kiềm.
Hàn sắt V ngoài trời gió lớn thì chọn cách nào?
Chọn hàn que, vì hồ quang không cần khí bảo vệ nên ít bị gió làm hỏng mối. Nếu buộc phải dùng MIG/MAG thì dựng tấm chắn gió quanh vị trí hàn, hoặc chuyển sang dây lõi thuốc tự bảo vệ. Gió thổi bay khí che là nguyên nhân thường gặp của mối hàn rỗ chi chít.
Có cần sơn lót trước khi hàn sắt V không?
Không nên sơn lên vị trí sắp hàn, vì sơn cháy sinh khói và làm mối hàn rỗ. Chỉ để chừa đoạn đủ rộng quanh mép hàn cho sạch kim loại, phần còn lại của cây thép có thể sơn lót từ trước nếu cần tiến độ.
Cần chọn sắt V đúng cỡ và loại cho kết cấu cần hàn?
Gọi hoặc nhắn Zalo 0938 437 123 để hỏi quy cách, loại đen hay mạ kẽm. Giá thép thay đổi theo ngày, gọi để lấy giá hôm nay.
Cập nhật 10/11/2026 bởi Thép Hùng Phát.