- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

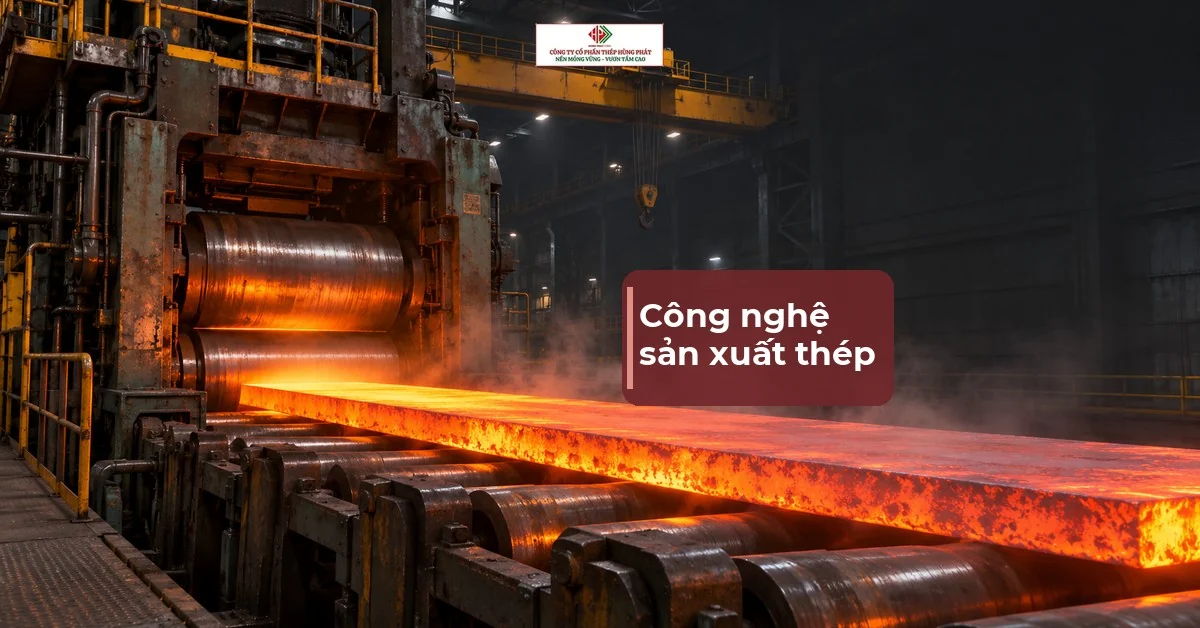
Công nghệ sản xuất thép đi qua ba chặng: luyện quặng hoặc thép phế thành thép lỏng, đúc thành phôi, rồi cán nóng, cán nguội ra tấm, thanh, hình, ống. Hai đường luyện chính là lò cao – lò thổi ôxy và lò điện hồ quang. Với người mua, chặng luyện quyết định độ sạch của thép, chặng cán quyết định bề mặt, dung sai. Bài dưới giải thích từng chặng và cách đọc chúng trên chứng chỉ.
Tóm tắt nhanh
- Luyện: lò cao – lò thổi đi từ quặng; lò điện đi chủ yếu từ thép phế.
- Tinh luyện: chỉnh thành phần, khử khí, khử tạp ngay trong thùng rót.
- Đúc liên tục: thép lỏng thành phôi thanh, phôi phiến, phôi bloom.
- Cán nóng, cán nguội: tạo hình thành phẩm, quyết định bề mặt và độ chính xác kích thước.
1/ thép được làm ra từ những nguyên liệu nào?
Thép là hợp kim của sắt với một lượng cacbon nhỏ cùng vài nguyên tố khác. Muốn có thép, nhà máy phải có nguồn sắt. Nguồn đó đến từ hai ngả, và mỗi ngả kéo theo một kiểu nhà máy.
- Quặng sắt: quặng được thiêu kết hoặc vê viên, nạp vào lò cao cùng than cốc và đá vôi để ra gang lỏng.
- Thép phế: thép cũ từ công trình, máy móc, phế liệu gia công được phân loại, ép khối rồi nấu chảy lại.
- Sắt xốp (sắt hoàn nguyên trực tiếp): quặng được khử bằng khí ở trạng thái rắn, dùng trộn với thép phế để pha loãng tạp chất.
- Chất tạo xỉ và hợp kim: vôi, fero mangan, fero silic, nhôm… để khử ôxy và chỉnh thành phần.
Đi từ quặng thì cần lò cao, vốn đầu tư rất lớn, công suất lớn. Đi từ thép phế thì dùng lò điện, nhà máy gọn hơn và linh hoạt hơn. Phần lớn thép xây dựng và thép cơ khí trên thị trường đi ra từ một trong hai đường này.
2/ lò cao – lò thổi ôxy và lò điện hồ quang khác nhau thế nào?
Đây là câu hỏi lớn nhất của công nghệ luyện thép. Lò cao biến quặng thành gang lỏng giàu cacbon. Gang được đổ sang lò thổi, nơi ôxy tinh khiết thổi vào để đốt bớt cacbon và tạp chất, ra thép lỏng. Lò điện hồ quang thì nấu chảy thép phế bằng hồ quang giữa các điện cực graphit và mẻ liệu, rồi tinh luyện tiếp.
| Tiêu chí | Lò cao – lò thổi ôxy | Lò điện hồ quang | Lò cảm ứng (trung tần) |
|---|---|---|---|
| Nguyên liệu chính | Quặng sắt, than cốc → gang lỏng | Thép phế, có thể trộn sắt xốp | Thép phế đã chọn lọc |
| Nguồn năng lượng | Than cốc, phản ứng cháy cacbon | Điện năng | Điện năng (cảm ứng) |
| Quy mô | Rất lớn, chạy liên tục | Trung bình đến lớn, dừng – chạy linh hoạt | Nhỏ, mẻ ngắn |
| Kiểm soát tạp chất | Tốt, ít nguyên tố dư từ phế | Phụ thuộc chất lượng phế, cần tinh luyện | Khó khử lưu huỳnh, phốt pho |
| Phát thải | Cao do dùng than | Thấp hơn, tuỳ nguồn điện | Thấp, nhưng chất lượng phụ thuộc phế |
| Hay dùng cho | Thép tấm, thép cuộn, thép chất lượng cao | Thép xây dựng, thép hình, thép hợp kim | Phôi thép xây dựng quy mô nhỏ |
Nguồn: nguyên lý công nghệ luyện kim đen thông dụng; Hùng Phát tổng hợp ngày 08/11/2026.
Không đường nào «tốt hơn» tuyệt đối. Lò cao – lò thổi cho thép rất sạch tạp chất dư, hợp thép tấm cán mỏng và thép cần dập sâu. Lò điện có tinh luyện tốt vẫn ra thép kết cấu, thép hợp kim đạt chuẩn, và đang được nhiều nước mở rộng vì phát thải thấp hơn. Lò cảm ứng rẻ và nhanh, nhưng khó khử lưu huỳnh và phốt pho nên chất lượng phụ thuộc nhiều vào phế đầu vào.
Người mua không chọn được lò luyện, nhưng chọn được tiêu chuẩn. Thép đạt đúng tiêu chuẩn và có chứng chỉ thử nghiệm của lô thì đi đường luyện nào cũng dùng được cho hạng mục tương ứng.
3/ tinh luyện và đúc liên tục làm gì với thép lỏng?
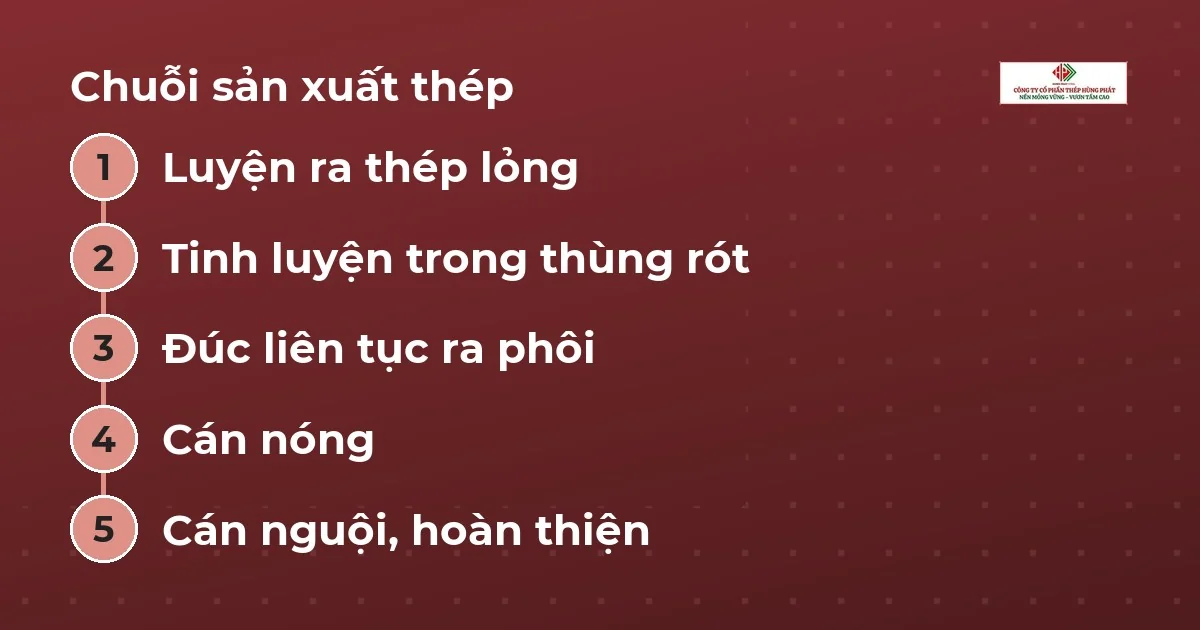
Thép ra khỏi lò thổi hay lò điện chưa phải thép thành phẩm. Nó còn ôxy hoà tan, khí và tạp chất. Chặng tinh luyện xử lý những thứ đó ngay trong thùng rót, trước khi đem đúc.
- Lò thùng (ladle furnace): nung giữ nhiệt, thêm hợp kim để chỉnh thành phần đúng mác.
- Khử khí chân không: hút bớt hyđrô, nitơ — cần cho thép tấm dày, thép ray, thép chịu áp.
- Khử ôxy: thêm nhôm, silic; mức khử ôxy là gốc của các ký hiệu thép sôi, nửa lặng, lặng.
- Thổi khí trơ khuấy: làm đều nhiệt và thành phần, đẩy tạp chất phi kim nổi lên xỉ.
Sau tinh luyện, thép lỏng được rót vào máy đúc liên tục: chảy qua khuôn đồng làm mát bằng nước, đông đặc dần từ vỏ vào lõi, rồi được kéo ra thành dải phôi và cắt đoạn. Tuỳ hình dạng khuôn, phôi ra có ba loại chính:
| Loại phôi | Hình dạng | Cán tiếp ra |
|---|---|---|
| Phôi thanh (billet) | Tiết diện vuông nhỏ | Thép thanh vằn, thép tròn đặc, thép dây, thép hình nhỏ |
| Phôi bloom | Tiết diện vuông hoặc chữ nhật lớn | Thép hình lớn, ray, phôi tròn để xuyên ống đúc |
| Phôi phiến (slab) | Tấm dày, bản rộng | Thép tấm cán nóng, thép cuộn cán nóng |
Nguồn: phân loại phôi đúc liên tục thông dụng; Hùng Phát tổng hợp ngày 08/11/2026.
Mỗi mẻ thép có một số mẻ nấu (heat number). Con số này đi theo phôi qua mọi chặng sau và được in trên chứng chỉ của nhà máy, cạnh bảng thành phần hoá học. Đó là sợi dây nối thanh thép trong kho về đúng mẻ luyện của nó.
4/ cán nóng và cán nguội khác nhau ra sao?

Phôi chưa dùng được ngay. Nó phải qua máy cán để ra hình dạng cuối. Cán nóng làm ở nhiệt độ trên nhiệt độ kết tinh lại của thép, phôi mềm nên ép được nhiều trong ít lần cán. Cán nguội làm ở nhiệt độ thường trên thép đã cán nóng, lực lớn hơn nhưng cho bề mặt mịn và kích thước chính xác.
| Chọn hàng cán nóng khi | Chọn hàng cán nguội, chuốt nguội khi |
|---|---|
| Làm kết cấu, khung, dầm, cột — cần tiết diện lớn, giá mềm | Cần bề mặt sáng, mịn để sơn tĩnh điện, mạ, lộ ra ngoài |
| Sẽ hàn, cắt, gia công thô | Cần dung sai kích thước chặt cho chi tiết máy, trục, chốt |
| Bề mặt có vảy cán không ảnh hưởng công năng | Cần thép mỏng mà thép cán nóng không đạt tới |
| Dùng thép tấm dày, thép hình, thép thanh cỡ lớn | Dùng tôn mỏng, xà gồ cán nguội, láp chuốt bóng |
Kết luận: kết cấu và gia công thô thì cán nóng là đủ và rẻ hơn; chi tiết cần bề mặt đẹp hay dung sai chặt thì chọn hàng cán nguội hoặc chuốt nguội.

Sự khác biệt này thấy rõ ở hai dòng thép tròn đặc: hàng đen cán nóng dùng gia công thô, hàng chuốt bóng dùng tiện chi tiết cần độ chính xác. Thép tấm cũng vậy — tấm cán nóng như thép tấm Q235 hay thép tấm Q345 dùng cho kết cấu, còn tôn cán nguội mỏng dùng cho vỏ thiết bị, đồ dập.
Cán nguội làm thép cứng lênBiến dạng nguội làm thép cứng và bền hơn nhưng kém dẻo đi. Chi tiết cần uốn nhiều hay hàn nhiều thì hỏi thêm về trạng thái ủ của thép cán nguội trước khi đặt.
5/ ống thép đúc và ống thép hàn được sản xuất bằng công nghệ nào?
Ống là nhóm hàng mà công nghệ sản xuất ảnh hưởng trực tiếp tới chỗ dùng. Có hai đường hoàn toàn khác nhau.
Ống đúc (liền mạch) đi từ phôi tròn đặc. Phôi được nung nóng rồi đẩy qua máy xuyên: hai trục cán nghiêng xoay phôi quanh một mũi xuyên, khoét rỗng lõi thành ống phôi dày. Ống phôi tiếp tục qua máy cán ống để giảm độ dày, máy định cỡ để ra đúng đường kính ngoài. Ống không có đường hàn nên chịu áp đều quanh chu vi — lý do các chuẩn ống chịu nhiệt, chịu áp như ống thép đúc ASTM A106 dùng đường này.
Ống hàn đi từ thép tấm hoặc thép cuộn. Băng thép được cuộn tròn dần qua dãy trục tạo hình, hai mép áp sát rồi hàn liền. Kiểu hàn phổ biến:
- Xẻ băng: cuộn thép cán nóng hoặc cán nguội được xẻ thành băng đúng bề rộng chu vi ống.
- Tạo hình: băng thép qua dãy trục cuộn dần thành ống hở mép.
- Hàn mép: hàn điện trở cao tần (ERW) cho ống cỡ nhỏ và trung bình; hàn hồ quang chìm cho ống cỡ lớn, kể cả hàn xoắn.
- Gọt bavia và xử lý nhiệt mối hàn để đường hàn đồng đều với thân ống.
- Định cỡ, nắn thẳng, cắt theo chiều dài cây.
- Thử và hoàn thiện: thử thủy lực hoặc kiểm không phá huỷ đường hàn, rồi sơn, mạ kẽm hay để đen.
Phần lớn ống đen, ống mạ kẽm dùng cho cấp nước, PCCC và kết cấu là ống hàn, như dòng ống thép đen. Ống đúc dùng khi bản thiết kế đòi ống liền mạch, áp cao hoặc nhiệt độ cao.
6/ thép mạ kẽm được làm theo những cách nào?
Mạ kẽm là chặng hoàn thiện, nhưng ảnh hưởng tới tuổi thọ không kém chặng luyện. Có hai cách hay gặp với hàng thép xây dựng.
- Mạ kẽm liên tục: cuộn thép chạy liên tục qua bể kẽm nóng chảy rồi mới xẻ, cán thành hộp, ống, xà gồ, tôn. Lớp mạ mỏng, đều; mép cắt và mối hàn sau đó không có kẽm.
- Mạ kẽm nhúng nóng: sản phẩm đã gia công xong được tẩy gỉ, nhúng cả khối vào bể kẽm. Lớp mạ dày hơn, phủ cả mép cắt, lỗ khoan, mối hàn.
- Mạ điện phân: lớp kẽm rất mỏng phủ bằng dòng điện, hay gặp ở bulông, chi tiết nhỏ, không hợp ngoài trời lâu năm.
Với công trình gần biển, nhà xưởng hoá chất hay kết cấu khó bảo trì, thép mạ kẽm nhúng nóng sau gia công thường bền hơn hẳn hàng mạ sẵn từ cuộn.
Đừng nhầm hai loại mạHộp, ống mạ kẽm sẵn từ cuộn bị cắt, khoan, hàn tại công trình sẽ mất lớp mạ ở chỗ đó. Không sơn dặm lại thì gỉ bắt đầu đúng ở các điểm này, dù phần thân còn sáng.
7/ đọc công nghệ sản xuất trên chứng chỉ chất lượng thế nào?

Người mua không đến được nhà máy, nhưng chứng chỉ chất lượng (CQ, hay MTC) kể lại khá đủ hành trình của lô thép. Khi nhận chứng chỉ, nên tìm các dòng sau:
- Tên nhà máy và nơi sản xuất: biết lô thép từ khu liên hợp lò cao hay nhà máy lò điện.
- Tiêu chuẩn và mác thép: JIS, ASTM, GB, TCVN; đối chiếu với mác bản thiết kế yêu cầu.
- Số mẻ nấu: trùng với số in hoặc dán trên thân thép, bó thép.
- Thành phần hoá học: hàm lượng cacbon, mangan, lưu huỳnh, phốt pho của mẻ.
- Cơ tính: giới hạn chảy, giới hạn bền, độ giãn dài; với thép cần dai va đập có thêm kết quả thử va đập.
- Trạng thái cung cấp: cán nóng, cán nguội, thường hoá, ủ — cho biết thép đã qua xử lý gì.
Nắm được cách đọc các ký hiệu mác, xem thêm bài mác thép là gì và hai bài nền về tiêu chuẩn JIS, tiêu chuẩn ASTM.
8/ công nghệ sản xuất thép đang thay đổi theo hướng nào?
Ngành thép thế giới đang chịu sức ép giảm phát thải, và điều này đổi dần cơ cấu công nghệ. Ba xu hướng người mua sẽ gặp ngày càng nhiều trên chứng chỉ và hồ sơ thầu:
- Tăng tỉ trọng lò điện: tận dụng thép phế, phát thải thấp hơn lò cao, đặc biệt khi dùng điện tái tạo.
- Sắt xốp hoàn nguyên bằng khí, kể cả hyđrô: thay than cốc bằng khí để khử quặng, đang được thử ở quy mô lớn.
- Tiết kiệm năng lượng trong nhà máy: thu hồi nhiệt khí thải, nạp phôi nóng thẳng vào máy cán, đúc gần kích thước cuối để bớt lần cán.
Với công trình có yêu cầu công trình xanh, chủ đầu tư bắt đầu hỏi thêm về nguồn gốc và phát thải của thép. Khi đó, tên nhà máy và đường luyện trên chứng chỉ trở thành thông tin cần lưu lại cùng hồ sơ vật tư.
9/ câu hỏi thường gặp
Thép luyện từ lò điện có kém thép lò cao không?
Không hẳn. Thép lò điện có tinh luyện tốt vẫn đạt đầy đủ tiêu chuẩn cho thép kết cấu, thép hình, thép xây dựng. Điểm cần để ý là nguyên tố dư từ thép phế; với thép tấm mỏng cần dập sâu, nhà máy thường ưu tiên thép từ lò cao – lò thổi hoặc trộn sắt xốp.
Làm sao biết thép mình mua cán nóng hay cán nguội?
Nhìn bề mặt: cán nóng thường xám đen, có vảy cán; cán nguội sáng, mịn, mép sắc. Chắc chắn nhất là xem dòng trạng thái cung cấp hoặc tiêu chuẩn trên chứng chỉ, vì mỗi tiêu chuẩn ghi rõ thép cán nóng hay cán nguội.
Ống đúc có phải lúc nào cũng tốt hơn ống hàn?
Không. Ống đúc chịu áp đều hơn nên hợp đường ống áp cao, nhiệt độ cao. Ống hàn có độ dày đều, giá thấp hơn và đủ dùng cho cấp nước, PCCC, kết cấu khi bản thiết kế không đòi ống liền mạch.
Số mẻ nấu trên thanh thép dùng để làm gì?
Số mẻ nấu nối thanh thép với kết quả phân tích thành phần và thử cơ tính của đúng mẻ luyện đó. Khi nghiệm thu hay khi có sự cố, đây là căn cứ để truy lại chất lượng lô hàng, nên cần giữ chứng chỉ khớp số mẻ cùng hồ sơ vật tư.
Cần chọn đúng loại thép cho hạng mục — cán nóng hay cán nguội, ống đúc hay ống hàn, mạ sẵn hay mạ nhúng nóng — có thể gọi hoặc nhắn Zalo Hùng Phát qua số 0938 437 123 để được tư vấn theo bản vẽ. Tổng quan các nhóm thép trên thị trường có ở bài các loại sắt thép, tên gọi và ký hiệu.
Cập nhật 08/11/2026 bởi Thép Hùng Phát.