- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

Dụng cụ bẻ ống thép luồn dây điện phải khớp với loại ống và cỡ ống đang thi công: tay bẻ cho ống EMT thành mỏng, bẻ thủy lực hoặc máy bẻ cho ống IMC, RSC thành dày và cỡ lớn. Chọn sai thì ống móp, nhăn hoặc gập ngay chỗ bẻ, dây không luồn qua được. Bài này nói rõ từng loại dụng cụ hợp với ống nào, cách bẻ góc vuông và bẻ vượt vật cản, lỗi hay gặp và những điều cần kiểm trước khi mua.
Tóm tắt nhanh
- Ống thành mỏng EMT bẻ được bằng tay bẻ ống; ống ren thành dày IMC, RSC cần bẻ thủy lực.
- Đầu bẻ phải đúng cỡ ống, ống nằm khít trong rãnh thì mới không bị móp.
- Đánh dấu, bẻ chậm, đều tay, bẻ thử trên đoạn ống thừa trước khi bẻ ống thật.
- Dụng cụ bẻ ống chỉ dành cho ống rỗng, không dùng cho thanh thép đặc.
1. dụng cụ bẻ ống thép luồn dây điện gồm những loại nào?
Ngoài công trường, dụng cụ bẻ ống chia thành bốn nhóm theo cách tạo lực. Nhóm thứ nhất là tay bẻ cầm tay: một đầu bẻ có rãnh ôm lấy ống, một cán dài để thợ ấn và kéo. Nhóm thứ hai là bẻ có chân đạp, thêm tay đòn dài và chỗ đặt chân để dồn trọng lượng cơ thể vào ống. Nhóm thứ ba là bẻ thủy lực, dùng kích tay hoặc kích điện đẩy ống vào khuôn. Nhóm cuối là máy bẻ ống đặt cố định trong xưởng gia công.
| Loại dụng cụ | Ống phù hợp | Dùng khi | Hạn chế |
|---|---|---|---|
| Tay bẻ cầm tay | EMT cỡ nhỏ và vừa | Đi dây trong nhà, thợ lẻ, bẻ ngay tại chỗ lắp | Cỡ ống lớn rất nặng tay, mỗi cỡ ống một đầu bẻ riêng |
| Bẻ có chân đạp, tay đòn dài | EMT các cỡ, một số loại IMC cỡ nhỏ | Bẻ nhiều đoạn liên tục trong ngày | Cồng kềnh, khó mang lên giàn giáo |
| Bẻ thủy lực kích tay hoặc kích điện | IMC, RSC, EMT cỡ lớn | Nhà xưởng, trạm điện, ống thành dày | Giá cao, phải có khuôn đúng cỡ từng loại ống |
| Máy bẻ ống đặt cố định | Mọi loại ống trong dải máy | Gia công hàng loạt, cần các góc bẻ giống nhau | Không mang ra công trường, cần điện và chỗ đặt máy |
Nguồn: tổng hợp từ thực tế thi công và hướng dẫn sử dụng thông dụng của dụng cụ bẻ ống, đọc ngày 09/11/2026.
Riêng nhóm tay bẻ cầm tay có hai kiểu vật liệu mà người mua hay phân vân. Thân hợp kim nhôm nhẹ, dễ mang theo, hợp thợ đi dây nhiều tầng. Thân thép cường lực nặng hơn nhưng chịu lực tốt, ít cong cán khi bẻ ống cỡ lớn. Chọn theo thói quen làm việc: hay đi lại thì lấy nhôm, bẻ nhiều và bẻ cỡ lớn thì lấy thép.
- Thân hợp kim nhôm: nhẹ, rẻ hơn, hợp ống EMT cỡ nhỏ và việc bẻ không dày đặc.
- Thân thép cường lực: nặng hơn, chịu lực lâu, hợp công trình bẻ liên tục hoặc ống thành dày hơn.
- Đầu bẻ rời theo cỡ: một cán gắn được nhiều đầu thì tiết kiệm, nhưng phải kiểm khớp nối còn chắc.
2. ống EMT, IMC và RSC khác nhau thế nào khi bẻ?
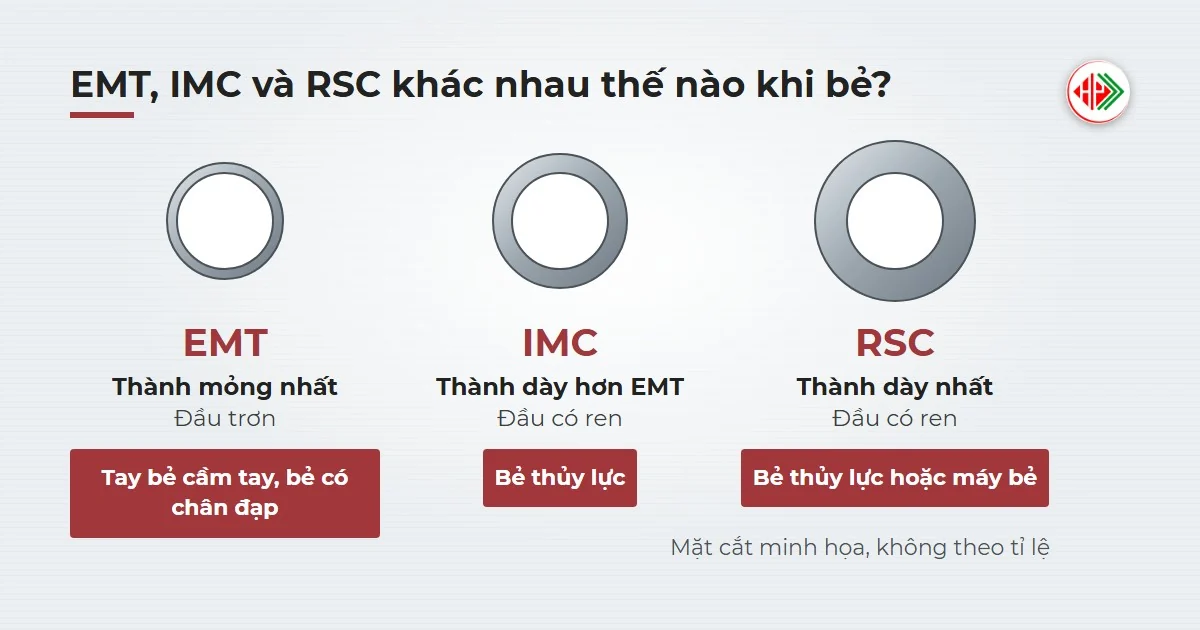
Ba loại ống thép luồn dây điện phổ biến khác nhau chủ yếu ở độ dày thành ống và kiểu đầu ống. Độ dày quyết định lực bẻ, còn kiểu đầu ống quyết định cách nối sau khi bẻ. EMT là ống thép mạ kẽm thành mỏng, đầu trơn, nối bằng đầu nối vít hoặc kẹp. IMC có thành dày hơn EMT và có ren ở đầu ống. RSC dày nhất, cũng có ren, dùng ở nơi cần chống va đập mạnh.
| Loại ống | Thành ống | Đầu ống | Cách bẻ thông thường |
|---|---|---|---|
| EMT | Mỏng nhất trong ba loại | Trơn, nối bằng đầu nối vít hoặc kẹp | Tay bẻ cầm tay, bẻ có chân đạp |
| IMC | Dày hơn EMT | Có ren | Bẻ thủy lực; cỡ nhỏ có thể dùng bẻ chân đạp loại khỏe |
| RSC | Dày nhất | Có ren | Bẻ thủy lực hoặc máy bẻ |
Nguồn: phân loại ống thép luồn dây điện theo họ tiêu chuẩn ANSI và UL, đọc ngày 09/11/2026.
Các họ ống này thường được sản xuất theo tiêu chuẩn Mỹ; muốn hiểu cách đọc ký hiệu và phạm vi áp dụng, xem thêm bài tiêu chuẩn ANSI. Một điểm cần tách bạch: ống thép đen thông thường dùng để dẫn lưu chất hoặc làm kết cấu, không phải ống luồn dây điện chuyên dụng. Hai nhóm này khác về lớp mạ, độ dày và mục đích dùng, nên đừng mang thông số bẻ của nhóm này áp cho nhóm kia.
Lực bẻ còn phụ thuộc vào vật liệu. Thành ống càng dày và thép càng cứng thì càng khó bẻ, càng dễ để lại vết nhăn nếu dụng cụ không đúng cỡ. Phần lớn ống luồn dây điện làm từ thép carbon thấp để dễ uốn; nếu muốn hiểu vì sao thép cùng nhóm nhưng mác khác nhau lại cho cảm giác bẻ khác nhau, đọc thêm mác thép và ký hiệu thép.
3. chọn dụng cụ bẻ theo cỡ ống như thế nào?
Ống và dụng cụ được gọi cỡ theo hai hệ: inch theo kiểu Mỹ và phi theo cách gọi của nhà cung cấp trong nước. Hai cách gọi này không luôn trùng nhau, nên đừng tin vào con số gần giống. Cách chắc nhất là luồn thử một đoạn ống thật vào rãnh đầu bẻ: ống nằm khít, không lỏng, không phải ép mới vào.
- Đọc dấu trên đầu bẻ: nhà sản xuất thường dập cỡ ống và loại ống (EMT, IMC hoặc RSC) ngay trên thân.
- Thử bằng ống thật: mang theo một đoạn ống đúng loại khi đi mua, không chọn theo hình.
- Kiểm rãnh dẫn: rãnh mòn hoặc méo làm ống trượt, vết bẻ sẽ lệch và nhăn.
- Xem bảng độ co: độ co là đoạn ống bị ngắn đi sau khi bẻ góc vuông, mỗi cỡ ống một giá trị theo hướng dẫn của hãng.
Cùng cỡ chưa chắc cùng loạiĐầu bẻ cho ống EMT không dùng được cho ống IMC hay RSC cùng cỡ gọi tên, vì thành ống dày hơn làm đường kính ngoài khác. Hỏi rõ loại ống trước khi chọn đầu bẻ.
Số lượng cũng quyết định cách mua. Công trình nhỏ, một vài chục đoạn ống, một tay bẻ cầm tay đúng cỡ là đủ. Công trình có nhiều cỡ ống thì mua cán chung và đầu bẻ rời, hoặc thuê bẻ ống tại xưởng gia công thay vì mua dụng cụ dùng đúng một lần.
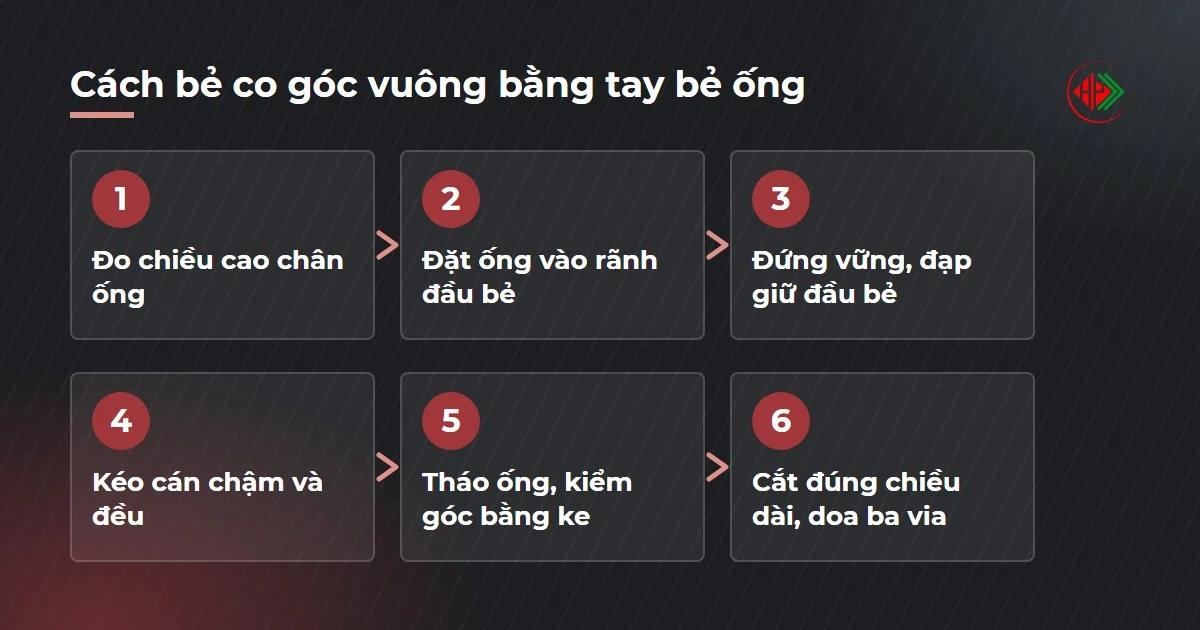
4. cách bẻ co góc vuông bằng tay bẻ ống, làm từng bước
Co góc vuông là kiểu bẻ gặp nhiều nhất, thường dùng để đưa ống từ sàn lên tường hoặc từ trần xuống hộp nối. Đoạn ống thẳng sau khi bẻ gọi là chân ống. Muốn chân ống đứng đúng chiều cao thiết kế, phải trừ đi độ co của dụng cụ khi đánh dấu.
- Đo chiều cao chân ống theo bản vẽ, trừ độ co ghi trong hướng dẫn của đầu bẻ, rồi đánh dấu vị trí bằng bút lông.
- Đặt ống vào rãnh đầu bẻ sao cho dấu trùng với mũi tên bẻ góc vuông trên thân dụng cụ.
- Đứng vững trên nền phẳng, ống nằm ngang, cán hướng lên, một chân đạp vào gót đầu bẻ để giữ dụng cụ không nhảy.
- Kéo cán chậm và đều cho đến khi cán dựng thẳng đứng hoặc dấu góc vuông trên thân khớp với mép ống.
- Tháo ống, đặt lên mặt phẳng và kiểm góc bằng ke vuông.
- Cắt ống đúng chiều dài, doa sạch ba via ở đầu cắt để mép sắc không làm xước vỏ dây khi luồn.
Không bẻ ngược để sửaBẻ quá góc rồi nắn lại ngược chiều làm thành ống mỏi, dễ nứt lớp mạ và gập tại chỗ. Bẻ quá thì cắt bỏ đoạn đó, bẻ lại đoạn ống mới.
Một mẹo nhỏ giúp tiết kiệm ống: bẻ thử trên đoạn thừa của chính cuộn ống đang dùng. Đoạn thừa cho biết ống nhà cung cấp này cứng hay mềm, đầu bẻ có trượt không, độ co thực tế lệch bao nhiêu so với bảng của hãng. Mất vài phút, đỡ được cả đoạn ống bẻ hỏng.
Bẻ thử một đoạn ống thừa trước khi bẻ ống thật: ống mỗi lô cứng mềm hơi khác nhau, bảng độ co chỉ là điểm khởi đầu.
5. bẻ vượt vật cản và bẻ yên ngựa thì làm thế nào?
Khi ống phải đi lên cao rồi trở lại cùng hướng, ví dụ tránh một dầm hay một ống khác, thợ bẻ hai góc bằng nhau ngược chiều. Kiểu bẻ này gọi là bẻ vượt vật cản. Khi ống phải vượt qua một vật nằm ngang ở giữa đường đi, thợ bẻ ba chỗ liên tiếp: góc giữa lớn, hai góc hai bên nhỏ hơn. Kiểu đó có tên bẻ yên ngựa.
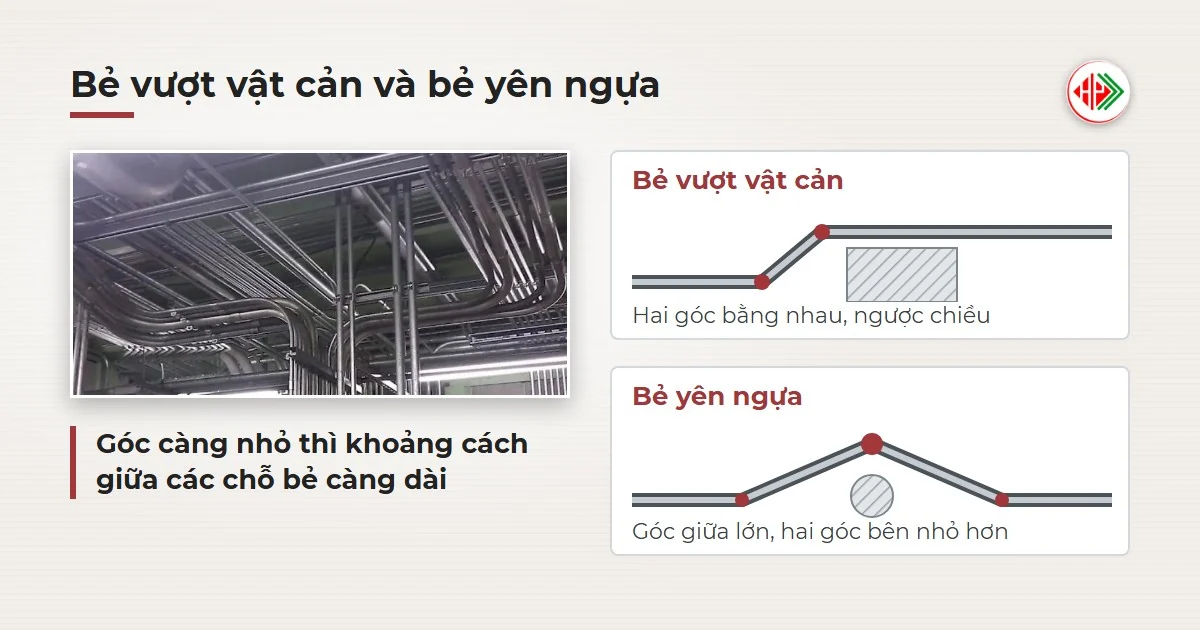
Điểm chung của cả hai kiểu là khoảng cách giữa các chỗ bẻ phụ thuộc vào góc bẻ. Góc càng nhỏ thì khoảng cách phải càng dài để ống vượt được cùng một độ cao. Nhà sản xuất đầu bẻ thường in vạch góc và bảng hệ số ngay trong hướng dẫn; dùng đúng bảng đó thay vì ước lượng bằng mắt.
- Hai góc bằng nhau: mỗi lần bẻ dùng đúng cùng một vạch góc trên thân dụng cụ.
- Giữ ống cùng mặt phẳng: lật ống đúng nửa vòng giữa hai lần bẻ, không xoay lệch, nếu không ống bị vặn.
- Đánh dấu một lần: dùng một đầu mút làm mốc cho mọi dấu, không đổi mốc giữa chừng.
- Kiểm sau khi bẻ: đặt ống lên mặt phẳng, hai chân ống phải cùng chạm mặt.
Với công trình nhiều dầm, nên lập danh sách các đoạn ống cần bẻ trước khi đi ra hiện trường: ghi vị trí từng đoạn, chiều dài, loại bẻ. Cách làm này giúp cả tổ bẻ cùng lúc và giảm số lần quay lại đo.
6. ống bị móp, nhăn hoặc cong lệch: nguyên nhân và cách xử lý?
Lỗi bẻ ống thường lặp lại ở vài nguyên nhân quen thuộc. Gặp lỗi nào, xử lý đúng nguyên nhân đó thì lần sau không lặp lại.
| Hiện tượng | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Ống móp, dẹt ở chỗ bẻ | Đầu bẻ sai cỡ hoặc rãnh mòn, ống lỏng trong rãnh | Đổi đầu bẻ đúng cỡ, thử bằng ống thật; thay đầu bẻ khi rãnh mòn |
| Mặt trong có nếp nhăn | Bẻ quá nhanh hoặc quá nhiều lần ở cùng một chỗ | Kéo chậm và đều, bẻ một lần, không nắn lại |
| Chân ống lệch so với bản vẽ | Quên trừ độ co hoặc đánh dấu sai mốc | Đo lại theo bảng độ co của hãng, bẻ thử trên đoạn thừa |
| Hai chân ống không chạm cùng mặt phẳng | Xoay ống lệch giữa các lần bẻ | Lật ống đúng nửa vòng, căn theo vạch trên thân dụng cụ |
| Lớp mạ nứt, bong | Bẻ góc quá gấp hoặc nắn lại nhiều lần | Bẻ góc rộng hơn nếu thiết kế cho phép, thay đoạn ống hỏng |
Nguồn: tổng hợp từ lỗi hay gặp khi thi công đường ống luồn dây điện, đọc ngày 09/11/2026.
Ống đã móp nhẹ chưa chắc phải bỏ, nhưng phải kiểm bằng cách luồn thử dây mồi. Dây mồi trượt êm thì ống còn dùng được; dây mồi bị kẹt thì cắt bỏ. Một chỗ móp làm vỏ dây bị cọ mài mỗi lần kéo và rút, về lâu dài dễ hỏng cách điện.
7. tay bẻ, thủy lực hay máy bẻ: nên chọn loại nào?
Câu trả lời nằm ở loại ống và khối lượng việc. Ống EMT cỡ nhỏ và vừa thì tay bẻ cầm tay là đủ, mua rẻ, dùng ngay không cần điện. Ống IMC, RSC thành dày thì tay bẻ cầm tay không đủ lực, phải dùng bẻ thủy lực. Máy bẻ ống chỉ đáng đầu tư khi xưởng gia công nhiều đoạn giống nhau mỗi ngày.
| Chọn tay bẻ cầm tay khi | Chọn bẻ thủy lực hoặc máy khi |
|---|---|
| Ống EMT cỡ nhỏ đến vừa, bẻ rải rác tại công trình | Ống IMC, RSC thành dày hoặc EMT cỡ lớn |
| Thợ phải mang dụng cụ lên cao, không có điện | Bẻ cố định trong xưởng, có điện và chỗ đặt máy |
| Số đoạn ít, mỗi đoạn một kiểu bẻ | Số đoạn nhiều, mỗi đoạn giống nhau về góc |
Kết luận: đi dây nhà ở và văn phòng thì tay bẻ cầm tay đúng cỡ là lựa chọn hợp lý; nhà xưởng, trạm điện dùng ống dày thì bẻ thủy lực.
8. thanh thép đặc có bẻ bằng dụng cụ bẻ ống được không?

Không. Dụng cụ bẻ ống thiết kế cho ống rỗng: rãnh dẫn ôm đúng đường kính ngoài, lực bẻ tính cho thành ống mỏng. Thanh đặc như thép tròn đặc phi 10 không có lòng rỗng để giãn, đặt vào đầu bẻ ống sẽ làm hỏng rãnh và có thể làm cong cán. Uốn thép đặc dùng vam uốn thép hoặc máy uốn riêng, rãnh và chốt thiết kế cho thanh đặc.

Người mới hay nhầm vì cả hai đều là thép tròn, cùng đi qua tay thợ cơ điện. Cách phân biệt đơn giản: nhìn đầu cắt. Ống có lòng rỗng và có thành, thanh đặc thì kín tới tận tâm. Ống luồn dây điện còn có lớp mạ kẽm sáng trên mặt ngoài, trong khi thanh đặc thường là thép đen cán nóng hoặc chuốt bóng.


Nếu công trình vừa có ống luồn dây vừa có thanh thép đặc làm giá đỡ, hãy tách riêng bộ dụng cụ cho từng nhóm ngay từ đầu. Một bộ dụng cụ lẫn lộn làm tăng nguy cơ dùng nhầm, và rãnh đầu bẻ ống một khi đã bị thép đặc làm méo thì khó dùng lại cho ống mỏng.
9. nên kiểm những gì trước khi mua dụng cụ bẻ và ống?
Dụng cụ hỏng hay ống sai loại thường chỉ lộ ra khi đã bẻ hàng chục đoạn. Kiểm sớm, ngay lúc nhận hàng, rẻ hơn rất nhiều so với bẻ lại.
- Loại ống và cỡ ống: ghi rõ EMT, IMC hay RSC cùng cỡ gọi, đối chiếu với dấu trên đầu bẻ.
- Rãnh đầu bẻ: trơn, không vết lõm, không bavia, ống trượt vào khít.
- Cán và khớp nối: không cong, chốt chắc, không rơ khi kéo.
- Vạch góc và mũi tên: còn rõ nét, dập sâu chứ không chỉ in mực.
- Hướng dẫn kèm theo: có bảng độ co và hệ số bẻ vượt vật cản theo từng cỡ ống.
- Lớp mạ ống: đều màu, không bong, không rỉ trắng nặng ở đầu ống.
Nếu hạng mục có yêu cầu riêng về ống, ví dụ chống ăn mòn ở môi trường ẩm hay hóa chất, hãy hỏi rõ loại ống và lớp mạ phù hợp trước khi đặt hàng. Bạn có thể xem thêm các loại sắt thép trên thị trường để nắm tên gọi và ký hiệu chung của nhóm hàng thép.
10. câu hỏi thường gặp
Có bẻ ống thép luồn dây điện bằng tay không dùng dụng cụ được không?
Không nên. Bẻ tay không có rãnh dẫn làm ống móp và gập tại chỗ, bán kính cong nhỏ hơn mức cho phép để kéo dây. Ống cỡ nhỏ có thể bẻ lệch được, nhưng cuộn dây khó kéo và vỏ dây bị mài. Dùng tay bẻ đúng cỡ vẫn nhanh và sạch hơn.
Một tay bẻ có dùng cho nhiều cỡ ống được không?
Thường không. Mỗi cỡ ống cần một rãnh ôm đúng đường kính ngoài. Một số bộ có cán chung gắn được nhiều đầu bẻ rời theo cỡ; trường hợp đó, kiểm khớp nối còn chắc và đầu bẻ khớp đúng loại ống EMT, IMC hay RSC.
Ống đã bẻ rồi có bẻ lại để sửa góc được không?
Nên tránh. Nắn lại ngược chiều làm thành ống mỏi, dễ nứt lớp mạ và nhăn ở mặt trong. Cách sạch nhất là cắt bỏ đoạn lỗi và bẻ lại bằng đoạn ống mới, sau khi bẻ thử trên đoạn thừa.
Bẻ nhiều góc liên tiếp trên một tuyến ống có sao không?
Càng nhiều góc, việc kéo dây càng nặng, nhất là khi tuyến dài. Hồ sơ thiết kế và tiêu chuẩn đặt đường dây điện áp dụng cho công trình có giới hạn về số chỗ cua giữa hai hộp nối; tuân theo giới hạn đó và thêm hộp kéo dây nếu tuyến phức tạp.
Mua dụng cụ bẻ ống ở đâu cho đúng loại?
Hãy mua từ nơi hỏi rõ loại ống mình đang dùng và cho thử đầu bẻ với ống thật. Mang theo một đoạn ống đúng loại, đúng cỡ, kiểm ngay tại cửa hàng. Cần hỏi quy cách ống thép cho hạng mục, gửi danh sách vật tư để chúng tôi tư vấn.
Cần tư vấn quy cách ống thép cho hạng mục?
Gọi hoặc nhắn Zalo 0938 437 123 — gửi danh sách vật tư và địa điểm giao. Giá thép thay đổi theo ngày, gọi để lấy giá hôm nay.
Cập nhật 09/11/2026 bởi Thép Hùng Phát.