- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
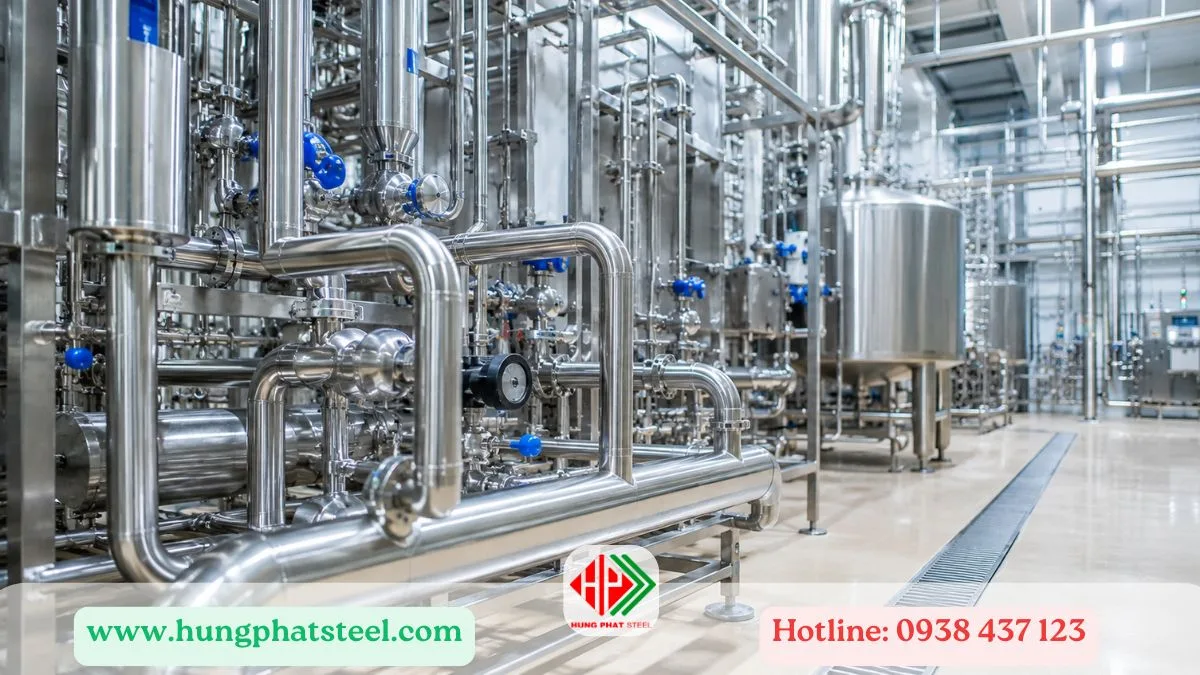
Hàn ống vi sinh, hay hàn ống inox vi sinh, phải cho mối hàn kín, nhẵn và không có khe hở ở mặt trong ống. Với hệ thống thực phẩm, đồ uống, dược phẩm, thợ hàn dùng TIG hoặc orbital welding trong khí argon bảo vệ, rồi xử lý bề mặt và kiểm tra từng mối. Phần dưới so sánh hai phương pháp, liệt kê các bước làm, giải thích vì sao mối hàn đổi màu và trả lời ống vi sinh có dùng trong xây dựng không.
Hàn ống vi sinh là kỹ thuật hàn ống inox chuyên dụng cho hệ thống vệ sinh (sanitary) trong ngành thực phẩm, dược phẩm, mỹ phẩm và nước tinh khiết. Khác với hàn ống công nghiệp thông thường, mối hàn vi sinh phải tuyệt đối không có khe hở hay gờ lồi lõm — bất kỳ điểm gồ ghề nào cũng có thể trở thành nơi tích tụ vi khuẩn (biofilm), gây nhiễm khuẩn sản phẩm. Bài viết trình bày quy trình hàn ống vi sinh đúng chuẩn, tiêu chuẩn ASME BPE áp dụng, và phương pháp orbital welding đang được ưu tiên trong ngành.
Vật liệu và tiêu chuẩn áp dụng cho ống vi sinh
Ống dùng trong hệ thống vi sinh chủ yếu là inox mác 304/304L hoặc 316/316L — hai mác này không phản ứng hóa học với thực phẩm, dược phẩm, và có khả năng chống ăn mòn phù hợp với quy trình vệ sinh, khử trùng lặp lại nhiều lần (CIP – Clean In Place, SIP – Sterilize In Place).
Tiêu chuẩn chi phối chính là ASME BPE (Bioprocessing Equipment) — quy định về vật liệu, độ nhám bề mặt trong của ống và mối hàn, cũng như yêu cầu thiết kế hệ thống tránh điểm chết (dead leg) nơi chất lỏng có thể ứ đọng. Ngoài ASME BPE, ngành còn tham chiếu 3-A Sanitary Standards (tiêu chuẩn Mỹ cho thiết bị chế biến thực phẩm) cùng các tiêu chuẩn ASTM, ISO, DIN liên quan đến vật liệu và mối hàn.
Độ nhám bề mặt trong ống là chỉ tiêu quan trọng nhất: ASME BPE yêu cầu độ nhám Ra ≤ 0.4 µm cho hầu hết ứng dụng dược phẩm, một số tài liệu ghi nhận ngưỡng chấp nhận đến 0.8 µm cho ứng dụng ít khắt khe hơn. Bề mặt càng nhẵn, vi khuẩn càng khó bám và hình thành màng sinh học.
Phương pháp hàn ống vi sinh phổ biến
Có 4 phương pháp hàn được dùng cho ống vi sinh, mỗi phương pháp phù hợp một nhóm yêu cầu khác nhau:
- Hàn TIG (Tungsten Inert Gas): phổ biến nhất cho ống vi sinh, cho mối hàn mịn, chính xác, ít oxy hóa. Phù hợp đa số hệ thống thực phẩm, đồ uống.
- Orbital welding (hàn quỹ đạo): điện cực Tungsten tự động quay 360 độ quanh chu vi ống, tạo mối hàn đều và xuyên suốt trên toàn bộ chu vi — không phụ thuộc tay nghề thợ hàn như TIG thủ công. Đây là phương pháp được ưu tiên cho nhà máy dược phẩm đạt chuẩn GMP, vì độ lặp lại và độ tin cậy cao hơn.
- Hàn MIG: tốc độ thi công nhanh hơn, nhưng độ chính xác và độ nhẵn mối hàn thường không đạt yêu cầu khắt khe của ASME BPE — ít dùng cho hệ thống vi sinh cấp cao.
- Hàn laser: độ chính xác cao nhất, mối hàn cực mịn, nhưng chi phí đầu tư thiết bị lớn — chủ yếu dùng tại nhà máy chế tạo sẵn linh kiện, ít áp dụng tại công trường.
Với hệ thống dược phẩm hoặc thực phẩm yêu cầu chứng nhận GMP, nên ưu tiên orbital welding vì khả năng kiểm soát chất lượng mối hàn đồng đều, dễ truy xuất hồ sơ hàn cho từng mối nối.
Hàn ống inox vi sinh bằng TIG hay orbital: chọn loại nào?
Cần mối hàn lặp lại được và có hồ sơ cho từng mối thì chọn orbital. Hệ thống thực phẩm, đồ uống có ít mối hàn và thợ tay nghề tốt thì TIG thủ công vẫn dùng được.
| Tiêu chí | TIG thủ công | Orbital welding |
|---|---|---|
| Độ đồng đều mối hàn | Phụ thuộc tay nghề thợ | Đều, máy giữ tốc độ quay quanh ống |
| Hồ sơ từng mối | Ghi tay | Thông số hàn thường ghi được trên máy |
| Vị trí thi công | Linh hoạt ở chỗ chật | Cần chỗ cho đầu hàn quay quanh ống |
| Phù hợp với | Thực phẩm, đồ uống, sửa chữa, mối lẻ | Dược phẩm GMP, tuyến ống dài nhiều mối giống nhau |
| Đầu tư thiết bị | Thấp hơn | Cao hơn |
Quy trình hàn ống inox vi sinh gồm những bước nào?
- Cắt ống vuông góc và làm sạch ba via ở mép, mặt đầu ống phải phẳng.
- Lau sạch dầu mỡ, bụi ở hai đầu ống bằng dung môi phù hợp trước khi lắp.
- Gá hai đầu ống thẳng hàng, khe hở đều, mép không lệch.
- Cấp khí argon vào trong ống để đuổi không khí, giữ dòng khí suốt lúc hàn.
- Hàn bằng TIG hoặc orbital, hạn chế nhiệt thừa để vùng ảnh hưởng nhiệt nhỏ.
- Xử lý bề mặt rồi kiểm tra từng mối theo các mục điện đánh bóng, thụ động hóa và kiểm tra bên dưới.
Có cần khí argon bảo vệ mặt trong ống khi hàn không?
Cần. Mặt trong ống là bề mặt tiếp xúc sản phẩm, nếu không khí lọt vào lúc hàn thì inox bị oxy hóa ngay tại mối, mất lớp chống ăn mòn và dễ bám cặn, vi khuẩn.
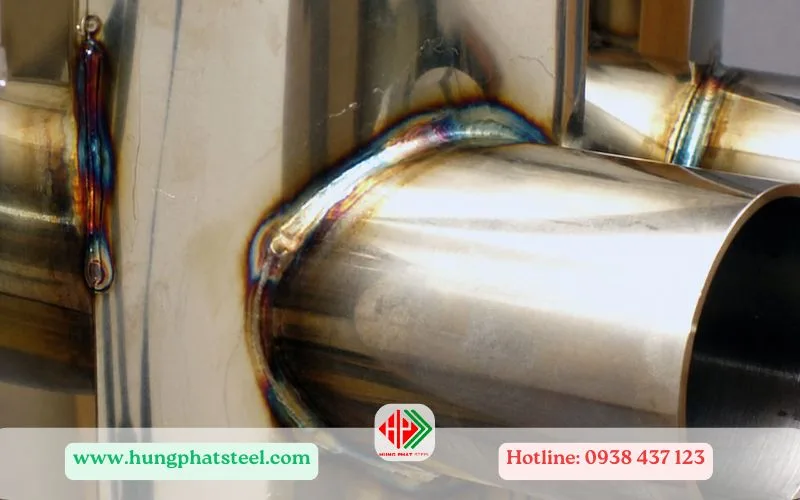
Mối hàn đổi màuMối hàn ngả vàng, nâu, xanh hoặc xám là dấu hiệu oxy hóa do khí bảo vệ chưa đủ. Đánh bóng bên ngoài không cứu được mặt trong, nên làm lại mối hoặc xử lý theo yêu cầu kỹ thuật của hạng mục.
Xử lý bề mặt sau khi hàn
Hai bước xử lý sau hàn quyết định mối hàn có đạt chuẩn vệ sinh hay không:
- Điện đánh bóng (electropolishing): dùng dòng điện hòa tan lớp bề mặt kim loại mỏng, làm nhẵn mối hàn và toàn bộ bề mặt trong ống, đạt độ nhám Ra theo yêu cầu ASME BPE.
- Thụ động hóa (passivation): xử lý hóa học để tái tạo lớp oxit crom bảo vệ trên bề mặt inox, khôi phục khả năng chống ăn mòn tại vùng ảnh hưởng nhiệt quanh mối hàn — vùng này dễ bị suy giảm khả năng chống gỉ nếu bỏ qua bước thụ động hóa.
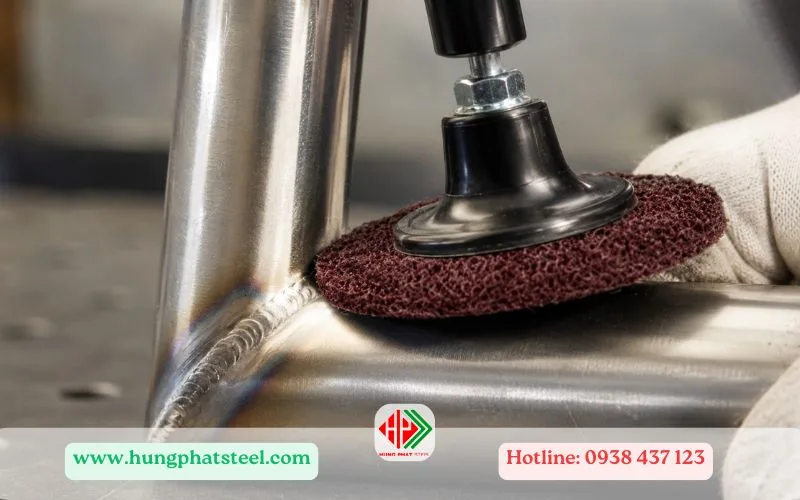
Bỏ qua một trong hai bước này là lỗi phổ biến khiến hệ thống vi sinh xuống cấp nhanh dù mối hàn ban đầu trông đạt yêu cầu.
Kiểm tra chất lượng mối hàn vi sinh
Sau khi hàn và xử lý bề mặt, mối hàn cần qua các bước kiểm tra trước khi đưa vào vận hành:
- Kiểm tra mắt thường (visual inspection): phát hiện lỗi bề mặt, biến màu do oxy hóa.
- Kiểm tra không phá hủy: siêu âm hoặc chụp X-quang cho mối hàn quan trọng, phát hiện khuyết tật bên trong không thấy được bằng mắt.
- Thử áp suất: xác nhận mối hàn kín, chịu được áp lực vận hành của hệ thống.
Với nhà máy dược phẩm, hồ sơ kiểm tra từng mối hàn thường là yêu cầu bắt buộc để phục vụ truy xuất và kiểm định GMP.
Ống vi sinh có dùng trong xây dựng không?
Không dùng thay ống thép trong kết cấu hay cấp thoát nước thông thường. Ống vi sinh chỉ xuất hiện trong xây dựng khi hạng mục là nhà máy thực phẩm, đồ uống, dược phẩm hoặc phòng sạch cần đường ống công nghệ đạt chuẩn vệ sinh.
Phần đường ống nước, dẫn dầu, chữa cháy của cùng công trình vẫn chọn theo thiết kế, thường là thép ống mạ kẽm nhúng nóng hoặc ống thép đúc, không phải ống vi sinh.
Chi phí hàn ống inox vi sinh phụ thuộc vào đâu?
Chi phí không có mức chung, vì mỗi tuyến ống khác nhau về vật liệu, số mối và yêu cầu hồ sơ. Các yếu tố làm đổi chi phí gồm:
- Mác inox: 304 hay 316, loại thường hay loại carbon thấp.
- Kích thước ống và số mối hàn: tuyến dài nhiều mối tốn công hơn.
- Phương pháp hàn: TIG thủ công hay orbital.
- Xử lý sau hàn: điện đánh bóng, thụ động hóa.
- Mức kiểm tra: kiểm tra mắt thường, không phá hủy, thử áp, hồ sơ từng mối.
Gửi bản vẽ hoặc danh sách tuyến ống để nhận báo giá theo đúng hạng mục. Với các loại thép ống khác, xem thêm bảng giá thép ống của Thép Hùng Phát.
Câu hỏi thường gặp
Hàn ống vi sinh khác hàn ống inox công nghiệp ở điểm nào?
Ống vi sinh đòi hỏi mặt trong mối hàn nhẵn, không gờ, không khe và được xử lý bề mặt sau hàn. Ống công nghiệp thường chỉ cần mối hàn đủ bền và kín, không yêu cầu bề mặt trong làm sạch được hoàn toàn.
Có cần đánh bóng sau khi hàn không?
Có, với hệ thống yêu cầu vệ sinh cao. Điện đánh bóng làm nhẵn mối hàn và bề mặt trong, giúp đạt độ nhám theo ASME BPE. Sau đó nên thụ động hóa để tái tạo lớp oxit crom bảo vệ vùng ảnh hưởng nhiệt.
Làm sao kiểm tra mối hàn vi sinh đạt chuẩn?
Kiểm tra mắt thường để tìm lỗi bề mặt và biến màu, kiểm tra không phá hủy cho mối quan trọng, rồi thử áp suất để xác nhận độ kín. Nhà máy dược phẩm thường giữ thêm hồ sơ riêng cho từng mối hàn.
Xem thêm Ống Inox, Ống Inox 316 và Phụ kiện Inox tại Thép Hùng Phát để tra cứu vật liệu phù hợp cho hệ thống vi sinh.
Cần chọn vật liệu ống inox cho hệ thống vi sinh?
Gọi hỗ trợ kỹ thuật Thép Hùng Phát, nói rõ môi chất, kích thước ống và số lượng để được tư vấn.
Liên hệ tư vấn
Cần tư vấn vật liệu ống inox cho hệ thống vi sinh thực phẩm, dược phẩm? Liên hệ Thép Hùng Phát:
CÔNG TY CỔ PHẦN THÉP HÙNG PHÁT
- Sale1: 0971 887 888 Ms Duyên – Tư vấn khách hàng
- Sale2: 0909 938 123 Ms Ly – Nhân viên kinh doanh
- Sale3: 0938 261 123 Ms Mừng – Nhân viên kinh doanh
- Sale4: 0938 437 123 Ms Trâm – Trưởng phòng kinh doanh
- Sale5: 0971 960 496 Ms Duyên – Hỗ trợ kỹ thuật
- Sale6: 0937 343 123 Ms Nha – Báo giá nhanh chóng
Trụ sở : H62 Khu Dân Cư Thới An, Đường Lê Thị Riêng, P.Thới An, TPHCM
Kho hàng: số 1769 QL1A, P.Tân Thới Hiệp, TPHCM
CN Miền Bắc: KM số 1, đường Phan Trọng Tuệ, Thanh Trì, HN