- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
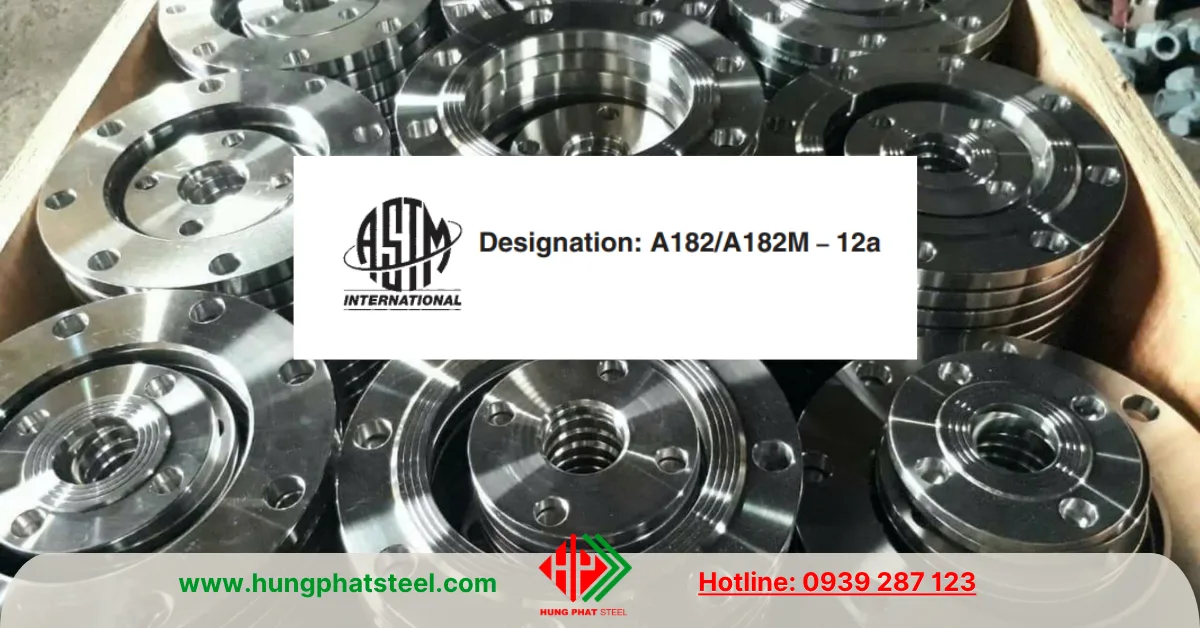
Mặt bích tiêu chuẩn ASTM A182 thường được sử dụng trong các hệ thống đường ống công nghiệp có yêu cầu cao về khả năng chịu áp lực, chịu nhiệt và chống ăn mòn.
- Sản phẩm phổ biến tại các nhà máy lọc hóa dầu, công trình dầu khí, nhà máy hóa chất, nhiệt điện, hệ thống hơi nóng, thiết bị trao đổi nhiệt và các dây chuyền sản xuất công nghiệp.
- Với các mác vật liệu như F304, F304L, F316 và F316L, mặt bích ASTM A182 đáp ứng nhiều điều kiện làm việc khác nhau, đặc biệt trong môi trường có tính ăn mòn.
Tiêu chuẩn này quy định yêu cầu vật liệu đối với mặt bích và các chi tiết thép hợp kim, thép không gỉ dạng rèn; kích thước và cấp áp lực của mặt bích thường được xác định theo tiêu chuẩn thiết kế tương ứng như ASME B16.5 hoặc ASME B16.47.
Tiêu chuẩn mặt bích ASTM A182 là gì?
ASTM A182/A182M là tiêu chuẩn quy định yêu cầu đối với các chi tiết bằng thép hợp kim và thép không gỉ được chế tạo bằng phương pháp rèn hoặc cán, dùng cho hệ thống đường ống áp lực, bao gồm mặt bích, phụ kiện, van và các chi tiết tương tự.
Tiêu chuẩn này được sử dụng phổ biến trong ngành dầu khí, hóa chất, nhiệt điện, nhà máy công nghiệp và các hệ thống đường ống làm việc ở nhiệt độ cao hoặc trong môi trường ăn mòn.
Mặt bích ASTM A182 thường được sản xuất từ thép không gỉ hoặc thép hợp kim, tùy theo yêu cầu của hệ thống. Các mác vật liệu phổ biến gồm F304, F304L, F316, F316L, F321, F347 và một số mác thép hợp kim khác.
Cần phân biệt rõ: ASTM A182 là tiêu chuẩn vật liệu, không phải tiêu chuẩn quy định toàn bộ kích thước mặt bích. Để xác định kích thước, cấp áp lực, đường kính ngoài, chiều dày, số lượng lỗ bu lông và khoảng cách tâm lỗ, sản phẩm thường phải kết hợp với tiêu chuẩn thiết kế mặt bích như ASME B16.5 hoặc ASME B16.47, tùy kích thước và phạm vi áp dụng.
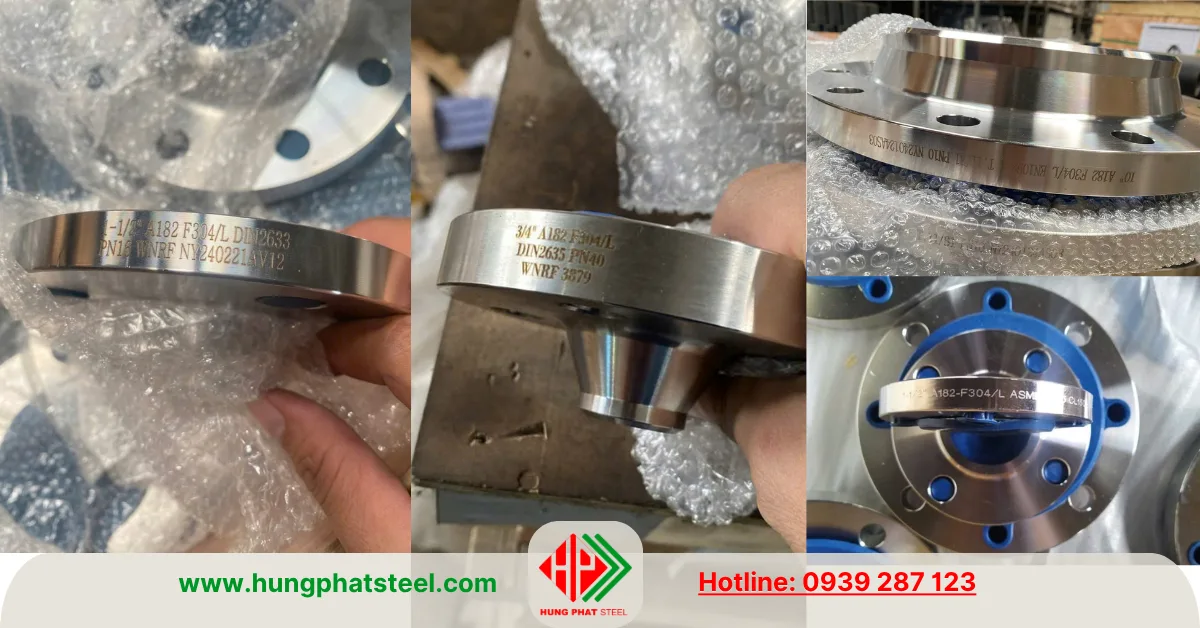
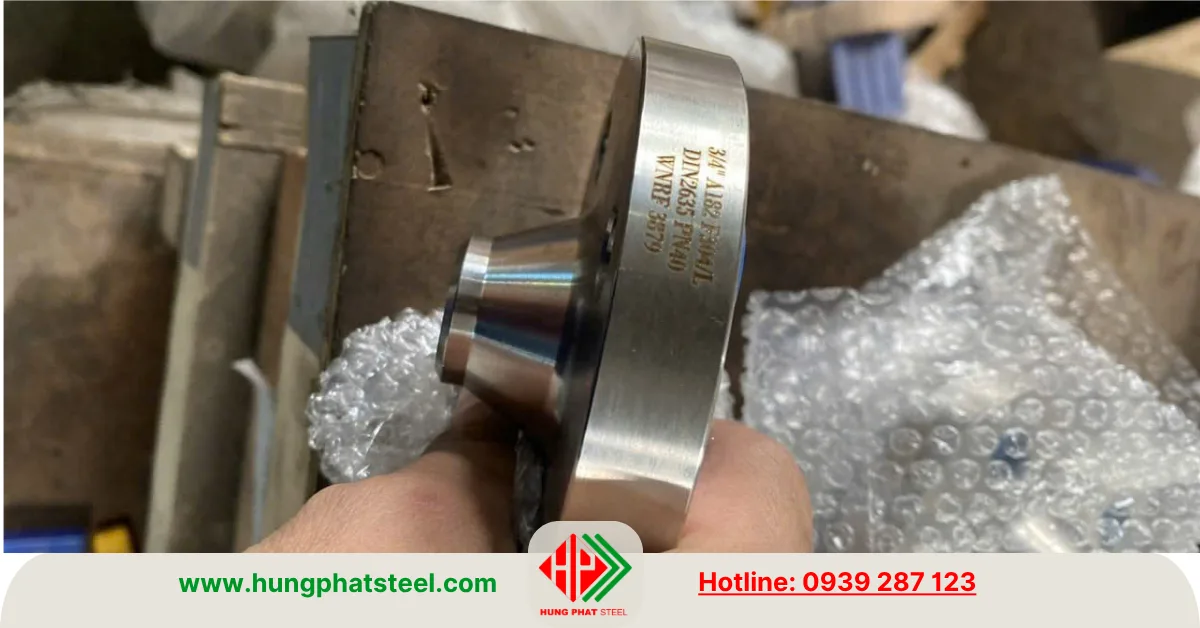
Một số hình ảnh mặt bích ASTM A182 trong thực tế
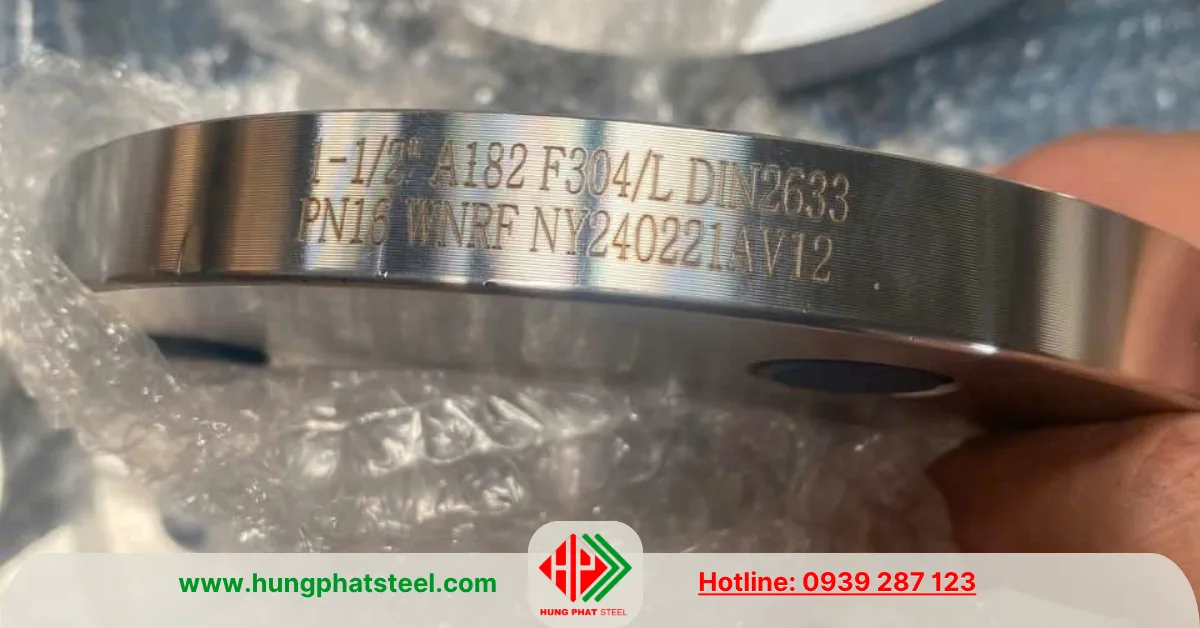
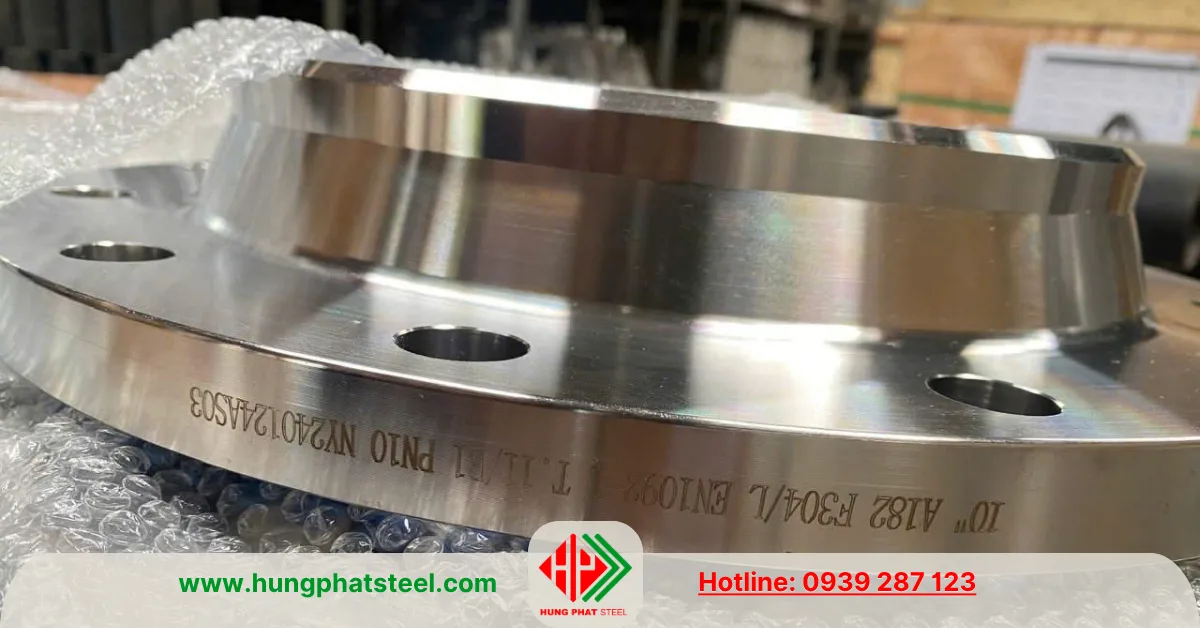
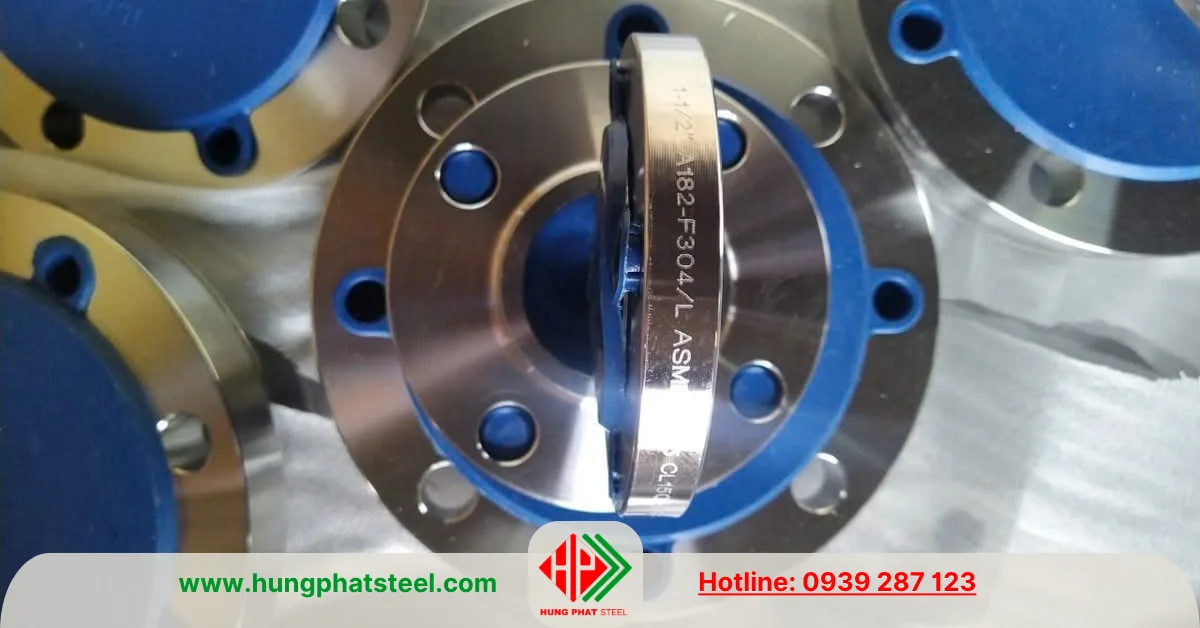
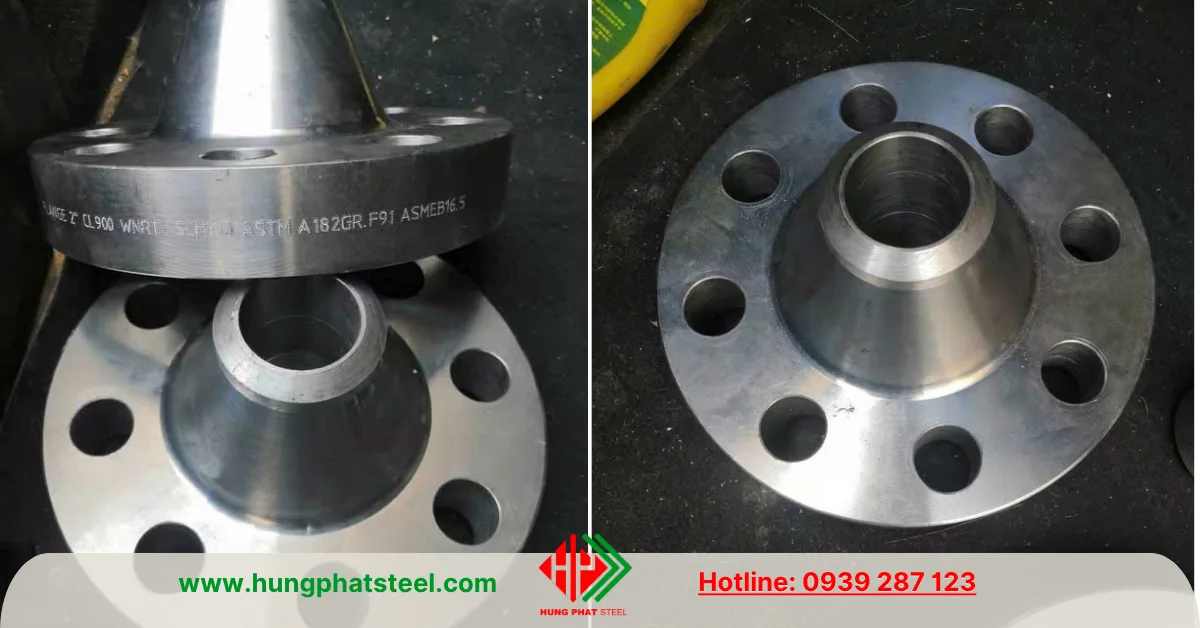
Các mác vật liệu sản xuất mặt bích ASTM A182
- Mác hợp kim: ASTM A182 F5, F9, F91, F92, F11, F12, F21, F22
- Mác thép không gỉ: ASTM A182 F304, F304L, F316, F316L
- Tham khảo chi tiết và Dowload tài liệu về: ASTM A182 tại đây
Dưới đây là các mác thông dụng áp dụng cho mặt bích ASTM A182
Mặt bích ASTM A182 F304
- F304 là mác thép không gỉ thuộc nhóm austenitic, có khả năng chống ăn mòn tốt trong nhiều môi trường thông thường. Vật liệu này được sử dụng rộng rãi cho hệ thống cấp thoát nước công nghiệp, thực phẩm, thiết bị hóa chất và đường ống công nghệ khi điều kiện làm việc phù hợp.
- Thành phần chính của F304 gồm sắt, crom và niken. Hàm lượng crom giúp hình thành lớp màng thụ động bảo vệ bề mặt, trong khi niken góp phần ổn định tổ chức austenitic và cải thiện tính dẻo.
Mặt bích ASTM A182 F304L
- F304L là phiên bản có hàm lượng carbon thấp của F304. Hàm lượng carbon thấp giúp giảm nguy cơ kết tủa cacbit crom tại vùng ảnh hưởng nhiệt trong quá trình hàn, từ đó hỗ trợ khả năng chống ăn mòn liên tinh thể trong các điều kiện thích hợp.
- Mặt bích F304L thường được lựa chọn cho hệ thống đường ống có nhiều mối hàn, thiết bị công nghiệp và các ứng dụng cần kiểm soát nguy cơ ăn mòn sau hàn.
Mặt bích ASTM A182 F316
- F316 có thành phần tương tự F304 nhưng được bổ sung molypden. Nguyên tố này giúp cải thiện khả năng chống ăn mòn rỗ và ăn mòn kẽ hở trong nhiều môi trường chứa clorua so với F304.
- Vật liệu F316 thường được sử dụng trong ngành hóa chất, dầu khí, công nghiệp hàng hải và các hệ thống xử lý chất lỏng có tính ăn mòn. Tuy nhiên, khả năng làm việc thực tế còn phụ thuộc vào nồng độ hóa chất, nhiệt độ và điều kiện vận hành.
Mặt bích ASTM A182 F316L
- F316L là phiên bản carbon thấp của F316, kết hợp khả năng chống ăn mòn của nhóm inox có molypden với lợi thế khi gia công hàn.
- Đây là lựa chọn phổ biến trong hệ thống đường ống công nghiệp, thiết bị hóa chất và các công trình có yêu cầu cao về độ bền và khả năng chống ăn mòn.
Ngoài F304, F304L, F316 và F316L, ASTM A182 còn bao gồm nhiều mác thép không gỉ và thép hợp kim khác, chẳng hạn F321, F347, F51 và các mác thuộc nhóm duplex hoặc thép hợp kim chịu nhiệt. Việc lựa chọn phải dựa trên yêu cầu thiết kế, môi trường làm việc và phiên bản tiêu chuẩn được viện dẫn trong hợp đồng.
Các yêu cầu về xử lý nhiệt
Dưới đây chúng tôi cung cấp bản trích dẫn gốc trong tiêu chuẩn ASTM A182, và bản dịch tiếng Việt do chúng tôi biên soạn. (Bản dịch có thể có sai xót, xin cảm ơn)
1/ Yêu cầu xử lý nhiệt đối với thép hợp kim thấp
1.1/ Bản gốc: ASTM A182
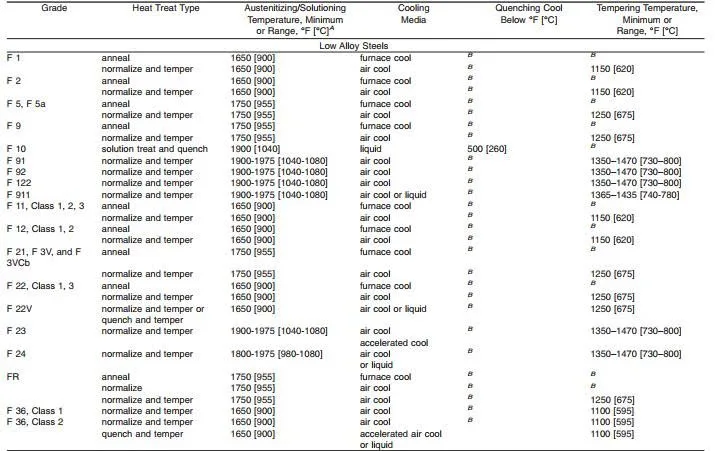
1.2/ Bản dịch tiếng Việt
| Mác thép (Grade) | Phương pháp xử lý nhiệt | Nhiệt độ austenit hóa / hòa tan tối thiểu hoặc khoảng nhiệt độ, °F [°C] | Môi trường làm nguội | Nhiệt độ làm nguội dưới, °F [°C] | Nhiệt độ ram tối thiểu hoặc khoảng nhiệt độ, °F [°C] |
|---|---|---|---|---|---|
| F1 | Ủ | 1650 [900] | Làm nguội trong lò | — | — |
| F2 | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1150 [620] |
| F2 | Ủ | 1650 [900] | Làm nguội trong lò | — | — |
| F5, F5a | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1150 [620] |
| F5, F5a | Ủ | 1750 [955] | Làm nguội trong lò | — | — |
| F9 | Thường hóa và ram | 1750 [955] | Làm nguội bằng không khí | — | 1250 [675] |
| F9 | Ủ | 1750 [955] | Làm nguội trong lò | — | — |
| F10 | Thường hóa và ram | 1750 [955] | Làm nguội bằng không khí | — | 1250 [675] |
| F10 | Xử lý dung dịch | 1900 [1040] | Làm nguội nhanh bằng chất lỏng | 500 [260] | — |
| F91 | Thường hóa và ram | 1900–1975 [1040–1080] | Làm nguội bằng không khí | — | 1350–1470 [730–800] |
| F92 | Thường hóa và ram | 1900–1975 [1040–1080] | Làm nguội bằng không khí | — | 1350–1470 [730–800] |
| F122 | Thường hóa và ram | 1900–1975 [1040–1080] | Làm nguội bằng không khí | — | 1350–1470 [730–800] |
| F911 | Thường hóa và ram | 1900–1975 [1040–1080] | Làm nguội bằng không khí hoặc chất lỏng | — | 1365–1435 [740–780] |
| F11, Class 1, 2, 3 | Ủ | 1650 [900] | Làm nguội trong lò | — | — |
| F12, Class 1, 2 | Ủ | 1650 [900] | Làm nguội trong lò | — | — |
| F12, Class 1, 2 | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1150 [620] |
| F21, F3V và F3VCb | Ủ | 1750 [955] | Làm nguội trong lò | — | — |
| F22, Class 1, 3 | Ủ | 1650 [900] | Làm nguội trong lò | — | — |
| F22, Class 1, 3 | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1250 [675] |
| F22V | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1250 [675] |
| F23 | Tôi và ram | 1650 [900] | Làm nguội bằng không khí | — | — |
| F23 | Thường hóa và ram | 1900–1975 [1040–1080] | Làm nguội bằng không khí hoặc làm nguội nhanh | — | 1350–1470 [730–800] |
| F24 | Thường hóa và ram | 1800–1975 [980–1080] | Làm nguội bằng không khí hoặc chất lỏng | — | 1350–1470 [730–800] |
| FB | Ủ | 1750 [955] | Làm nguội trong lò | — | — |
| FB | Thường hóa | 1750 [955] | Làm nguội bằng không khí | — | — |
| F36, Class 1 | Thường hóa và ram | 1750 [955] | Làm nguội bằng không khí | — | 1250 [675] |
| F36, Class 1 | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1100 [595] |
| F36, Class 2 | Thường hóa và ram | 1650 [900] | Làm nguội bằng không khí | — | 1100 [595] |
| F36, Class 2 | Tôi và ram | 1650 [900] | Làm nguội nhanh bằng không khí hoặc chất lỏng | — | 1100 [595] |
2/ Yêu cầu xử lý nhiệt đối với thép không gỉ Martensitic
2.1/ Bản gốc ASTM A182
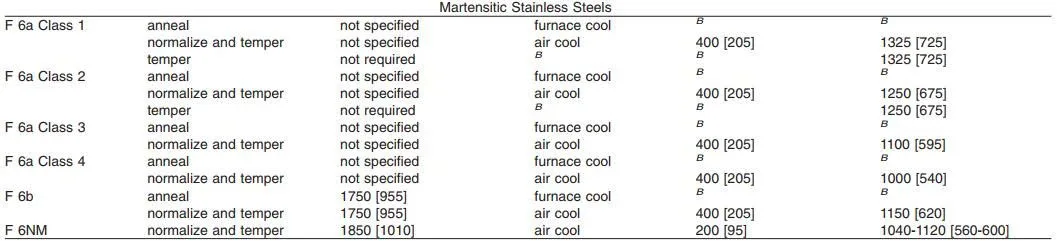
2.2/ Bản dịch tiếng Việt
| Mác thép | Phương pháp xử lý nhiệt | Nhiệt độ austenit hóa tối thiểu hoặc khoảng nhiệt độ, °F [°C] | Môi trường làm nguội | Nhiệt độ làm nguội dưới, °F [°C] | Nhiệt độ ram tối thiểu hoặc khoảng nhiệt độ, °F [°C] |
|---|---|---|---|---|---|
| F6a Class 1 | Ủ | Không quy định | Làm nguội trong lò | — | — |
| F6a Class 1 | Thường hóa và ram | Không quy định | Làm nguội bằng không khí | 400 [205] | 1325 [725] |
| F6a Class 1 | Ram | Không yêu cầu | — | — | 1325 [725] |
| F6a Class 2 | Ủ | Không quy định | Làm nguội trong lò | — | — |
| F6a Class 2 | Thường hóa và ram | Không quy định | Làm nguội bằng không khí | 400 [205] | 1250 [675] |
| F6a Class 2 | Ram | Không yêu cầu | — | — | 1250 [675] |
| F6a Class 3 | Ủ | Không quy định | Làm nguội trong lò | — | — |
| F6a Class 3 | Thường hóa và ram | Không quy định | Làm nguội bằng không khí | 400 [205] | 1100 [595] |
| F6a Class 4 | Ủ | Không quy định | Làm nguội trong lò | — | — |
| F6a Class 4 | Thường hóa và ram | Không quy định | Làm nguội bằng không khí | 400 [205] | 1000 [540] |
| F6b | Ủ | 1750 [955] | Làm nguội trong lò | — | — |
| F6b | Thường hóa và ram | 1750 [955] | Làm nguội bằng không khí | 400 [205] | 1150 [620] |
| F6NM | Thường hóa và ram | 1850 [1010] | Làm nguội bằng không khí | 200 [95] | 1040–1120 [560–600] |
3/ Yêu cầu xử lý nhiệt với thép không gỉ Ferritic
3.1/ Bản gốc ASTM A182

3.2/ Bản dịch tiếng Việt
| Mác thép | Trạng thái xử lý nhiệt | Nhiệt độ ủ (°F) [°C] | Phương pháp làm nguội | Ghi chú |
|---|---|---|---|---|
| F XM-27 Cb | Ủ (Anneal) | 1850 [1010] | Làm nguội trong lò | B |
| F 429 | Ủ (Anneal) | 1850 [1010] | Làm nguội trong lò | B |
| F 430 | Ủ (Anneal) | Không quy định | Làm nguội trong lò | B |
4/ Yêu cầu xử lý nhiệt với thép không gỉ Austenitic
Bản dịch tiếng Việt
| Mác thép | Phương pháp xử lý nhiệt | Nhiệt độ xử lý nhiệt (°F) [°C] | Môi trường làm nguội | Nhiệt độ bổ sung (°F) [°C] | Ghi chú |
| F 304 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 304H | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 304L | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 304N | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 304LN | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 309H | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 310 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 310H | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 310MoLN | Hòa tan và tôi nguội | 1900–2010 [1050–1100] | Chất lỏng | 500 [260] | B |
| F 316 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 316H | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 316L | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 316N | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 316LN | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 316Ti | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 317 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 317L | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| S31727 | Hòa tan và tôi nguội | 1975–2155 [1080–1180] | Chất lỏng | 500 [260] | B |
| S32053 | Hòa tan và tôi nguội | 1975–2155 [1080–1180] | Chất lỏng | 500 [260] | B |
| F 347 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 347H | Hòa tan và tôi nguội | 2000 [1095] | Chất lỏng | 500 [260] | B |
| F 347LN | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 348 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 348H | Hòa tan và tôi nguội | 2000 [1095] | Chất lỏng | 500 [260] | B |
| F 321 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 321H | Hòa tan và tôi nguội | 2000 [1095] | Chất lỏng | 500 [260] | B |
| F XM 11 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F XM 19 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F20 | Hòa tan và tôi nguội | 1700-1850 [925-1010] | Chất lỏng | 500 [260] | B |
| F44 | Hòa tan và tôi nguội | 2100 [1150] | Chất lỏng | 500 [260] | B |
| F 45 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 46 | Hòa tan và tôi nguội | 2010-2140 [1100-1140] | Chất lỏng | 500 [260] | B |
| F 47 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 48 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 49 | Hòa tan và tôi nguội | 2050 [1120] | Chất lỏng | 500 [260] | B |
| F 56 | Hòa tan và tôi nguội | 2050-2160 [1120-1180] | Chất lỏng | 500 [260] | B |
| F 58 | Hòa tan và tôi nguội | 2085 [1410] | Chất lỏng | 500 [260] | B |
| F 62 | Hòa tan và tôi nguội | 2025 [1105] | Chất lỏng | 500 [260] | B |
| F 63 | Hòa tan và tôi nguội | 1900 [1040] | Chất lỏng | 500 [260] | B |
| F 64 | Hòa tan và tôi nguội | 2010-2140 [1100-1140] | Chất lỏng | 500 [260] | B |
| F 904L | Hòa tan và tôi nguội | 1920–2100 [1050–1150] | Chất lỏng | 500 [260] | B |
5/ Yêu cầu xử lý nhiệt với thép không gỉ Ferritic – Austenitic
5.1/ Bản gốc ASTM A182
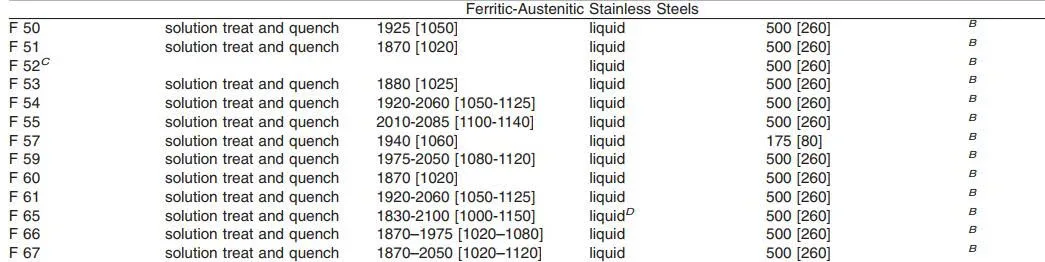
5.2 Bản dịch tiếng Việt
Kiểu dáng mặt bích sử dụng vật liệu ASTM A182
Vật liệu ASTM A182 có thể được sử dụng để chế tạo nhiều kiểu mặt bích theo thiết kế và tiêu chuẩn kích thước tương ứng.
- Mặt bích hàn cổ (Weld Neck – WN): Có phần cổ để hàn nối với đường ống, thường được sử dụng trong hệ thống yêu cầu độ bền liên kết cao và điều kiện áp lực phù hợp.
- Mặt bích hàn trượt (Slip-On – SO): Được lồng vào đầu ống rồi hàn cố định. Loại này thường được lựa chọn trong nhiều hệ thống đường ống công nghiệp.
- Mặt bích hàn bọc đúc (Socket Weld – SW): Có phần lỗ bậc để lồng đầu ống, thường áp dụng cho một số đường ống kích thước nhỏ theo thiết kế phù hợp.
- Mặt bích ren (Threaded): Kết nối với ống thông qua ren, phù hợp với những hệ thống được thiết kế cho kiểu kết nối này.
- Mặt bích mù (Blind – BL): Dùng để bịt kín đầu đường ống, cửa thiết bị hoặc vị trí cần cô lập hệ thống.
Các kiểu mặt bích trên có thể được chế tạo từ vật liệu thuộc ASTM A182, nhưng hình dạng và kích thước phải tuân theo tiêu chuẩn thiết kế được yêu cầu, không chỉ căn cứ vào tên mác vật liệu.
Tiêu chuẩn kích thước và cấp áp lực
- Mặt bích ASTM A182 thường kết hợp với ASME B16.5 đối với các kích thước nằm trong phạm vi tiêu chuẩn, hoặc ASME B16.47 đối với các mặt bích đường kính lớn thuộc phạm vi áp dụng.
- Sản phẩm có thể được đặt hàng theo các cấp áp lực như Class 150, Class 300, Class 600 và các cấp khác tùy tiêu chuẩn. Class không thể quy đổi trực tiếp thành một giá trị áp suất làm việc cố định cho mọi điều kiện, vì giới hạn áp suất cho phép phụ thuộc vào vật liệu và nhiệt độ thiết kế.
- Ngoài cấp áp lực, người mua cần xác định đường kính danh nghĩa, kiểu mặt bích, dạng bề mặt làm kín RF hoặc RTJ, kích thước lỗ bu lông và yêu cầu hoàn thiện bề mặt.
Ứng dụng của mặt bích ASTM A182
- Mặt bích ASTM A182 được sử dụng trong hệ thống đường ống dầu khí, nhà máy hóa chất, nhiệt điện, xử lý nước, thực phẩm và nhiều ngành công nghiệp khác.
- Việc lựa chọn F304, F304L, F316 hay F316L cần căn cứ vào môi trường làm việc, nhiệt độ, áp lực và yêu cầu hàn nối.
- Trong môi trường có clorua hoặc hóa chất ăn mòn, F316 và F316L có thể phù hợp hơn F304 trong nhiều trường hợp, nhưng vẫn cần đánh giá điều kiện vận hành cụ thể.
- Đối với hệ thống nhiệt độ cao hoặc môi trường đặc biệt, có thể cần các mác vật liệu khác thuộc ASTM A182.
Khi mua mặt bích ASTM A182, khách hàng nên kiểm tra ký hiệu mác vật liệu, tiêu chuẩn kích thước, cấp áp lực, chứng chỉ vật liệu và khả năng truy xuất nguồn gốc. Đối với các công trình công nghiệp, việc đối chiếu chứng chỉ vật liệu với yêu cầu thiết kế là bước quan trọng để bảo đảm sản phẩm phù hợp với hệ thống.
Đơn vị phân phối mặt bích tiêu chuẩn ASTM A182
Thép Hùng Phát chuyên nhập khẩu, phân phối và gia công mặt bích theo tiêu chuẩn ASTM A182, đáp ứng nhu cầu sử dụng trong các hệ thống đường ống công nghiệp, dầu khí, hóa chất, nhiệt điện và nhà máy sản xuất.
Sản phẩm có nhiều mác vật liệu inox như F304, F304L, F316, F316L cùng các chủng loại khác theo yêu cầu đặt hàng.
Thép Hùng Phát nhận cung ứng mặt bích với đa dạng kiểu dáng như hàn cổ (WN), hàn trượt (SO), ren, hàn bọc đúc (SW) và mặt bích mù (BL), kết hợp các yêu cầu về kích thước, cấp áp lực, bề mặt làm kín và tiêu chuẩn thiết kế tương ứng.
Ngoài hàng nhập khẩu, công ty còn tiếp nhận gia công theo bản vẽ và thông số kỹ thuật của khách hàng, hỗ trợ lựa chọn vật liệu, quy cách và hồ sơ chất lượng phù hợp với yêu cầu từng công trình.
Liên hệ ngay với chúng tôi
CÔNG TY CỔ PHẦN THÉP HÙNG PHÁT
- Ms Uyên 0939 287 123 – Phòng kinh doanh
- Ms Nha 0937 343 123 – Phòng kinh doanh
- Ms Mừng 0938 261 123- Phòng kinh doanh
- Ms Di 0909 941 123- Phòng kinh doanh
- Hotline Miền Nam: Ms Trâm 0938 437 123
- Hotline miền Bắc: Ms Tâm 0933 710 789
Phòng sản xuất vật tư cọc khoan nhồi:
- Ms Duyên 0971 960 496
- Ms Ly 0909 938 123
- Ms Trà 0988 588 936
Trụ sở : H62 KDC Thới An, Đường Lê Thị Riêng, Phường Thới An, TPHCM
Kho hàng miền nam 1: số 1769 QL1A, P.Tân Thới Hiệp, TPHCM
Kho hàng miền nam 2: 1448 QL1A, P.Thới An, TPHCM
Kho hàng miền Bắc: số 68 đường Đại Thanh, Xã Ngọc Hồi, Hà Nội