- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

Quy trình hàn ống inox đi theo một trình tự cố định: chọn phương pháp và dây hàn đúng mác, làm sạch và lắp mép, hàn đính, hàn kèm khí lót argon trong lòng ống, giữ nhiệt thấp giữa các lớp, rồi tẩy màu nhiệt và kiểm tra. Mối hàn inox thường hỏng vì nhiễm sắt, thiếu khí lót hoặc cấp nhiệt quá tay chứ ít khi vì tay nghề hàn. Bài này đi qua từng việc, kèm bảng chọn dây hàn và bảng lỗi hay gặp.
Tóm tắt nhanh
- Ống thành mỏng và đường ống cần sạch: ưu tiên hàn TIG, lớp gốc luôn có khí lót.
- Dây hàn chọn theo mác ống: 304 (cả bản carbon thấp) dùng ER308L, 316 (cả bản carbon thấp) dùng ER316L.
- Hàn ít nhiệt, bead hẹp, không gia nhiệt trước, nghỉ giữa các lớp cho ống nguội bớt.
- Dụng cụ cắt, mài, chải phải dành riêng cho inox để không mang sắt vào mối hàn.
- Sau hàn: tẩy màu nhiệt, thụ động hoá nếu cần, rồi kiểm tra ngoại quan, thẩm thấu hoặc thử áp.
1/ ống inox nên hàn bằng phương pháp nào?
Với ống thành mỏng và trung bình, hàn TIG (GTAW) là lựa chọn mặc định: hồ quang êm, bể hàn nhỏ, nhiệt đưa vào ít và lớp gốc ngấu đều ở mặt trong. Các phương pháp khác vẫn dùng được, mỗi loại hợp một hoàn cảnh riêng.
| Phương pháp | Hợp với | Lưu ý |
|---|---|---|
| TIG (GTAW) | Lớp gốc, ống thành mỏng, đường ống thực phẩm, nước sạch, dược | Cần thợ có tay nghề, tốc độ chậm hơn các cách khác |
| TIG xung | Ống thành rất mỏng, mối hàn ở vị trí khó | Máy đắt hơn, phải cài thông số theo từng cỡ ống |
| MIG/MAG (GMAW) | Lớp lấp của ống dày, khối lượng hàn lớn | Dùng dây và khí chuyên cho inox; khó kiểm soát mặt trong |
| Que hàn bọc (SMAW) | Hiện trường ngoài trời, ống dày, hàn sửa | Phải gõ sạch xỉ; kiểm soát nhiệt kém hơn, ít hợp ống mỏng |
| TIG quỹ đạo (orbital) | Đường ống có nhiều mối giống nhau, cần mối đồng đều | Cần máy và đồ gá; đầu ống phải cắt vuông và sạch |
Tổng hợp từ thực hành hàn thép không gỉ austenit; thông số cụ thể theo quy trình hàn của từng công trình. Cập nhật 13/11/2026.
Chọn bằng hai câu hỏi. Ống dày hay mỏng? Mặt trong ống có phải sạch tuyệt đối không? Nếu đường ống dẫn thực phẩm, nước uống hay hoá chất cần độ tinh khiết, lớp gốc hàn TIG có khí lót là bắt buộc, các lớp sau mới tính tới MIG nếu quy trình hàn cho phép.
2/ cần chuẩn bị gì trước khi hàn ống inox?
Phần lớn lỗi mối hàn inox được định đoạt trước khi mồi hồ quang. Inox giữ được khả năng chống gỉ nhờ lớp màng crôm oxit rất mỏng trên bề mặt; hạt sắt, dầu mỡ hay bụi mài từ thép đen bám vào là nguồn gỉ chấm về sau.
- Cắt ống: dùng cưa hoặc máy cắt ống chuyên dụng, cắt vuông góc; đĩa cắt loại dành cho inox, không dùng đĩa đã cắt thép carbon.
- Vát mép: ống dày cần vát chữ V để hàn ngấu hết tiết diện; ống thành mỏng thường chỉ cần mép vuông, sạch bavia.
- Làm sạch: lau mép hàn và vùng sát mép cả trong lẫn ngoài bằng dung môi không chứa clo; chải bằng bàn chải inox dùng riêng.
- Khe hở: để đều quanh chu vi, không ép ống vào nhau; khe hở đều giúp lớp gốc ngấu đều.
- Dụng cụ: kẹp, đồ gá, bàn chải, đĩa mài chỉ dùng cho inox; đặt ống trên giá có lót, không kéo lê trên sàn xưởng.
Nhiễm sắtMột cái chải thép đen chạm vào mép hàn là đủ để vài ngày sau mối hàn nổi chấm gỉ nâu. Dụng cụ dùng chung giữa thép đen và inox là lỗi thường gặp nhất ở xưởng nhỏ; hãy đánh dấu hoặc để riêng khu dụng cụ inox.
3/ chọn mác ống, dây hàn và khí bảo vệ thế nào?
Mác thép quyết định cả dây hàn lẫn rủi ro ăn mòn ở vùng chịu nhiệt. Thông tin nền về thép không gỉ 304 nằm ở trang riêng; ở đây chỉ nói điều liên quan đến hàn. Khi hàn, carbon trong thép kết hợp với crôm ở biên hạt trong vùng nhiệt trung gian và làm hụt crôm quanh mối hàn, từ đó vùng này dễ ăn mòn. Mác carbon thấp (hậu tố L) hạn chế hiện tượng này.
| Chọn mác thường (304, 316) khi | Chọn mác carbon thấp (hậu tố L) khi |
|---|---|
| Ống thành mỏng, hàn một hoặc hai lớp, môi trường trong nhà hoặc ít ăn mòn | Ống thành dày, hàn nhiều lớp, mối hàn không được xử lý nhiệt sau hàn, môi trường hoá chất hoặc ẩm mặn |
Kết luận: hàn một lớp ống mỏng dùng nước sạch thì mác thường đủ; hàn dày nhiều lớp hoặc ống sẽ làm việc ở nơi ăn mòn thì chọn mác L ngay từ khi đặt ống. Môi trường có muối hoặc hoá chất nặng thì xem thêm ống inox 316.
Dây hàn chọn theo mác của ống, và theo cặp vật liệu khi hàn khác loại:
| Vật liệu cần hàn | Dây TIG/MIG | Que hàn bọc |
|---|---|---|
| Inox 304 và bản carbon thấp của 304 | ER308L | E308L-16 |
| Inox 316 và bản carbon thấp của 316 | ER316L | E316L-16 |
| Inox 321 | ER347 | E347-16 |
| Inox với thép carbon | ER309L | E309L-16 |
Theo phân loại vật liệu hàn của AWS; luôn đối chiếu với quy trình hàn và hướng dẫn của nhà sản xuất dây hàn. Cập nhật 13/11/2026.
Khí bảo vệ cho hàn TIG là argon tinh khiết, cả mặt ngoài lẫn khí lót bên trong ống. Hàn MIG inox dùng hỗn hợp chuyên cho inox theo khuyến cáo của nhà sản xuất dây. Điện cực tungsten nối cực âm (DCEN), mài nhọn dọc trục và giữ riêng cho inox. Ống duplex cần dây hàn và quy trình riêng, không áp bảng trên.
4/ vì sao phải lót khí argon bên trong ống?
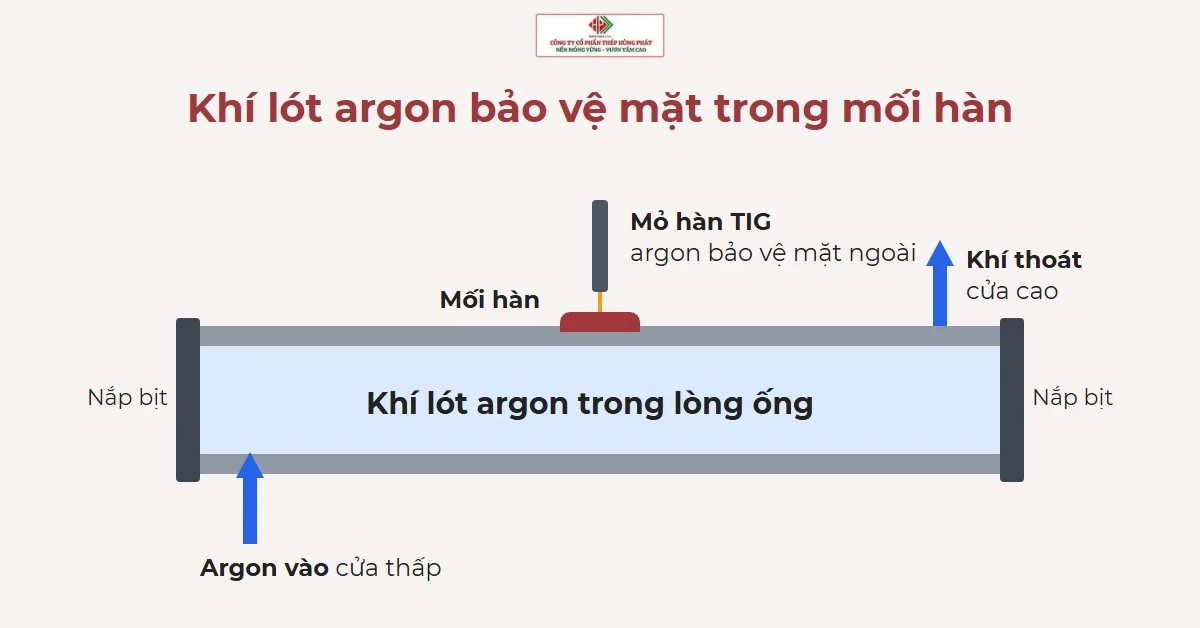
Khi hàn, kim loại mặt trong mối hàn cũng nóng chảy và gặp không khí. Không có khí lót, mặt trong bị oxy hoá thành lớp xỉ đen xù xì, thợ hay gọi là đường hạt đường. Lớp này làm mất khả năng chống gỉ, bám cặn, và là điểm khởi đầu của ăn mòn rỗ.
- Bịt hai đầu đoạn ống bằng nắp, bóng chặn hoặc giấy tan trong nước, chừa một cửa nạp khí và một cửa thoát.
- Nạp argon từ cửa thấp, đẩy không khí ra cửa cao; lưu lượng thấp và đều để khỏi tạo xoáy.
- Kiểm tra oxy còn lại bằng máy đo; đường ống sạch yêu cầu cao phải đạt ngưỡng ghi trong quy trình hàn trước khi mồi hồ quang.
- Giữ khí chảy trong suốt lúc hàn và cho tới khi mối hàn nguội, giảm lưu lượng khi lớp gốc gần khép kín để khí không thổi lõm bể hàn.
Mặt trong mối hàn cần sạch bằng mặt ngoài: không tẩy được lớp oxy hoá bên trong ống thì phải cắt mối hàn ra làm lại.
Hàn đính cũng cần khí lót nếu mối hàn nằm trong lòng ống, vì một điểm đính bị oxy hoá sẽ để lại vết trong lớp gốc.
5/ các bước hàn ống inox tiến hành ra sao?
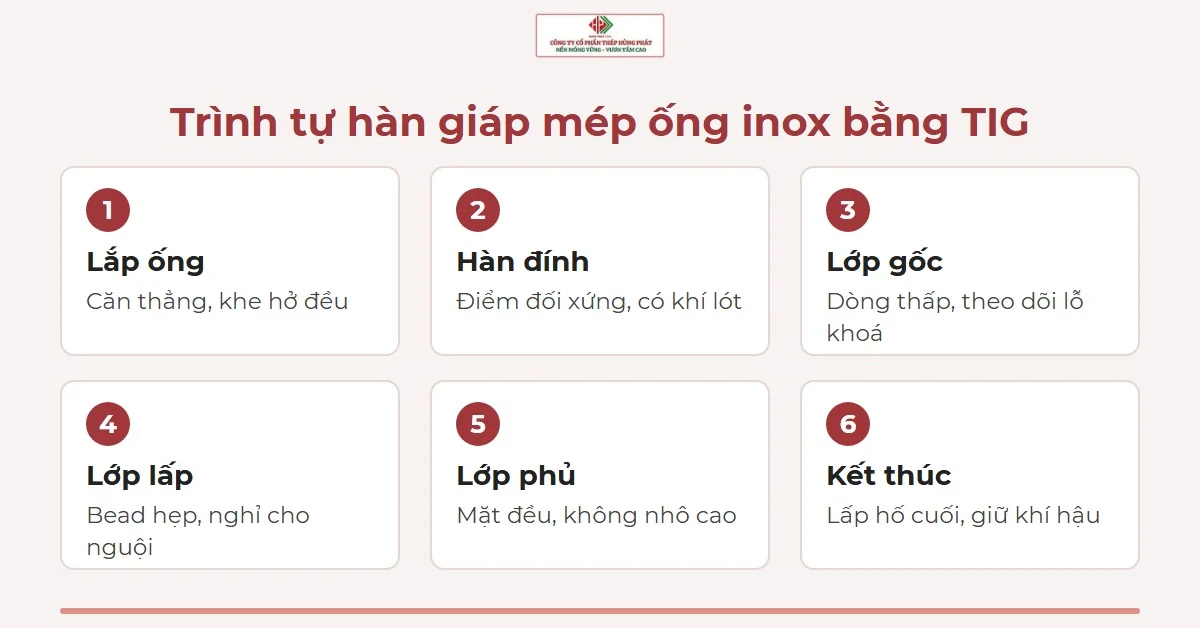
Trình tự dưới đây áp dụng cho ống tròn hàn giáp mép bằng TIG; ống dày và hàn MIG chỉ khác ở số lớp và thông số.
- Lắp ống trên đồ gá, căn thẳng hàng, khe hở đều.
- Hàn đính vài điểm đối xứng quanh chu vi, điểm đính ngắn và đủ ngấu, có khí lót.
- Hàn lớp gốc với dòng thấp, dây phụ đưa đều, quan sát lỗ khoá để biết mặt trong đã ngấu.
- Hàn lớp lấp (ống dày) bằng bead hẹp thẳng, không đưa mỏ hàn lắc rộng.
- Hàn lớp phủ cho mặt mối hàn đều, vừa đầy mép vát, không nhô cao quá.
- Kết thúc: lấp đầy hố cuối mối, kéo mỏ hàn ra chậm và giữ khí hậu để bể hàn nguội dưới lớp khí.
Thông số nên viết theo quy trình hàn, nhưng nguyên tắc chung thì không đổi. Dòng hàn đủ ngấu nhưng không dư, tốc độ đều, nhiệt đầu vào thấp. Inox dẫn nhiệt kém và giãn nở nhiều, nên nhiệt dồn lại ở vùng hàn làm ống cong vênh, mối hàn cháy lõm, vùng chịu nhiệt rộng và biến màu.
- Không gia nhiệt trước cho inox austenit như 304, 316.
- Hạn chế nhiệt giữa các lớp: chờ ống nguội tới mức sờ gần mối hàn không bỏng tay trước khi hàn lớp tiếp.
- Bead hẹp thẳng thay cho đường lắc rộng, để nhiệt không dồn.
- Hàn đối xứng với ống có nhiều mối, chia đều nhiệt quanh chu vi để ống bớt vênh.
- Dây phụ giữ trong vùng khí: khi rút dây khỏi bể hàn, đầu dây còn nóng phải nằm trong vùng khí bảo vệ.
Chất lượng thợ và quy trìnhĐường ống chịu áp hoặc phải nghiệm thu cần quy trình hàn được đánh giá và thợ có chứng chỉ theo tiêu chuẩn công trình chỉ định, chẳng hạn ASME Section IX hay AWS D18.1 với đường ống vệ sinh. Bài này không thay cho quy trình đó.
6/ mối hàn inox sau khi hàn cần xử lý gì?
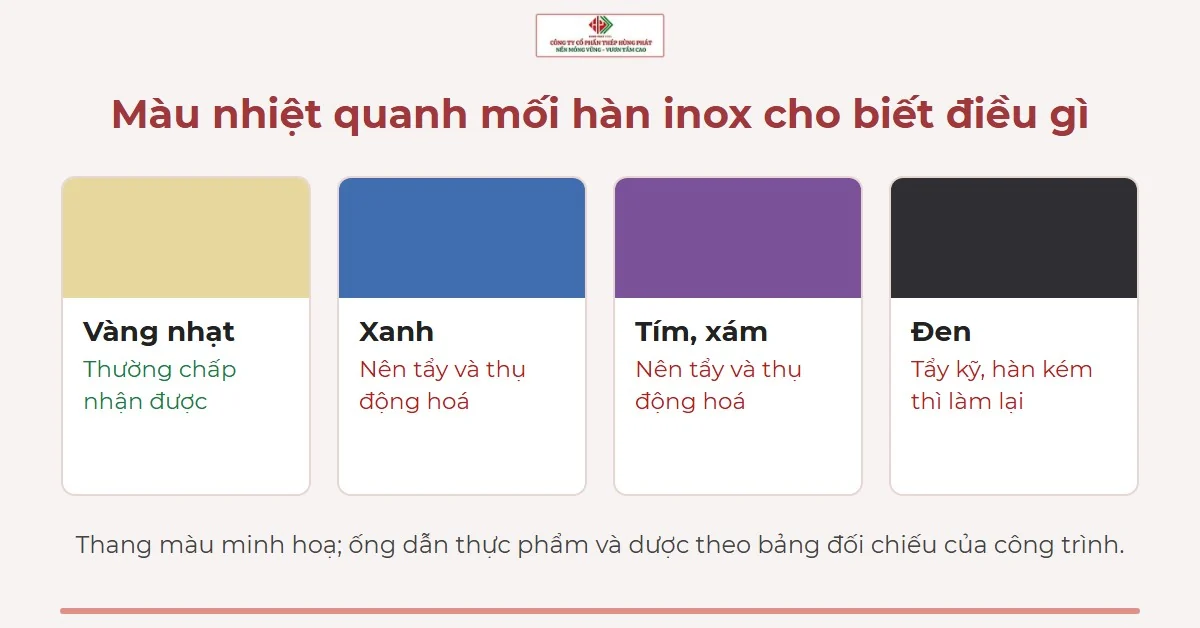
Quanh mối hàn xuất hiện dải màu, gọi là màu nhiệt. Màu vàng rơm nhạt thường chấp nhận được ở nhiều ứng dụng; màu xanh, tím, xám hay đen cho thấy lớp oxit dày, crôm bề mặt đã hụt và chỗ đó dễ gỉ. Ống dẫn thực phẩm hay dược có bảng đối chiếu màu riêng, ví dụ AWS D18.2 cho mặt trong ống.
| Cách xử lý | Dùng khi | Lưu ý |
|---|---|---|
| Chải bằng bàn chải inox | Màu nhiệt nhạt, mặt ngoài | Bàn chải dùng riêng; chỉ làm sạch bề mặt, không phục hồi hoàn toàn |
| Tẩy bằng dung dịch hoặc gel tẩy | Màu nhiệt đậm, yêu cầu chống gỉ cao | Chứa axit mạnh: đeo bảo hộ, xả rửa nước sạch, xử lý nước thải theo quy định |
| Thụ động hoá | Sau khi tẩy, đường ống thực phẩm, hoá chất, dược | Làm theo hướng dẫn của ASTM A380 và A967 hoặc yêu cầu dự án |
| Đánh bóng điện hoá | Bề mặt phải rất nhẵn, vệ sinh cao | Chi phí cao, thường thuê đơn vị chuyên làm |
Tổng hợp từ thực hành xử lý mối hàn thép không gỉ; áp dụng theo yêu cầu kỹ thuật của công trình. Cập nhật 13/11/2026.
Sau tẩy hoặc thụ động hoá, mặt ống phải được rửa sạch và làm khô, không để dung dịch còn đọng. Nếu muốn hiểu vì sao inox vẫn có thể ngả màu nâu khi dùng sai cách, xem thêm bài inox 304 có bị gỉ không.
7/ kiểm tra mối hàn ống inox gồm những gì?
Kiểm tra theo ba lớp, từ đơn giản đến phức tạp. Mức nào cần làm do hồ sơ thiết kế quyết định, không phải do thợ hàn.
- Kiểm tra bằng mắt: mối hàn đều, không lõm, không rỗ khí, không nứt chân; mặt trong ống đã sạch không còn lớp oxit đen.
- Thẩm thấu chất lỏng: phát hiện vết nứt nhỏ và rỗ hở mặt; dùng chất thẩm thấu ít clo và lưu huỳnh để không gây hại cho inox.
- Thử áp: bơm nước đến áp thử quy định rồi quan sát rò rỉ. Dùng nước sạch hàm lượng clorua thấp, thử xong xả hết và làm khô, vì nước đọng lâu trong ống inox có thể gây ăn mòn.
- Chụp phóng xạ hoặc siêu âm: dành cho đường ống chịu áp cao hoặc nơi hồ sơ yêu cầu, do đơn vị có chứng chỉ thực hiện.
8/ các lỗi hay gặp khi hàn ống inox và cách sửa
| Lỗi | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Rỗ khí | Mép bẩn, khí bảo vệ yếu, gió thổi | Làm sạch lại, kiểm tra ống dẫn khí, che gió, mài bỏ mối rỗ rồi hàn lại |
| Mặt trong đen, hạt đường | Thiếu hoặc mất khí lót | Cắt bỏ mối hàn, nạp khí lót đủ rồi hàn lại |
| Không ngấu | Dòng thấp, khe hở hẹp, mép vát chưa đủ | Mài hết chỗ thiếu ngấu, điều chỉnh khe hở và dòng hàn |
| Cháy lõm, thủng | Dòng cao, đứng một chỗ quá lâu | Giảm dòng, tăng tốc, dùng TIG xung với ống mỏng |
| Ống cong vênh | Nhiệt dồn một phía, ít điểm đính | Đính nhiều điểm đối xứng, hàn xen kẽ, kẹp trên đồ gá |
| Nổi chấm gỉ nâu sau vài ngày | Nhiễm sắt từ dụng cụ, bụi mài thép | Tẩy và thụ động hoá, đổi dụng cụ dành riêng cho inox |
| Ăn mòn quanh mối hàn | Nhiệt dư, mác thường hàn dày, môi trường mặn | Dùng mác L, hạn chế nhiệt giữa các lớp, xử lý màu nhiệt triệt để |
Tổng hợp từ thực hành hàn thép không gỉ austenit. Cập nhật 13/11/2026.
Gặp mối hàn đã nứt, đừng hàn đè lên vết nứt. Mài hết vết nứt tới kim loại sạch, kiểm tra lại bằng thẩm thấu, rồi hàn lại bằng dây đúng mác.
9/ vật tư nào đi cùng khi hàn đường ống inox?
Đường ống inox hiếm khi chỉ có ống thẳng. Mối hàn thường nằm ở chỗ nối ống với cút, tê, côn hay mặt bích. Khi đặt mua, cần thống nhất mác, cấp độ dày và kiểu mép hàn của ống với phụ kiện để các mối hàn cùng tiết diện và vát mép giống nhau.
- Ống: ống inox công nghiệp cho dẫn nước, khí, hoá chất; nêu rõ mác và độ dày khi đặt.
- Phụ kiện hàn: phụ kiện hàn inox như cút, tê, côn thu có mép vát sẵn để hàn giáp mép.
- Chén hàn: chén hàn inox dùng để nối ống nhánh vào ống chính.
Cho dù mua vật tư ở đâu, hãy yêu cầu chứng chỉ vật liệu đi cùng lô và đối chiếu mác trước khi hàn, vì hai ống 304 và 201 nhìn bằng mắt gần như giống nhau mà ứng xử khi hàn và khi dùng khác nhau.
10/ câu hỏi thường gặp
Hàn ống inox bằng máy hàn que thường được không?
Được nếu dùng que hàn inox đúng mác như E308L-16 và nguồn điện phù hợp. Máy hàn que hợp với ống dày ngoài hiện trường. Với ống mỏng hoặc đường ống cần mặt trong sạch, hàn TIG có khí lót cho kết quả ổn định hơn.
Có thể hàn inox bằng dây hàn thép thường không?
Không nên. Mối hàn bằng dây thép carbon không có crôm và niken đủ để chống gỉ, sẽ gỉ ngay tại mối. Khi hàn inox với thép carbon, dùng dây loại ER309L làm lớp chuyển tiếp.
Mối hàn inox bị đen thì có gỉ không?
Lớp đen hoặc xanh tím là màu nhiệt, chứng tỏ lớp oxit dày và crôm bề mặt đã hụt. Nếu không xử lý, chỗ đó dễ gỉ nhất. Tẩy sạch, thụ động hoá rồi mới đưa vào sử dụng.
Hàn ống inox 304 có cần xử lý nhiệt sau hàn không?
Thường không với ống thành mỏng và môi trường thông thường. Ống dày hoặc làm việc ở nơi ăn mòn nên dùng mác L và kiểm soát nhiệt trong lúc hàn, theo quy trình của công trình.
Có bắt buộc lót khí argon cho mọi mối hàn không?
Mối hàn có mặt trong tiếp xúc môi chất, nhất là thực phẩm, dược và nước sạch, cần khí lót. Ống chỉ làm kết cấu hoặc trang trí, mặt trong không chịu ăn mòn, có thể bỏ nếu thiết kế cho phép, nhưng mặt trong sẽ xấu và dễ gỉ hơn.
Cần ống và phụ kiện inox để hàn đúng mác?
Gọi hoặc nhắn Zalo 0938 437 123 — gửi mác inox, đường kính, độ dày và số lượng, chúng tôi tư vấn ống và phụ kiện hàn cùng mác.
Cập nhật 13/11/2026 bởi Công ty Cổ phần Thép Hùng Phát.