- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

Ống thép dẫn dầu thủy lực nên là ống liền mạch kéo nguội, lòng sạch, dung sai chặt, thường theo EN 10305-4 với mác E235 hoặc E355. Ống hàn đen hay ống mạ kẽm dễ để lại vảy, cặn hoặc kẽm bong trong lòng ống, rồi hỏng van và bơm ở phía sau. Bài này so các loại ống, đưa bảng cỡ ống, cách tính thành ống, cách nối và các bước làm sạch trước khi chạy.
Tóm tắt nhanh
- Đường áp cỡ nhỏ và vừa: ống liền mạch kéo nguội EN 10305-4, nối bằng đầu nối ống.
- Đường cỡ lớn hoặc nối bằng hàn: ống đúc ASTM A106 hoặc A53 Gr.B, độ dày theo SCH.
- Chốt thành ống từ áp làm việc, không từ cỡ danh nghĩa; đặt hàng ghi cả đường kính ngoài lẫn thành ống.
- Tránh ống mạ kẽm cho đường dầu thủy lực.
- Tẩy rửa và thổi rửa trước khi chạy quan trọng ngang việc chọn ống.
1. Ống thép dẫn dầu thủy lực khác ống dẫn dầu thông thường ở điểm nào?
Khác ở áp suất, xung áp và độ sạch. Đường dầu nhiên liệu hay dầu bôi trơn chạy áp thấp, dòng đều. Đường thủy lực chạy áp cao, áp lên xuống theo từng nhịp van, và cuối đường là bơm, van tỉ lệ, van servo có khe hở rất nhỏ.
Xung áp làm ống chịu mỏi và làm mối nối lỏng dần vì rung. Một hạt vảy hàn hay mảnh gỉ trôi theo dầu có thể kẹt van, mài bơm. Vì vậy người thiết kế đọc ống thủy lực theo ba tiêu chí:
- Chịu áp và mỏi: thành ống đủ dày, không có đường hàn dọc làm điểm yếu.
- Lòng sạch: mặt trong nhẵn, không vảy cán, không lớp mạ bong.
- Mối nối kín: đầu nối ống hoặc mối hàn đạt; hạn chế ren côn bôi keo vì keo vụn trôi vào dầu.
Chọn đúng ống theo áp mà làm sạch sai thì hệ thống vẫn hỏng, vì dầu mang chính cặn trong ống tới van và bơm.
Đường thủy lực còn có ống mềm cho đoạn chuyển động; ống thép cứng dùng cho đoạn cố định, và bài này chỉ nói ống thép cứng. Một điểm dễ nhầm: ống thủy lực gọi theo đường kính ngoài × thành ống, ví dụ 20 × 2,5, còn ống đường ống công nghiệp gọi theo DN và SCH. Cần đổi qua lại thì xem bảng quy đổi kích thước ống.
2. Nên chọn ống kéo nguội liền mạch, ống đúc hay ống hàn?
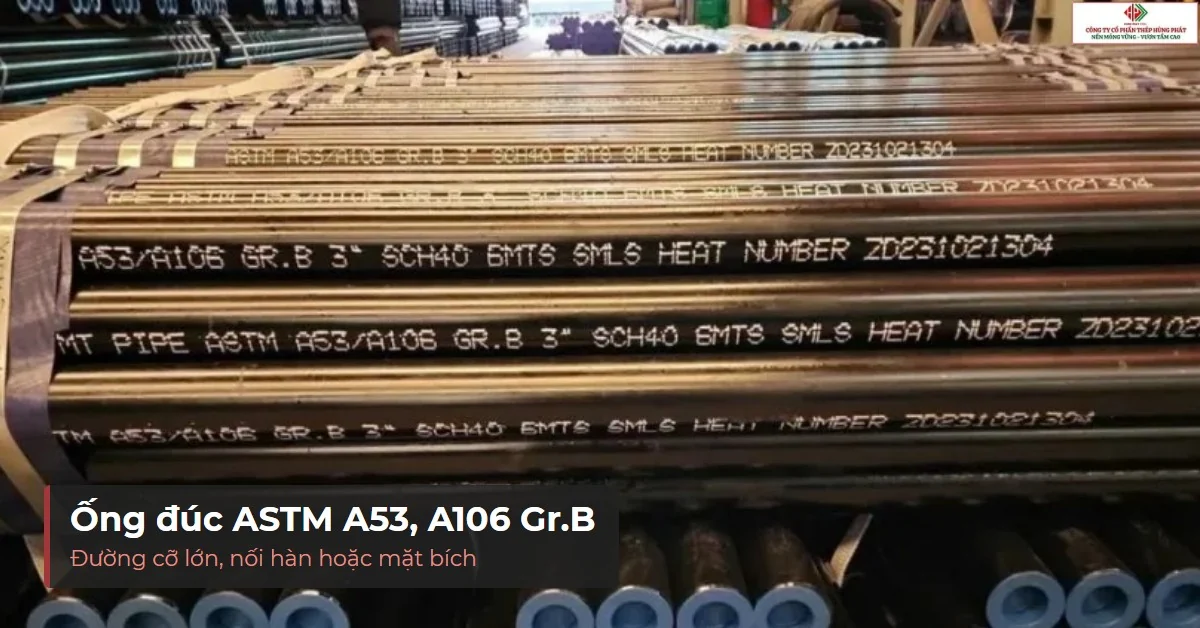
Đường áp cỡ nhỏ và vừa dùng ống kéo nguội liền mạch; đường cỡ lớn hoặc nối bằng hàn dùng ống đúc; ống hàn chỉ hợp đường hồi áp thấp, khi thiết kế cho phép.
| Loại ống | Tiêu chuẩn hay gặp | Lòng ống | Hợp với |
|---|---|---|---|
| Kéo nguội liền mạch | EN 10305-4, mác E235, E355 | Nhẵn, sạch, dung sai chặt | Đường áp cỡ nhỏ và vừa, nối bằng đầu nối ống |
| Ống đúc cán nóng | ASTM A106 Gr.B, ASTM A53 Gr.B | Có vảy cán, cần tẩy rửa | Đường áp cỡ lớn, nối hàn hoặc mặt bích |
| Ống hàn đen | ASTM A53 loại hàn | Có đường hàn dọc | Đường hồi, đường xả áp thấp nếu thiết kế cho phép |
| Ống mạ kẽm | ASTM A53 mạ kẽm | Lớp kẽm có thể bong | Không dùng cho dầu thủy lực |
Nguồn: tổng hợp từ tiêu chuẩn EN 10305-4, ASTM A106, ASTM A53 và thực tế cung cấp vật tư đường ống, đọc ngày 12/11/2026.
Ống kéo nguội được kéo qua khuôn và trục nên thành đều, mặt trong nhẵn, đường kính ngoài sát danh nghĩa. Đầu nối vòng cắt cần chính điều đó: nó kẹp lên mặt ống tròn đều mới kín. Ống đúc cán nóng tròn kém hơn và mang vảy cán bên trong, nhưng có cỡ lớn và dày mà ống kéo nguội ít khi có.
| Chọn ống kéo nguội khi | Chọn ống đúc khi |
|---|---|
| Cỡ ngoài nhỏ tới vừa, nối bằng đầu nối ống không hàn, lòng ống phải sạch sẵn, uốn nhiều hướng | Cỡ lớn, lưu lượng cao, nối bằng hàn hoặc mặt bích, có tẩy rửa và thổi rửa sau khi lắp, bản vẽ ghi rõ ASTM A106 |
Kết luận: máy ép, máy ép nhựa, bộ nguồn thủy lực cỡ vừa chọn ống kéo nguội; trạm bơm và đường trục cỡ lớn chọn ống đúc.
3. Mác thép E235, E355 và các trạng thái +C, +N, +SR khác nhau thế nào?
E235 và E355 là hai mác hay gặp nhất của ống thủy lực kéo nguội. Con số sau chữ E là giới hạn chảy tối thiểu tính theo MPa: E355 chịu áp cao hơn E235 ở cùng cỡ ống, đổi lại cứng hơn nên khó uốn và khó loe hơn.
Cùng một mác, ống còn khác nhau ở trạng thái giao hàng, ghi bằng hậu tố sau tên mác. Hậu tố quyết định ống uốn được gắt hay không và giữ độ bền sau gia công ra sao.
| Hậu tố | Trạng thái | Đặc điểm | Hợp với |
|---|---|---|---|
| +C | Kéo nguội, không xử lý nhiệt sau đó | Cứng, độ bền cao, độ dãn thấp | Ống thẳng, ít uốn |
| +LC | Kéo nguội nhẹ sau lần xử lý nhiệt cuối | Mềm hơn +C | Uốn nhẹ |
| +SR | Kéo nguội rồi khử ứng suất | Giữ độ bền cao, giảm ứng suất dư | Đường áp có xung, uốn vừa |
| +A | Ủ mềm | Dẻo nhất, độ bền thấp nhất | Uốn gắt, loe đầu ống |
| +N | Thường hóa | Dẻo, tổ chức đều | Uốn, loe, hàn |
Nguồn: tổng hợp từ tiêu chuẩn EN 10305-4, đọc ngày 12/11/2026; thông số cơ tính chính xác theo chứng chỉ của lô hàng.
Ghi đủ ba thứ khi đặt hàngTiêu chuẩn, mác thép và trạng thái giao hàng. Đơn chỉ ghi «E235» mà không ghi +N hay +C có thể nhận loại khác với loại bạn định uốn hoặc loe.
4. Chọn cỡ ống và độ dày thành theo áp suất, lưu lượng như thế nào?
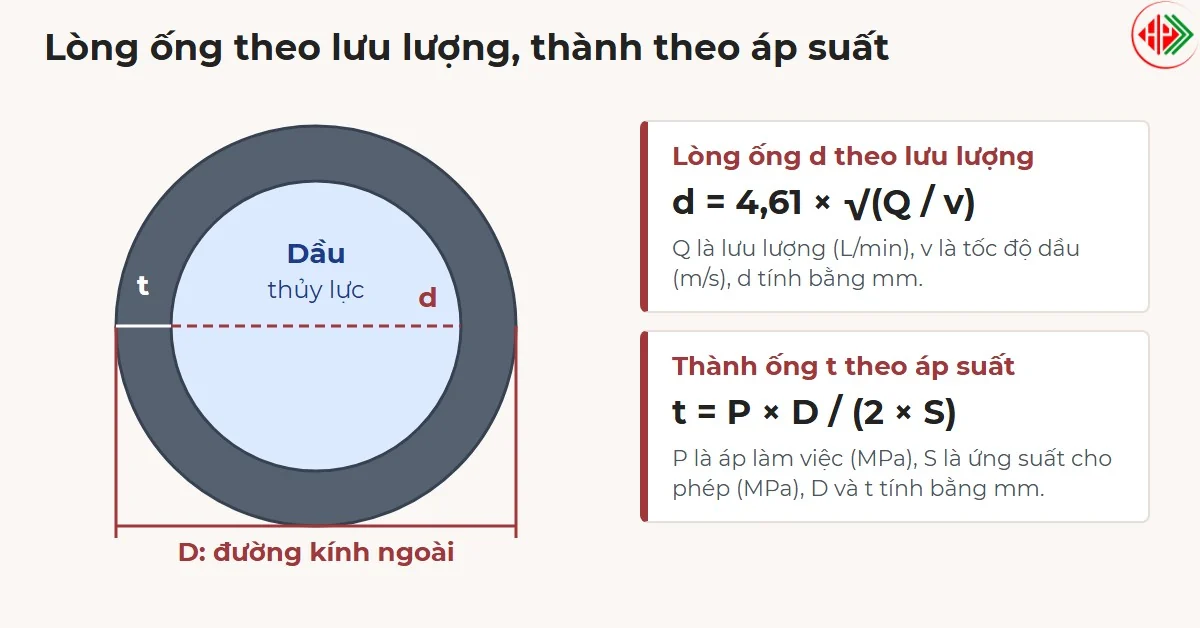
Hai quyết định tách nhau: lòng ống chọn theo lưu lượng, thành ống chọn theo áp suất. Làm lần lượt như dưới đây thì ít phải đổi cỡ giữa chừng.
- Chốt lưu lượng lớn nhất của đường (L/min) và tốc độ dầu cho phép của loại đường đó, lấy theo catalogue bơm, van.
- Tính lòng ống tối thiểu theo d = 4,61 × √(Q / v), với d tính bằng mm, Q bằng L/min, v bằng m/s.
- Chọn cỡ ngoài có lòng ống không nhỏ hơn d, rồi tính thành ống từ áp suất: t = P × D / (2 × S), với S là ứng suất cho phép.
- Cộng dung sai chiều dày và phần ăn mòn nếu có, rồi lấy cỡ thương mại gần nhất phía trên.
- Đối chiếu bảng áp làm việc của nhà sản xuất đầu nối, lấy giá trị thấp hơn.
Ví dụ tính lòng ốngĐường áp có Q = 60 và chọn v = 4 (Q theo L/min, v theo m/s): d = 4,61 × √(60 / 4) ≈ 18, tính bằng mm. Ống 25 × 3 có lòng ống bằng 25 trừ hai lần thành ống 3, tức 19, lớn hơn 18 nên đạt yêu cầu.
Ví dụ tính thành ốngĐường kính ngoài D = 20, áp làm việc P = 25 (tức 250 bar, đổi sang MPa), ứng suất cho phép S = 100 (MPa, giả định của ví dụ): t = 25 × 20 / (2 × 100) = 2,5, tính bằng mm. Cỡ 20 × 2,5 trong bảng dưới đáp ứng. Con số S chỉ để minh họa; thực tế lấy theo tiêu chuẩn thiết kế và bảng của nhà sản xuất đầu nối.
Bảng dưới cho trọng lượng mỗi mét của vài cỡ ống kéo nguội để tính tải giá đỡ và khối lượng đơn hàng. Danh mục cỡ thực tế do nhà máy công bố, hỏi nhà cung cấp trước khi chốt bản vẽ.
| Cỡ ống ngoài × thành (mm) | Trọng lượng (kg/m) |
|---|---|
| 12 × 1,5 | 0,39 |
| 12 × 2 | 0,49 |
| 16 × 2 | 0,69 |
| 20 × 2 | 0,89 |
| 20 × 2,5 | 1,08 |
| 25 × 3 | 1,63 |
| 30 × 3 | 2,00 |
| 38 × 4 | 3,35 |
| 42 × 4 | 3,75 |
Trọng lượng tính theo công thức ống tròn (D − t) × t × 0,02466 cho thép thông dụng; ống thực tế lệch nhỏ theo dung sai nhà máy. Đọc ngày 12/11/2026.
5. Đường hút, đường áp và đường hồi chọn cỡ ống khác nhau ra sao?
Ba đường có việc khác nhau nên không dùng chung một cỡ. Quy tắc chung: đường hút lớn nhất, đường áp nhỏ nhất, đường hồi ở giữa.
- Đường hút từ bình chứa tới cửa hút bơm: cỡ lớn, dầu đi chậm. Hút nghẹt thì bơm hút phải khí, kêu to và mòn nhanh. Mối nối ở đây phải kín khí.
- Đường áp từ bơm tới van và xi lanh: cỡ nhỏ hơn, thành dày nhất, chịu áp và xung.
- Đường hồi từ van về bình: áp thấp, chọn cỡ đủ rộng để áp ngược nhỏ.
- Đường xả vỏ của bơm và mô tơ: nối riêng về bình, giữ áp ngược thấp để không đẩy hỏng phớt trục.
Tốc độ dầu cho phép của từng đường lấy theo catalogue nhà sản xuất bơm và van. Chạy nhanh quá mức khuyến nghị thì sụt áp tăng, dầu nóng lên và đường ống ồn.
6. Nối ống thủy lực bằng đầu nối, mặt bích SAE hay hàn?
Cỡ nhỏ và vừa nối bằng đầu nối ống; cỡ lớn nối bằng mặt bích SAE hoặc hàn. Mỗi kiểu đòi một loại ống và một trạng thái giao hàng riêng, nên chốt kiểu nối trước khi đặt ống.
- Đầu nối vòng cắt (ISO 8434-1, DIN 2353): ép đầu ống, không hàn, tháo lắp được. Cần ống tròn đều, đúng dung sai.
- Đầu nối loe (JIC, ISO 8434-2): loe đầu ống rồi siết. Ống phải đủ dẻo, nên chọn +N hoặc +A.
- Đầu nối ORFS (ISO 8434-3): kín bằng vòng o-ring ở mặt đầu nối, hợp chỗ rung và áp cao.
- Mặt bích SAE (ISO 6162): cho cỡ lớn, áp cao; đầu bích hàn vào ống.
- Hàn: hợp ống đúc và đường cố định. Hàn TIG lớp chân, có khí bảo vệ trong lòng ống để mối hàn không sinh vảy. Cách làm xem ở quy trình hàn ống thép chi tiết.
Cùng cỡ ống, khác chuẩn nốiĐầu nối vòng cắt, loe và ORFS không lắp lẫn được dù đường kính ống giống nhau. Chốt chuẩn nối của bơm, van trước, rồi mới đặt ống và đầu nối.
Ống cố định cần kẹp đủ dày để không rung và không cọ vào nhau. Khung đỡ ống thường dựng từ thép hộp chữ nhật hoặc thép hình theo thiết kế; tính tải theo ống đầy dầu.
7. Cần làm sạch và thử những gì trước khi cho đường ống chạy?
Tia dầu áp cao xuyên được qua daDò rò rỉ bằng tấm bìa, không dùng tay. Xả hết áp, kể cả bình tích áp, trước khi tháo bất kỳ đầu nối nào.
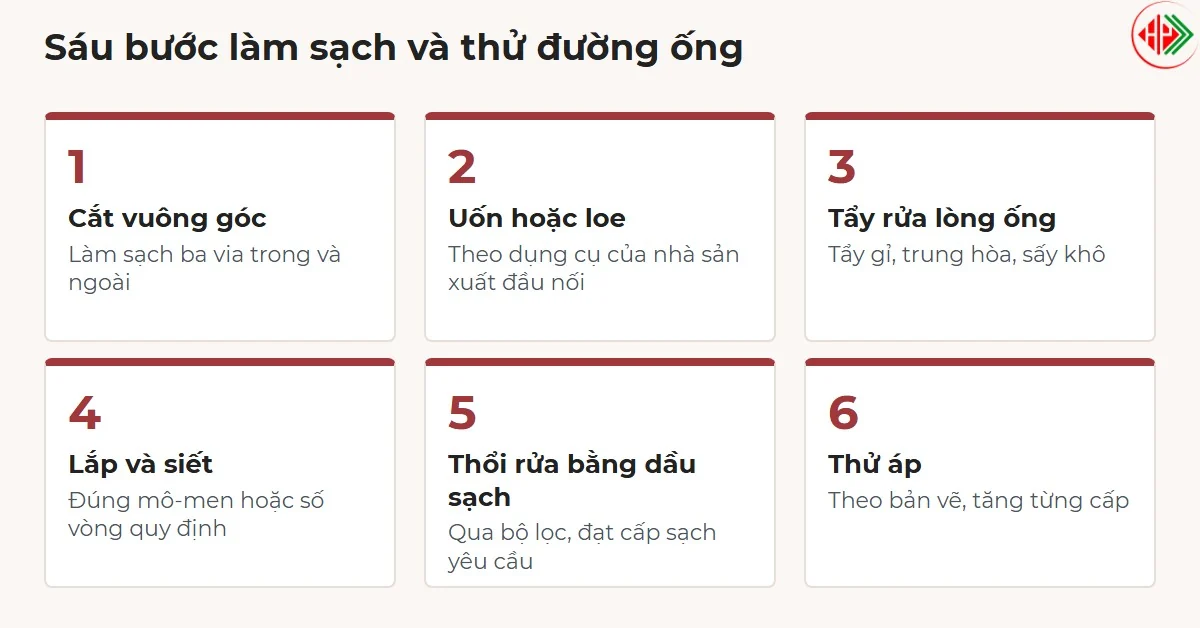
Làm sạch là phần nhiều người bỏ qua, trong khi nó quyết định tuổi thọ van và bơm. Thứ tự làm:
- Cắt vuông góc bằng dao cắt ống hoặc cưa, rồi làm sạch ba via cả trong lẫn ngoài.
- Uốn hoặc loe đầu ống theo dụng cụ và bán kính nhà sản xuất đầu nối quy định.
- Tẩy rửa lòng ống: ống đúc hoặc ống đã hàn cần tẩy gỉ, tẩy vảy theo quy trình của đơn vị thi công, trung hòa rồi sấy khô.
- Lắp và siết đầu nối đúng mô-men hoặc số vòng của nhà sản xuất.
- Thổi rửa bằng dầu sạch qua bộ lọc ở lưu lượng lớn, cho tới khi mẫu dầu đạt cấp sạch ISO 4406 mà bơm và van yêu cầu.
- Thử áp theo bản vẽ và quy trình an toàn, tăng từng cấp.
| Hạng mục | Cách kiểm |
|---|---|
| Đầu ống | Cắt vuông, không ba via, mặt trong sạch |
| Mối hàn | Soi bằng mắt, thử áp; mối hàn quan trọng kiểm thêm theo yêu cầu của thiết kế |
| Độ sạch dầu | Lấy mẫu dầu sau thổi rửa, so cấp ISO 4406 yêu cầu |
| Kẹp và giá đỡ | Ống không võng, không chạm nhau, không rung khi chạy |
| Vật tư | Đối chiếu chứng chỉ chất lượng (MTC) với mác thép, thành ống, tiêu chuẩn đã đặt |
Nguồn: tổng hợp từ thông lệ thi công đường ống thủy lực và ISO 4406, đọc ngày 12/11/2026; áp thử và cách thử theo bản vẽ của dự án.
8. Những sai sót nào làm đường ống thủy lực rò và nhanh hỏng?
Phần lớn sự cố đến từ vài lỗi lặp lại. Soát bản vẽ và đơn hàng theo danh sách dưới trước khi đặt ống.
- Chọn theo DN thay vì đường kính ngoài và thành ống: hai cây ống cùng cỡ danh nghĩa có thể dày mỏng khác nhau.
- Dùng ống mạ kẽm hoặc ống hàn đen cho đường áp, rồi không tẩy rửa.
- Bỏ qua trạng thái giao hàng: ống +C uốn gắt dễ nứt, ống +A mềm không đủ độ bền cho đường áp cao.
- Hàn ống +C hoặc +SR mà không tính lại: vùng quanh mối hàn mất độ bền kéo nguội.
- Thổi rửa qua loa: hệ thống chạy được vài tuần rồi hỏng van vì cặn còn trong ống.
- Trộn chuẩn đầu nối giữa các hãng hoặc giữa côn, loe, ORFS.
Hệ thống khí nén cùng xưởng đi theo logic khác: nước ngưng, độ dốc, chân xả. Nếu bạn đang làm cả hai mạng, xem thêm ống thép dẫn khí nén: chọn loại nào, nối ra sao cho kín.
9. Đặt mua ống thép dẫn dầu thủy lực cần cung cấp thông tin gì?
Gửi đủ dữ kiện một lần thì báo giá nhanh và ít giao sai quy cách. Giá phụ thuộc cỡ ống, thành ống, mác thép, trạng thái giao hàng và số lượng, nên chỉ báo được sau khi có danh sách.
- Danh sách ống: đường kính ngoài × thành ống, chiều dài cây, số lượng.
- Tiêu chuẩn, mác, trạng thái: ví dụ EN 10305-4, E355, +SR; hoặc ASTM A106 Gr.B kèm SCH với ống đúc.
- Bề mặt: ủ sáng, phốt phát hoặc phủ dầu bảo quản, nếu bản vẽ yêu cầu.
- Phụ kiện đi kèm: đầu nối, mặt bích, co, tê, kèm chuẩn nối.
- Địa chỉ giao: Hùng Phát giao về công trình trên toàn quốc, thời gian theo khoảng cách và số lượng.
Hùng Phát cung cấp ống thép đúc liền mạch cho đường cỡ lớn. Với ống kéo nguội cỡ nhỏ theo EN 10305-4, gửi danh sách để kỹ thuật báo quy cách có thể cung cấp và thời gian giao.
Cần báo giá ống thép dẫn dầu thủy lực cho một đường ống?
Gọi hoặc nhắn Zalo 0938 437 123, gửi danh sách ống và phụ kiện. Giá thép thay đổi theo ngày, gọi để lấy giá hôm nay.
10. Câu hỏi thường gặp
Ống thép mạ kẽm có dùng được cho dầu thủy lực không?
Không nên. Lớp kẽm có thể phản ứng với phụ gia của một số loại dầu và bong thành vảy nhỏ, theo dầu tới van và bơm. Cần dùng thì hỏi nhà sản xuất dầu và nhà sản xuất thiết bị trước.
Có hàn được ống thép kéo nguội không?
Được với mác E235 hoặc E355 ở trạng thái +N, bằng hàn TIG có khí bảo vệ trong lòng ống. Với ống +C hoặc +SR, vùng quanh mối hàn mất phần độ bền do kéo nguội, nên tính lại thành ống hoặc dùng đầu nối ống thay cho hàn.
Đường dầu hồi có dùng ống hàn đen được không?
Được nếu áp thấp, thiết kế cho phép và lòng ống được tẩy sạch trước khi chạy. Đường áp và đường hút thì nên giữ ống kéo nguội hoặc ống đúc đã tẩy rửa.
Có cần dùng inox cho đường dầu thủy lực không?
Chỉ khi môi trường ăn mòn: gần biển, nhiều hóa chất, khu thực phẩm. Xưởng thông thường dùng ống thép carbon, sơn hoặc phủ bảo vệ mặt ngoài là đủ, và rẻ hơn inox nhiều.
Đặt ống nên ghi đường kính ngoài hay DN?
Ghi đường kính ngoài và thành ống, kèm tiêu chuẩn, mác, trạng thái giao hàng. DN và SCH dành cho ống đường ống; dùng cho ống thủy lực dễ giao sai thành ống.
Cập nhật 12/11/2026 bởi Thép Hùng Phát.