- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

Ống thép chịu mài mòn là ống mà thành trong cứng hơn thép carbon thông thường, hoặc được lót, phủ một lớp vật liệu chống mài, để chịu dòng hạt rắn chảy qua liên tục. Loại này dùng cho tuyến dẫn xi măng, cát, quặng, tro bay và bùn xả, nơi ống thép đen mòn nhanh hơn nhiều. Bài này so sánh bốn nhóm cấu tạo, chỉ ra điểm mòn trước trên tuyến và cách chọn độ dày thành ống.
Tóm tắt nhanh
- Mòn tập trung ở cút, tê và đáy ống nằm ngang, không đều trên cả tuyến.
- Bốn nhóm giải pháp: thành thép dày, thép hợp kim chịu mài, phủ hợp kim cứng bên trong, ống lót gốm hoặc cao su.
- Chọn theo cỡ hạt, độ sắc của hạt, tốc độ dòng, nhiệt độ và môi trường hóa chất.
- Tăng độ dày chỉ mua thêm thời gian; muốn đổi hẳn tuổi thọ thì phải đổi vật liệu mặt trong.
1. Vì sao ống thép đen mòn nhanh khi dẫn vật liệu rắn?
Ống thép đen theo ASTM A53 hay A106 được làm ra để chịu áp lực và dẫn môi chất. Độ cứng của thành ống không phải tiêu chí thiết kế chính. Khi dòng chảy mang theo hạt rắn, mỗi hạt chạm vào thành ống như một mũi cạo nhỏ, và thành ống mỏng dần cho tới khi thủng.
Người vận hành thường phân biệt ba kiểu mòn. Mòn trượt là hạt chạy dọc sát thành ống. Mòn va đập là hạt đập thẳng vào thành ở chỗ đổi hướng. Mòn kết hợp ăn mòn xảy ra khi bùn có tính axit hoặc nước muối bào mòn lớp bảo vệ, rồi hạt rắn cuốn đi phần thép đã yếu. Mỗi kiểu đòi một cách xử lý riêng, nên không có loại ống chịu mài mòn nào dùng được cho mọi tuyến.
Hạt càng cứng, càng sắc cạnh và chảy càng nhanh thì ống mòn càng nhanh. Hạt mịn, tròn, chảy chậm thì ống thép thường vẫn sống lâu, không cần gia cố thêm.
2. Mòn xảy ra ở đâu trước trên tuyến ống?
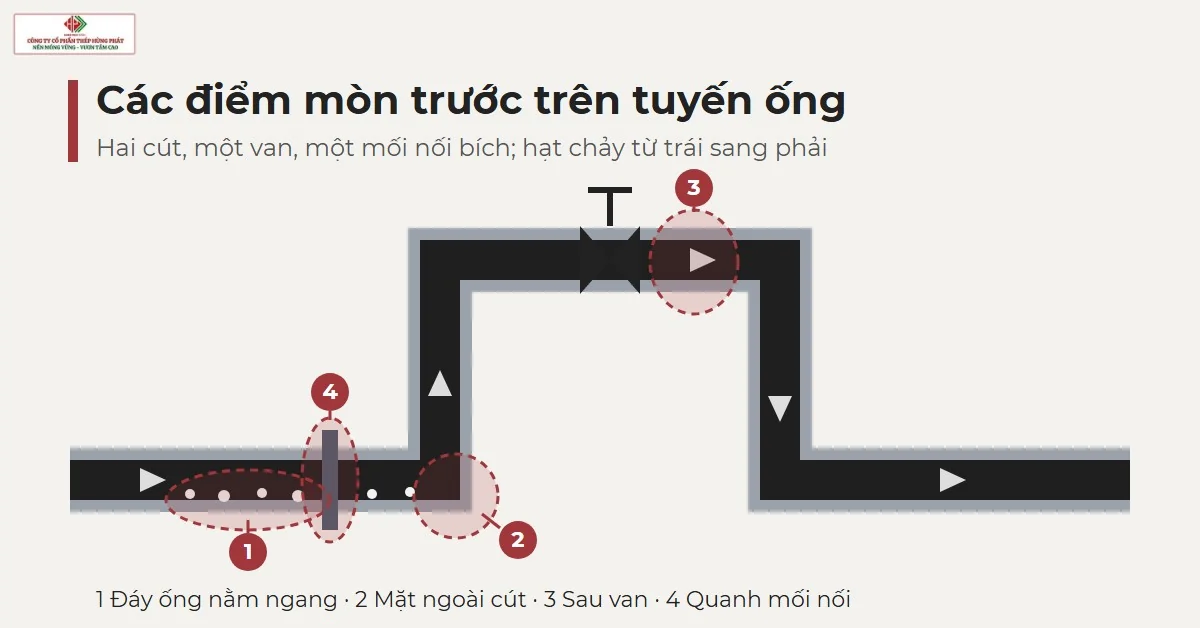
Mòn không chia đều. Trên đoạn thẳng nằm ngang, hạt nặng lắng xuống và lăn dọc đáy ống, nên đáy mòn trước còn nóc gần như nguyên. Ở cút và co, hạt đập thẳng vào thành ngoài của chỗ uốn. Đó là điểm thủng đầu tiên trên phần lớn các tuyến.
- Cút và co: mặt ngoài chỗ uốn nhận va đập trực tiếp; cút bán kính lớn làm góc va nhỏ hơn cút ngắn.
- Tê và nhánh rẽ: tê tù có túi đệm giữ lại một lớp hạt để hạt sau va vào hạt, không va vào thép.
- Đáy ống nằm ngang: mòn thành rãnh dọc; xoay đoạn ống định kỳ nếu kiểu nối cho phép.
- Sau van và chỗ thu nhỏ: dòng rối làm thành ống mài nhanh hơn đoạn thẳng liền trước.
- Mặt bích và mối nối: mối nối lệch tạo bậc nhỏ, hạt xoáy quanh bậc và mòn dần vành mối.
Mòn không chia đều trên tuyến, nên đo độ dày tại cút và đáy ống, đừng đo đoạn thẳng trên cao rồi suy ra cả tuyến.
3. Có những nhóm ống chịu mài mòn nào, mỗi nhóm hợp với đâu?
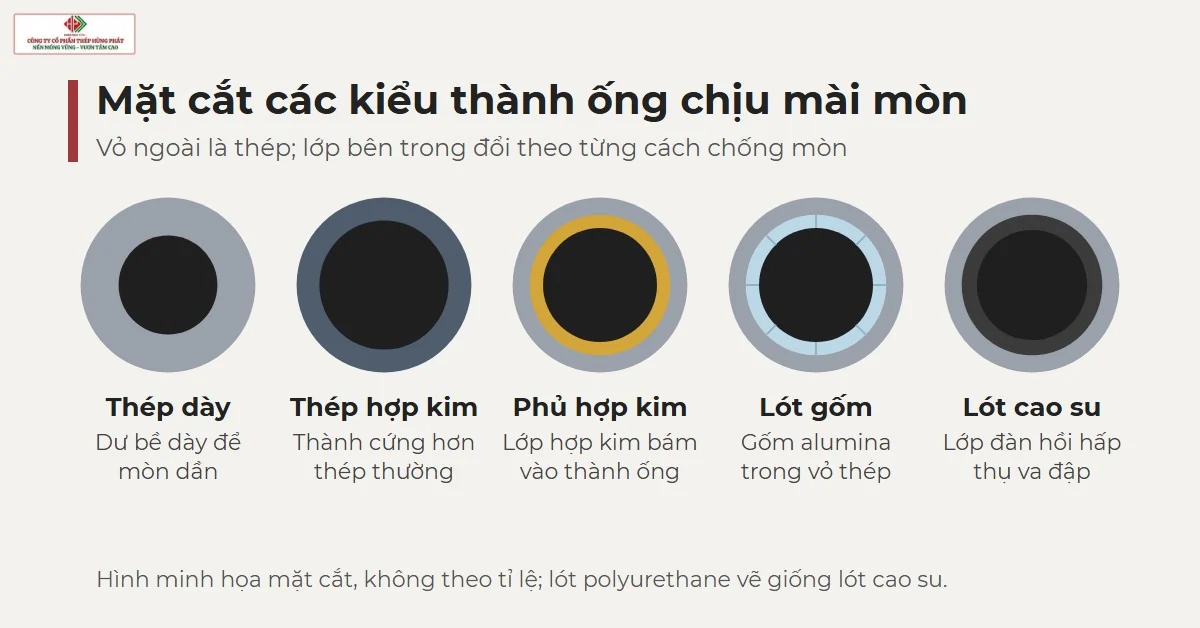
Bảng dưới gom các giải pháp thường gặp theo cách chống mòn. Mức phù hợp chỉ là hướng dẫn chọn; số liệu từng tuyến vẫn phải lấy theo bản vẽ và tính toán thiết kế.
| Nhóm | Cách chống mòn | Hợp với | Cần cân nhắc |
|---|---|---|---|
| Thành thép carbon dày hơn | Dư bề dày để mòn dần | Hạt mịn, tròn, chảy chậm, tuyến ngắn | Chỉ kéo dài thời gian, ống nặng hơn, lòng ống nhỏ lại |
| Thép hợp kim chịu mài | Thành ống cứng hơn thép thường | Hạt cứng, va đập vừa | Hàn và uốn khó hơn, cần quy trình riêng |
| Phủ hợp kim cứng bên trong | Lớp hợp kim chứa carbide crom bám luyện kim vào thành ống | Mài trượt nặng: xi măng, tro bay, quặng | Lớp phủ có thể nứt nhỏ theo bề mặt, giá cao hơn ống thường |
| Lót gốm | Lớp gốm alumina cứng nằm trong vỏ thép | Mài trượt rất nặng, hạt cứng sắc | Giòn, sợ va đập mạnh và sốc nhiệt, thường nối bằng mặt bích |
| Lót cao su hoặc polyurethane | Lớp đàn hồi hấp thụ va đập | Bùn, hạt mịn, va đập góc thấp | Kém với hạt sắc, nhiệt cao, dầu; lớp lót làm hẹp lòng ống |
Nguồn: tổng hợp kỹ thuật của Thép Hùng Phát, ngày 11/11/2026.
Thành thép dày thường có giá mua thấp nhất trong các nhóm ở bảng và dễ thi công nhất, vì vẫn là ống thép thường: hàn, cắt, nối như mọi tuyến khác. Đổi lại, bạn chỉ mua được thời gian. Cơ chế mòn không đổi, nên tuyến vẫn phải dừng để thay ống khi thành mỏng tới ngưỡng.
Thép hợp kim chịu mài cứng hơn thép carbon, nên cùng điều kiện vận hành thì mòn chậm hơn. Cái giá là khâu gia công. Loại thép này thường có thành phần hợp kim cao hơn thép thường, nên mối hàn dễ nứt nếu không gia nhiệt và chọn vật liệu hàn đúng hướng dẫn của nhà sản xuất thép.
Ống phủ hợp kim cứng bên trong giữ nguyên vỏ thép, còn mặt trong là lớp hợp kim chịu mài bám luyện kim vào thành ống. Lớp phủ không bong như lớp dán và không làm hẹp lòng ống nhiều như lớp cao su dày. Một ca được nhà sản xuất loại ống này công bố tại nhà máy xi măng cho thấy ống phủ trong thay ống lót cao su ở tuyến nhiên liệu thay thế, vừa tăng khả năng chịu mài vừa lấy lại được đường kính trong và hết tắc nghẽn.
4. Chọn loại nào theo vật liệu đang vận chuyển?
Hãy hỏi bốn điều trước khi hỏi giá: hạt là gì, cỡ nào, chảy nhanh ra sao và môi trường xung quanh thế nào.
- Cỡ hạt: hạt mịn và bùn loãng hợp lớp lót mềm; hạt thô, góc cạnh hợp thép cứng, lớp phủ hợp kim hoặc gốm.
- Độ cứng và độ sắc: cát thạch anh, clinker và quặng cứng mài nặng hơn than hay thạch cao.
- Tốc độ dòng: mòn tăng rất nhanh theo tốc độ; hạ tốc bằng cách tăng đường kính ống thường lợi hơn gia cố thêm một tuyến chạy quá nhanh.
- Nhiệt độ: cao su, polyurethane và lớp lót nhựa có giới hạn nhiệt; gốm chịu nhiệt tốt hơn nhưng sợ sốc nhiệt.
- Hóa chất: môi trường axit hay muối làm thép trần ăn mòn trước khi hạt mài tới; phải hỏi nhà cung cấp lớp lót có tương thích với hóa chất đó không.
| Chọn thành thép dày khi | Chọn ống phủ hoặc ống lót khi |
|---|---|
| Hạt mịn, tròn, chảy chậm, tuyến ngắn, vốn đầu tư hạn hẹp | Hạt cứng, sắc, chảy nhanh, mỗi lần dừng tuyến để thay ống rất tốn kém |
Kết luận: tuyến mà một lần dừng máy tốn hơn tiền vật tư thì tính theo chi phí cả vòng đời, không tính theo giá mỗi mét ống.
5. Thành ống dày bao nhiêu thì đủ, Sch 40 hay Sch 80?
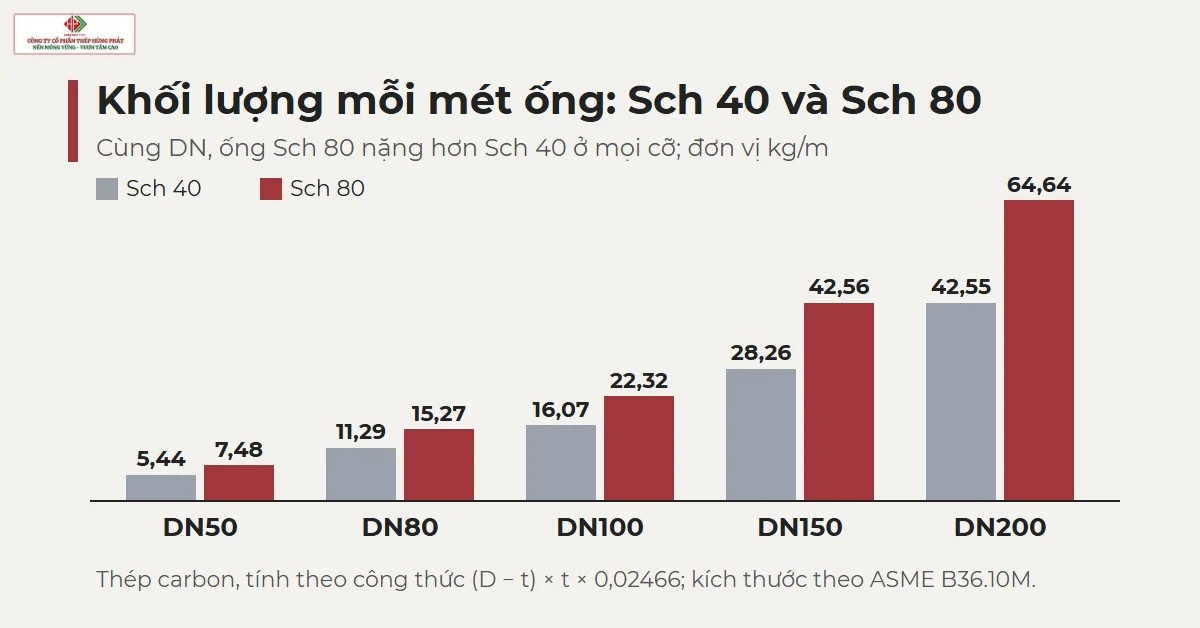
Tăng độ dày là cách đơn giản nhất để mua thêm thời gian. Ống thép đen theo ASME B36.10M có nhiều cấp độ dày, gọi là schedule, trên cùng một đường kính ngoài. Lên Sch 80 thì đường kính ngoài giữ nguyên theo DN, phần thêm vào là bề dày thành và nó lấy từ lòng ống.
| DN | Cấp độ dày | Đường kính ngoài (mm) | Độ dày thành (mm) | Khối lượng (kg/m) |
|---|---|---|---|---|
| DN50 | Sch 40 | 60,3 | 3,91 | 5,44 |
| DN50 | Sch 80 | 60,3 | 5,54 | 7,48 |
| DN80 | Sch 40 | 88,9 | 5,49 | 11,29 |
| DN80 | Sch 80 | 88,9 | 7,62 | 15,27 |
| DN100 | Sch 40 | 114,3 | 6,02 | 16,07 |
| DN100 | Sch 80 | 114,3 | 8,56 | 22,32 |
| DN150 | Sch 40 | 168,3 | 7,11 | 28,26 |
| DN150 | Sch 80 | 168,3 | 10,97 | 42,56 |
| DN200 | Sch 40 | 219,1 | 8,18 | 42,55 |
| DN200 | Sch 80 | 219,1 | 12,7 | 64,64 |
Nguồn: kích thước theo ASME B36.10M; khối lượng thép carbon tính theo công thức (D − t) × t × 0,02466, cập nhật ngày 11/11/2026.
Đọc bảng theo từng DN: lên Sch 80 thì thành dày hơn, ống nặng hơn rõ rệt và lòng ống nhỏ đi. Với dòng hạt, lòng nhỏ làm tốc độ dòng tăng chút ít, mà tốc độ tăng thì mòn tăng theo. Vì vậy đừng tính tuổi thọ tỉ lệ thẳng với bề dày.
Khối lượng trong bảng là của thép carbon thường. Ống hợp kim hay ống lót nặng hơn tùy lớp lót, nên lấy trọng lượng thực từ nhà sản xuất khi tính giá đỡ. Khung đỡ, kèo và gối đỡ làm từ thép hộp chữ nhật phải tính theo ống đầy vật liệu, không theo ống rỗng.
Cần đổi qua lại giữa DN, phi và inch khi đối chiếu bản vẽ, hãy xem bảng quy đổi kích thước ống. Ở cỡ DN50, đường kính ngoài gần với ống thép Hòa Phát phi 60 mà nhiều người quen gọi.
6. Làm sao theo dõi độ mòn và biết lúc nào phải thay?
Đo thành ống theo chu kỳ cho kết quả đáng tin hơn mọi ước lượng theo kinh nghiệm. Quy trình dưới đây áp dụng cho cả ống thép thường lẫn ống hợp kim.
- Ghi lại điều kiện vận hành: loại vật liệu, cỡ hạt, tốc độ, nhiệt độ. Đổi vật liệu là đổi tốc độ mòn.
- Đo độ dày gốc bằng máy đo siêu âm tại các điểm đã đánh dấu: đáy ống, mặt ngoài cút, sau van.
- Đo lại theo chu kỳ đúng các điểm đó, ghi ngày và giá trị.
- Tính tốc độ mòn bằng hiệu hai lần đo chia cho thời gian giữa hai lần.
- Đặt ngưỡng thay theo tính toán thiết kế, thay hoặc xoay đoạn ống trước khi chạm ngưỡng, không đợi thủng.
Đừng đợi ống thủngỐng thủng trên tuyến vật liệu khô làm bụi phát tán, trên tuyến bùn làm tràn ra ngoài. Đặt ngưỡng thay sớm hơn mức thủng và ghi ngưỡng đó vào nhật ký vận hành.
Với tuyến nối mặt bích hoặc khớp nối rãnh, xoay đoạn ống thẳng một phần tư vòng sau mỗi chu kỳ để đổi mặt chịu mòn. Cách này rẻ và kéo dài tuổi thọ đoạn ống thẳng. Ống đã hàn liền với nhau thì không xoay được, nên phải tính từ lúc thiết kế tuyến.
7. Hàn, cắt và nối ống chịu mài mòn cần lưu ý gì?
Thép hợp kim chịu mài đòi quy trình hàn riêng: chọn vật liệu hàn phù hợp, gia nhiệt sơ bộ và kiểm soát nhiệt giữa các lớp hàn theo hướng dẫn của nhà sản xuất thép. Bỏ qua các bước này, vùng ảnh hưởng nhiệt dễ nứt. Cắt bằng nhiệt cũng làm mép cắt cứng và giòn hơn, nên khâu cắt phải theo cùng tài liệu đó.
Ống lót gốm, cao su hoặc polyurethane không nên hàn nhiệt tại hiện trường, vì nhiệt hàn phá lớp lót gần mối hàn. Loại này thường nối bằng mặt bích hoặc khớp nối, và được cắt theo kích thước ngay tại xưởng. Vì vậy cần có bản vẽ tuyến với chiều dài từng đoạn, vị trí cút và tê trước khi đặt hàng.
Với đoạn ống thép nền không có lớp lót, chi tiết các bước chuẩn bị mép, chọn que hàn và kiểm tra mối hàn nằm trong bài quy trình hàn ống thép.
8. Giá ống chịu mài mòn phụ thuộc vào những yếu tố nào?
Ống chịu mài mòn thường được chế tạo theo bản vẽ tuyến, nên không có một bảng giá chung cho mọi trường hợp. Giá đổi theo các yếu tố sau.
- Nhóm cấu tạo: thép dày, thép hợp kim, phủ hợp kim, lót gốm hay lót cao su cho giá rất khác nhau.
- DN và độ dày thành: ống lớn và thành dày dùng nhiều thép hơn, như bảng khối lượng ở mục 5.
- Số cút, tê, đoạn đặc biệt: phụ kiện lót hoặc phủ thường gia công tốn công hơn đoạn thẳng.
- Kiểu nối và chứng từ: mặt bích, khớp nối, yêu cầu chứng chỉ vật liệu.
- Vận chuyển và bốc xếp: ống lót gốm nặng, dễ vỡ nên cần đóng gói và nâng hạ cẩn thận.
Để nhận báo giá sát, hãy gửi loại vật liệu vận chuyển, DN, chiều dài tuyến, số cút và tê, nhiệt độ làm việc. Chúng tôi cung cấp ống thép đen Việt Đức, ống thép hàn đen, ống thép đúc và ống lốc theo đơn đặt hàng cho tuyến công nghiệp. Nếu tuyến cần ống lót hoặc ống phủ chuyên dụng, hãy gửi điều kiện làm việc để được tư vấn phương án phù hợp, kể cả phương án ống thép nền có độ dày dự phòng mài mòn.
9. Câu hỏi thường gặp
Ống thép mạ kẽm có chịu mài mòn không?
Gần như không. Lớp kẽm mỏng và chỉ chống gỉ, nên hạt rắn chạy qua sẽ mài hết lớp kẽm trong thời gian ngắn rồi mới tới thép nền. Ống mạ kẽm hợp với đường nước hay khí, không hợp với tuyến mang vật liệu rắn có mài mòn.
Ống thép đúc có chịu mài mòn tốt hơn ống hàn không?
Không tự động. Khả năng chịu mài do mác thép, độ cứng và độ dày quyết định, không do ống đúc hay ống hàn. Ống đúc không có đường hàn dọc nên tránh được điểm có thể nhô ở thành trong; muốn chống mài thật sự vẫn phải dựa vào độ dày, vật liệu cứng hơn hoặc lớp lót.
Lót gốm hay phủ hợp kim cứng, nên chọn loại nào?
Gốm rất cứng nhưng giòn. Tuyến có hạt cứng, ít va đập và ít rung hợp với gốm. Tuyến có va đập, rung hoặc thay đổi nhiệt đột ngột hợp với lớp phủ hợp kim hoặc thép chịu mài, vì chúng dai hơn gốm.
Ống đã mòn có thể hàn đắp thêm không?
Có thể hàn đắp hợp kim cứng lên đoạn ống mòn nếu thành ống còn đủ dày và nhà sản xuất cho phép sửa. Đoạn đã mỏng gần ngưỡng thủng thì nên thay, vì hàn lên thành quá mỏng dễ xuyên thủng và làm hỏng đoạn ống.
Cần chọn ống nền và độ dày cho tuyến dẫn vật liệu rắn?
Gọi hoặc nhắn Zalo 0938 437 123 — gửi loại vật liệu, DN, chiều dài tuyến và nhiệt độ làm việc để nhận tư vấn và báo giá.
Cập nhật 11/11/2026 bởi Công ty Cổ phần Thép Hùng Phát.