- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

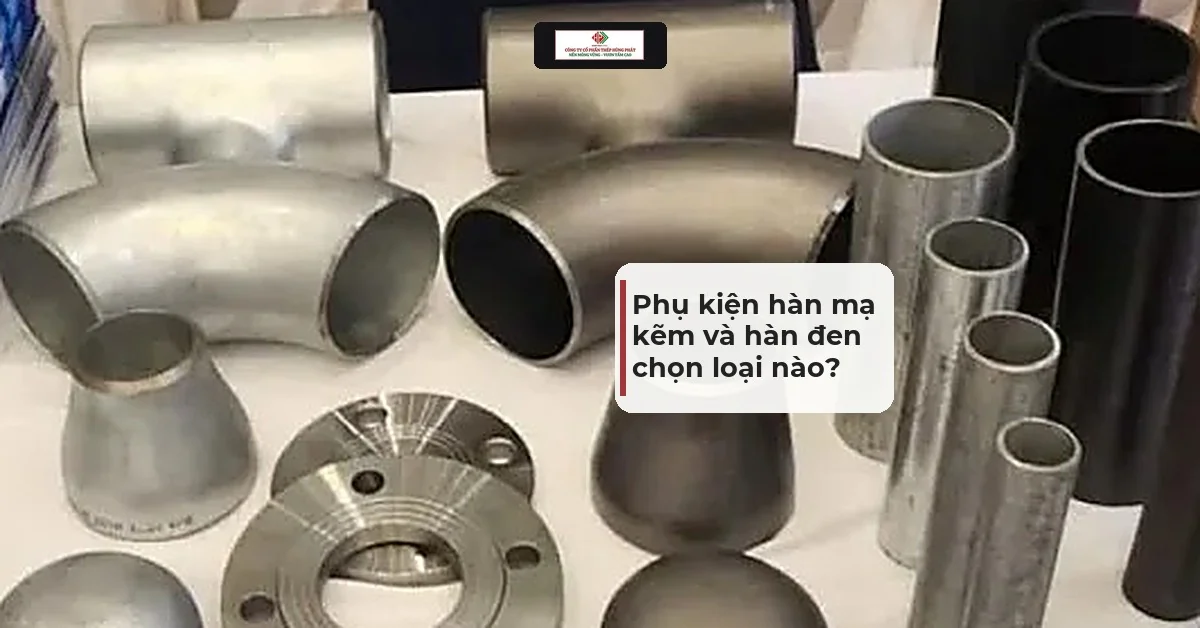
Phụ kiện hàn mạ kẽm và phụ kiện hàn đen chọn loại nào còn tuỳ nơi lắp và cách thi công: ngoài trời, ẩm ướt, khó bảo trì thì chọn mạ kẽm; hệ nóng, dẫn dầu hoặc hàn nhiều tại công trình thì chọn hàn đen. Hai loại cùng là thép carbon, cùng chuẩn kích thước hàn đối đầu, chỉ khác lớp bảo vệ bề mặt. Phần dưới so sánh từng tiêu chí và chỉ cách hàn phụ kiện mạ kẽm cho an toàn.
Tóm tắt nhanh
- Ngoài trời, ẩm, khó sơn lại: ưu tiên phụ kiện mạ kẽm.
- Hơi nóng, dầu, nhiên liệu: dùng phụ kiện hàn đen.
- Hàn nhiều tại hiện trường: hàn đen cho mối hàn sạch, sơn bảo vệ ngay sau khi hàn.
- Muốn cả hai ưu điểm: hàn cụm ống ở xưởng bằng phụ kiện đen rồi nhúng kẽm cả cụm.
1. phụ kiện hàn đen và phụ kiện hàn mạ kẽm khác nhau ở đâu?
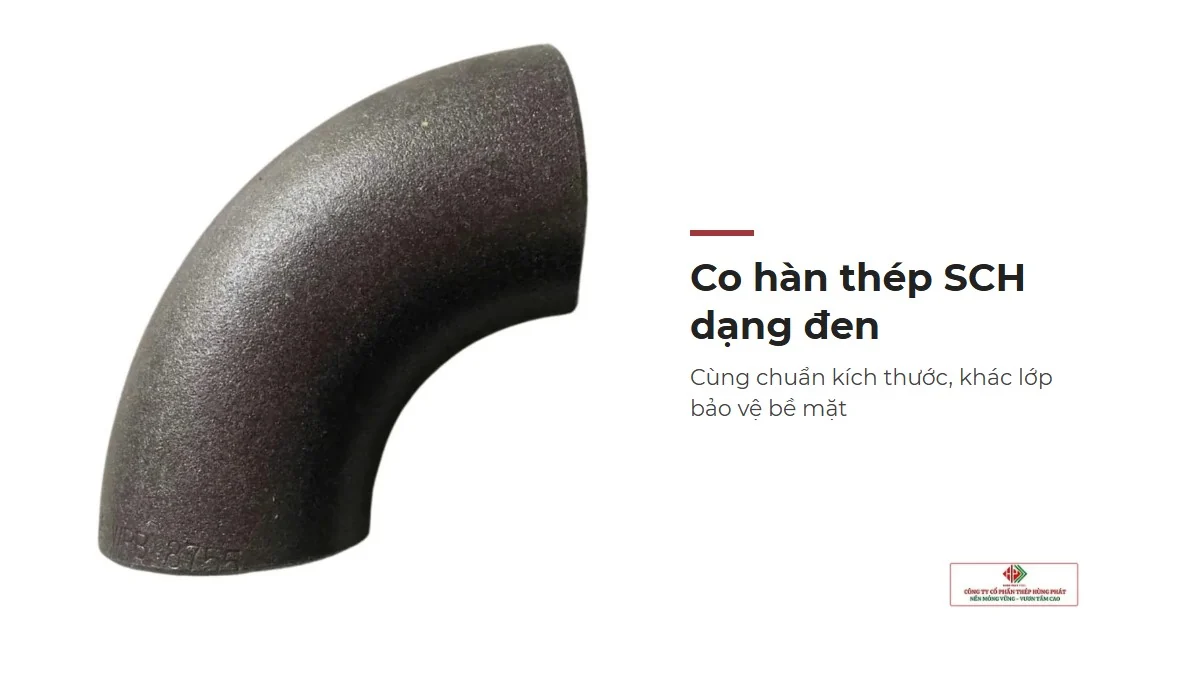
Phụ kiện hàn là nhóm chi tiết nối ống bằng mối hàn đối đầu: co, tê, bầu giảm (côn thu), nút bịt. Thân phụ kiện làm từ thép carbon, kích thước hàn thường theo chuẩn ASME B16.9, độ dày thành chia theo cấp SCH20, SCH40, SCH80 để khớp với ống cùng cấp. Phần này hai loại hoàn toàn giống nhau.
Khác biệt nằm ở bề mặt. Loại đen là thép trần, thường có lớp dầu hoặc sơn chống gỉ mỏng để lưu kho. Loại mạ kẽm được phủ kẽm, phổ biến nhất là nhúng nóng sau khi gia công; một số lô dùng mạ điện phân với lớp mỏng hơn. Lớp kẽm ngăn nước và oxy chạm vào thép, và khi bị xước nó vẫn hy sinh để giữ phần thép xung quanh.
Từ lớp kẽm ấy kéo theo mọi chênh lệch còn lại: chống gỉ, cách hàn, giới hạn nhiệt và chi phí. Bảng dưới gom các điểm đó lại để tra nhanh.
| Tiêu chí | Phụ kiện hàn đen | Phụ kiện hàn mạ kẽm |
|---|---|---|
| Vật liệu nền | Thép carbon | Thép carbon phủ kẽm |
| Chống gỉ ngoài trời | Yếu, phải sơn bảo vệ | Tốt, lớp kẽm tự bảo vệ lâu dài |
| Hàn tại công trình | Dễ, mối hàn sạch | Phải mài lớp kẽm, thông gió, sơn lại mối hàn |
| Làm việc ở nhiệt độ cao | Phù hợp | Hạn chế, lớp kẽm xuống cấp |
| Lưu chất thường gặp | Hơi, dầu, nhiên liệu, khí, nước | Nước, khí nén, PCCC nước |
| Chi phí vật tư | Thấp hơn | Cao hơn do thêm công đoạn mạ |
| Chi phí bảo trì ngoài trời | Cao hơn, phải sơn lại định kỳ | Thấp hơn |
Nguồn: tổng hợp từ chuẩn kích thước ASME B16.9, tiêu chuẩn mạ kẽm nhúng nóng ISO 1461 và kinh nghiệm cung ứng của Thép Hùng Phát, cập nhật 07/11/2026.
2. khi nào nên chọn phụ kiện hàn đen?
Hàng đen là lựa chọn mặc định của kỹ sư cơ khí cho phần lớn tuyến ống công nghiệp. Lý do đơn giản: thép trần hàn cho mối hàn đều, không có khói kẽm, không cần xử lý thêm trước khi hàn. Các trường hợp nên dùng:
- Hệ hơi và nước nóng: lớp kẽm xuống cấp khi tuyến làm việc ở nhiệt độ cao, thép đen thì không có vấn đề đó.
- Đường dẫn dầu và nhiên liệu: kẽm có thể bong và lẫn vào dòng chất lỏng, nên hệ dầu thường dùng ống và phụ kiện đen.
- Hàn nhiều tại hiện trường: nhiều mối hàn trong ngày làm việc, tránh mất thời gian mài kẽm và bố trí hút khói.
- Tuyến sẽ sơn hoặc bọc cách nhiệt: đã có lớp bảo vệ thứ hai thì không cần trả thêm cho lớp kẽm.
- Ống chôn đất có lớp bọc chống ăn mòn riêng: lớp bọc làm nhiệm vụ cách ly, thép đen đủ dùng.
- Lắp trong nhà khô: không tiếp xúc nước, ngân sách vật tư hẹp.
Điều cần nhớ với hàn đen: gỉ bắt đầu từ mối hàn, vì nhiệt hàn đốt cháy lớp sơn chống gỉ của nhà máy. Làm sạch xỉ và sơn lót mối hàn ngay trong ngày thi công. Với tuyến thép carbon thông dụng,phụ kiện hàn SCH40 và tê hàn thép là hai mặt hàng được hỏi nhiều khi chọn loại đen.
3. khi nào nên chọn phụ kiện hàn mạ kẽm?
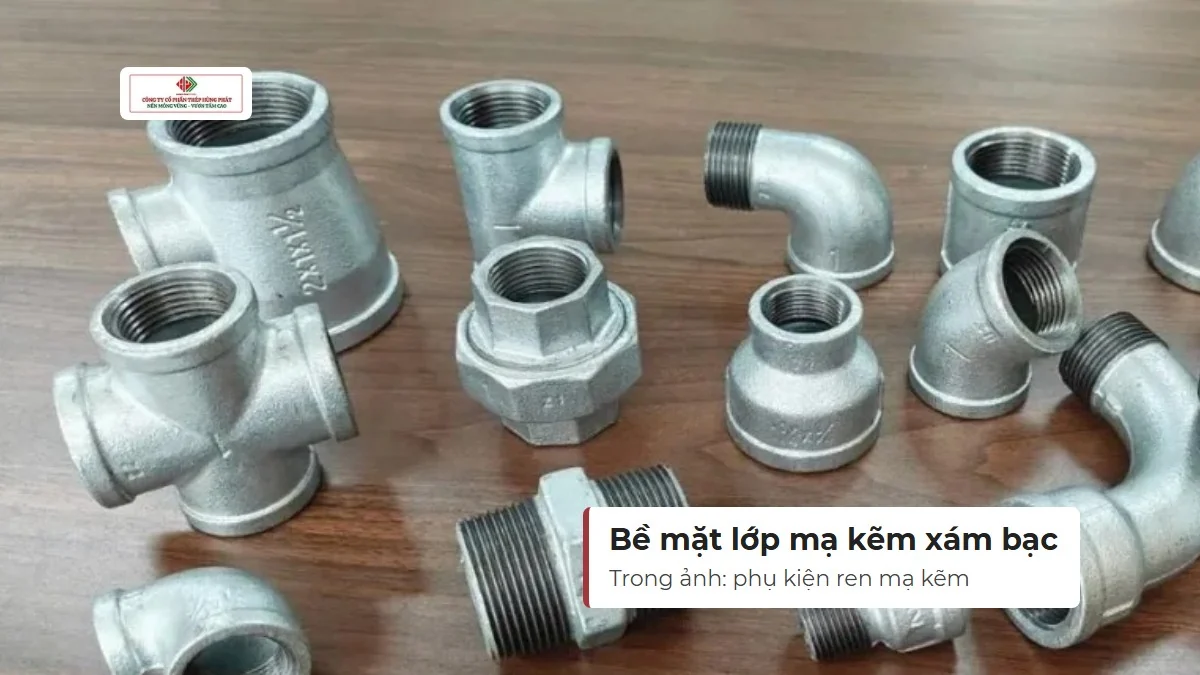
Với mạ kẽm, câu hỏi chính là bảo trì. Tuyến ống nằm ở nơi khó sơn lại thì lớp kẽm làm việc thay cho công sơn định kỳ. Những vị trí đáng cân nhắc nhất là trên cao, trong hộp kỹ thuật, dưới mái hiên, sát tường ẩm, hoặc những tuyến ống chạy ngoài trời quanh nhà xưởng.
Chọn lớp bảo vệ theo đoạn khó bảo trì nhất của tuyến ống, không theo đoạn dễ tiếp cận nhất.
Nhóm hệ thống thường chọn mạ kẽm gồm cấp thoát nước, nước làm mát, khí nén ngoài trời và nhiều hệ PCCC dùng nước. Riêng PCCC, loại đen sơn hay mạ kẽm do bản thiết kế đã được duyệt quy định, không tự đổi tại công trình. Khi tuyến nằm trong môi trường ăn mòn mạnh như ven biển hay hoá chất, mạ kẽm chưa chắc đủ; lúc đó hỏi lại thiết kế về inox, chẳng hạn tê hàn inox.
4. hàn phụ kiện mạ kẽm cần lưu ý gì để mối hàn không hỏng?
Khói kẽm khi hànHàn vào vùng còn lớp kẽm sinh khói kẽm gây sốt khói kim loại. Hàn nơi thoáng hoặc có hút khói, thợ đeo mặt nạ lọc đúng loại.
Hàn được, nhưng khác hàn thép đen ở khâu chuẩn bị và khâu hoàn thiện. Kẽm bay hơi sớm hơn thép nóng chảy, nên nếu để nguyên lớp mạ ở mép hàn, hơi kẽm bị nhốt trong kim loại lỏng và để lại rỗ khí, giảm độ ngấu. Quy trình gọn như sau:
- Vát mép và mài sạch kẽm ở hai phía mép hàn, chừa đủ rộng để hồ quang không chạm lớp mạ.
- Bố trí thông gió hoặc hút khói trước khi gây hồ quang, kể cả khi hàn ngoài trời.
- Hàn đủ ngấu, giữ nhịp hàn đều để hơi kẽm còn sót thoát ra ngoài.
- Làm sạch xỉ và quan sát mối hàn, vùng rỗ phải mài bỏ và hàn lại.
- Phủ sơn giàu kẽm lên vùng đã mài và mối hàn để phục hồi lớp bảo vệ.
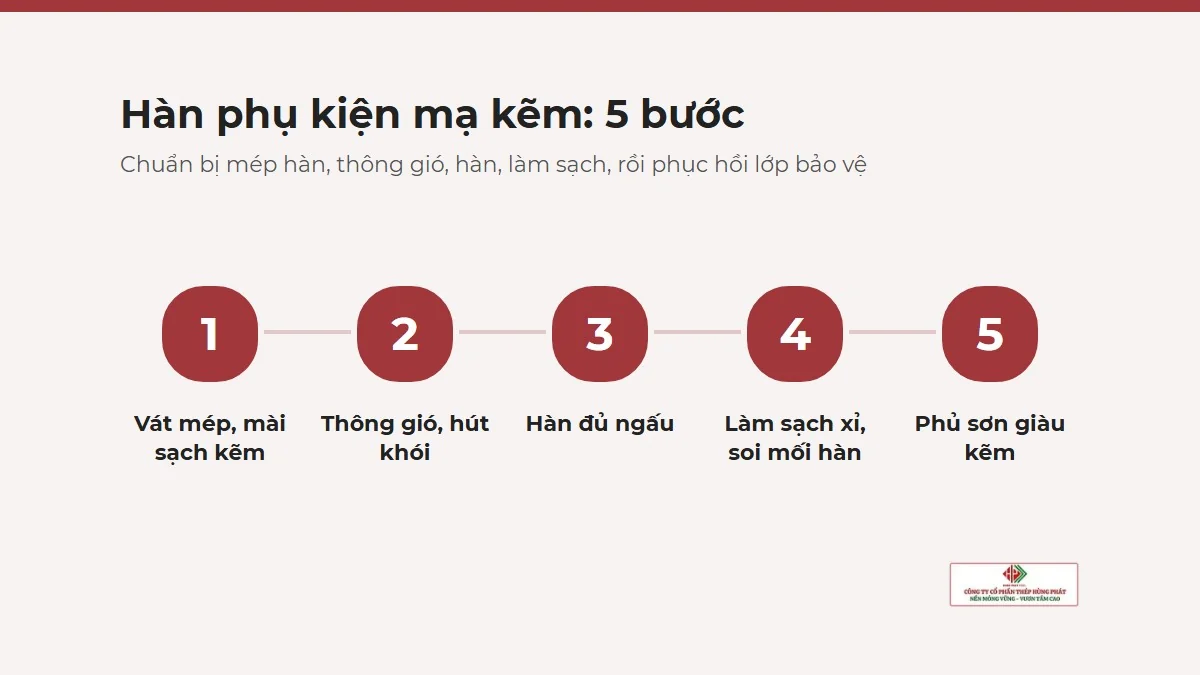
Bỏ bước cuối là lỗi hay gặp nhất tại công trình. Mối hàn không sơn lại trở thành điểm gỉ đầu tiên của tuyến, nhanh hơn cả phụ kiện đen vì vùng quanh mối hàn đã mất cả lớp kẽm lẫn lớp sơn nhà máy.
5. chọn loại nào theo từng hệ thống đường ống?
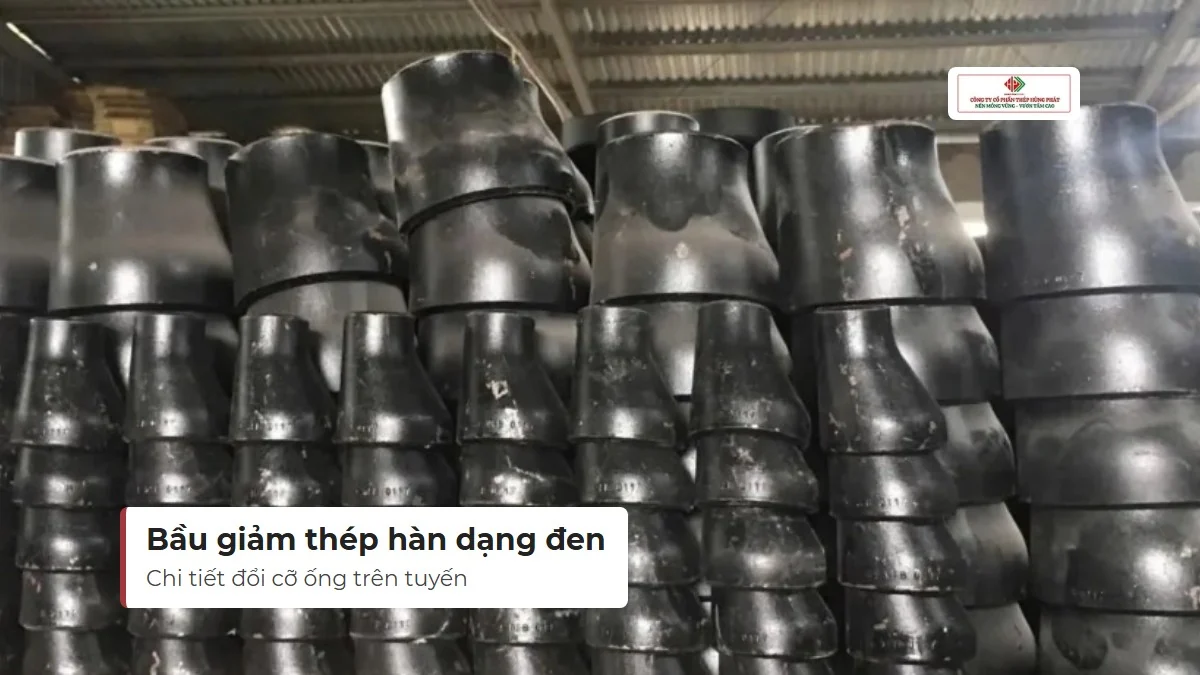
Bảng dưới là gợi ý chọn nhanh theo lưu chất và vị trí. Đây là hướng chung của người làm vật tư, còn bản thiết kế đã được duyệt của công trình luôn là căn cứ cuối cùng.
| Hệ thống | Nên chọn | Lý do chính |
|---|---|---|
| Cấp nước lạnh ngoài trời | Mạ kẽm | Chống gỉ, ít bảo trì |
| Nước nóng, hơi nóng | Hàn đen | Chịu nhiệt tốt hơn lớp kẽm |
| Dầu, nhiên liệu | Hàn đen | Tránh kẽm bong vào lưu chất |
| PCCC dùng nước | Đen sơn hoặc mạ kẽm | Theo thiết kế đã duyệt |
| Khí nén | Tuỳ độ sạch của khí | Vảy kẽm có thể bong vào khí |
| Ống chôn đất | Hàn đen có lớp bọc | Lớp bọc làm nhiệm vụ cách ly |
| Giá đỡ, kết cấu ống ngoài trời | Mạ kẽm | Khó sơn lại trên cao |
| Môi trường ăn mòn mạnh | Xem xét inox | Mạ kẽm có thể chưa đủ bền |
Nguồn: kinh nghiệm cung ứng vật tư đường ống của Thép Hùng Phát, cập nhật 07/11/2026; hệ PCCC theo thiết kế đã được duyệt.
6. nên hàn trước rồi mạ, hay mạ trước rồi hàn?
Đây là câu hỏi nhà thầu cơ khí hay gặp khi đặt cả cụm ống. Cách làm tối ưu cho tuyến ngoài trời là hàn cụm ở xưởng bằng phụ kiện đen, rồi đem cả cụm đi nhúng kẽm nóng. Kẽm phủ kín cả mối hàn, không còn điểm yếu, và thợ không phải hàn qua lớp kẽm. Hai hướng đi đặt cạnh nhau như sau.
| Hàn đen trước, nhúng kẽm cả cụm khi | Mạ kẽm trước, hàn tại công trình khi |
|---|---|
| Cụm ống làm sẵn được ở xưởng, vận chuyển được cả đoạn | Phải hàn nối tại chỗ, tuyến dài hoặc đường chạy phức tạp |
| Cần lớp kẽm liền, kể cả vùng mối hàn | Chấp nhận mài, hàn rồi sơn giàu kẽm tại mối nối |
| Xưởng mạ gần, có bể đủ kích thước cụm | Không có bể phù hợp hoặc thời gian gấp |
Kết luận: làm được cụm sẵn thì hàn trước, mạ sau; nối tại hiện trường thì dùng phụ kiện mạ sẵn và xử lý kỹ từng mối hàn.
Khi nhúng cả cụm, thiết kế phải chừa lỗ thông khí và thoát kẽm theo yêu cầu của xưởng mạ, vì hơi và kẽm lỏng cần đường ra vào. Cụm kín hoàn toàn dễ biến dạng hoặc đọng kẽm. Hỏi xưởng mạ trước khi chốt bản vẽ gia công, đừng đợi tới khi cụm đã hàn xong.
7. chi phí và tuổi thọ: loại nào kinh tế hơn?
Giá vật tư của phụ kiện mạ kẽm cao hơn phụ kiện đen cùng loại, vì thêm công đoạn mạ. Nhưng so chi phí vòng đời của tuyến ngoài trời thì kết quả có thể đảo chiều: phụ kiện đen phải sơn lại định kỳ, mỗi lần sơn tốn công, giàn giáo và thời gian dừng hệ thống. Trong nhà khô, ít tiếp xúc nước, thép đen sơn tử tế thường kinh tế hơn.
Chưa phải báo giáGiá phụ kiện hàn phụ thuộc loại phụ kiện, cỡ DN, cấp SCH, phương pháp mạ và số lượng. Gửi danh sách vật tư để nhận báo giá theo ngày.
Khi so hai phương án, những yếu tố sau thường làm chênh lệch lớn hơn mong đợi:
- Cỡ DN và cấp SCH: thành càng dày, thép càng nhiều, lượng kẽm bám càng lớn.
- Phương pháp mạ: nhúng nóng có lớp dày và bền ngoài trời hơn mạ điện phân.
- Dạng hàng: phụ kiện đồng cỡ hay có cỡ giảm, lệch tâm đều ảnh hưởng đơn giá.
- Chi phí thi công: mài kẽm, hút khói và sơn lại mối hàn cộng vào công hàn của phụ kiện mạ sẵn.
- Chi phí bảo trì: sơn lại định kỳ với tuyến đen đặt ngoài trời.
8. kiểm gì khi nhận phụ kiện hàn?
Dù chọn đen hay mạ kẽm, vài phép kiểm tại kho giúp tránh trả hàng giữa chừng. Đối chiếu từng lô với đơn đặt, đừng chỉ nhìn bề ngoài.
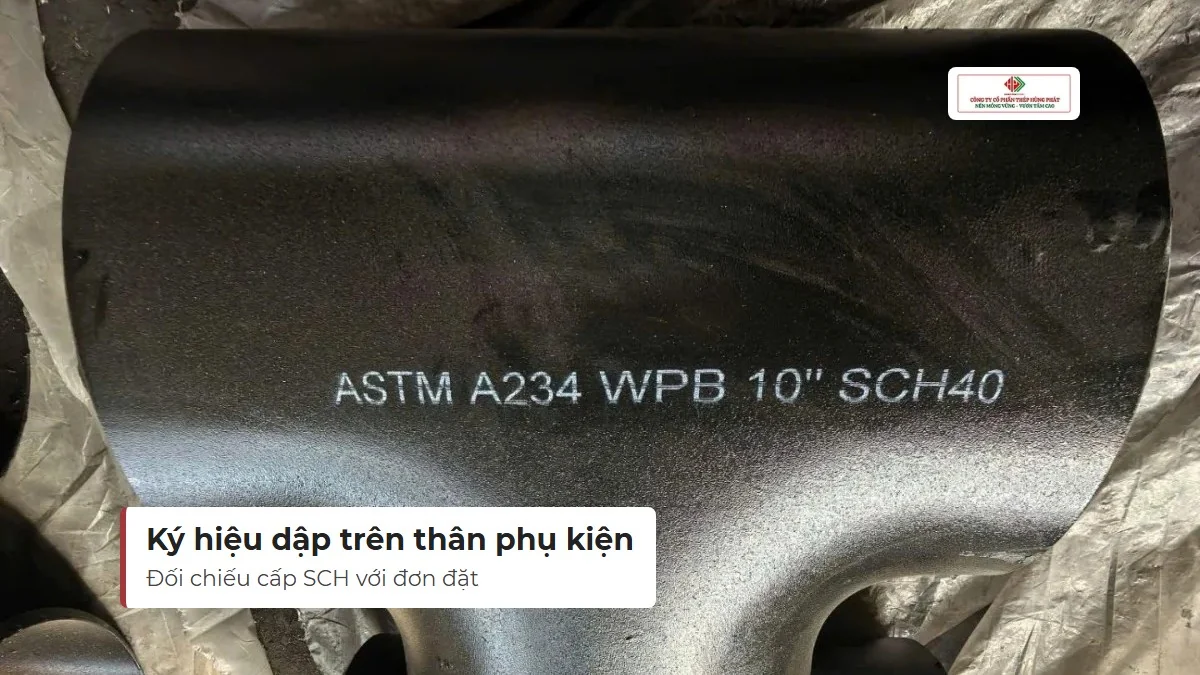
- Cấp SCH và độ dày thành: phải khớp ống sẽ nối, thành phụ kiện lệch cấp thì mối hàn bị bậc.
- Miệng vát: đều, đủ góc, không sứt mẻ, vì đây là chỗ hàn đối đầu.
- Hình dáng: co có bán kính cong đều, tê đúng góc, bầu giảm không méo miệng.
- Lớp mạ (hàng mạ kẽm): bám đều, không bong tróc, không đọng giọt kẽm, vùng miệng vát không bị lớp kẽm làm sai kích thước.
- Bề mặt (hàng đen): không rỗ sâu, không gỉ lớp, lớp dầu hoặc sơn chống gỉ còn nguyên.
- Chứng từ: hỏi chứng chỉ xuất xứ và chất lượng của lô, đồng thời hỏi phương pháp mạ nếu là hàng kẽm.
Cần xem thêm mẫu phụ kiện theo dòng hàng? Trang co hàn thép SCH20, SCH40, SCH80, bầu giảm thép hàn và tê giảm thép hàn có đủ ảnh và quy cách để đối chiếu với đơn đặt.
9. câu hỏi thường gặp
Hàng hàn mạ kẽm có hàn được không?
Được. Mài sạch lớp kẽm ở mép hàn, hàn nơi thoáng hoặc có hút khói, rồi phủ sơn giàu kẽm lên mối hàn. Bỏ một trong ba việc đó thì mối hàn dễ rỗ hoặc gỉ sớm.
Có nối ống đen với phụ kiện mạ kẽm trên cùng một tuyến được không?
Về kết nối thì được, vì cả hai cùng là thép carbon. Nhưng đoạn đen vẫn gỉ nếu để ngoài trời, nên tuyến ngoài trời nên đồng nhất lớp bảo vệ. Nối trực tiếp kẽm với inox trong môi trường ẩm lại gây ăn mòn điện hoá, kẽm bị ăn nhanh hơn, cần cách ly hoặc đổi vật liệu.
Phụ kiện hàn mạ kẽm khác phụ kiện ren mạ kẽm thế nào?
Phụ kiện hàn nối bằng mối hàn đối đầu, hợp tuyến lớn cần kín và chịu lực. Phụ kiện ren nối bằng ren, không cần hàn tại hiện trường, hợp tuyến nhỏ cần tháo lắp, ví dụ tê ren mạ kẽm. Muốn tránh hàn trên tuyến lớn có thể xem thêm phụ kiện nối rãnh.
Phụ kiện hàn đen sơn kỹ có thay được mạ kẽm không?
Thay được trong nhà khô hoặc nơi dễ sơn lại định kỳ. Ngoài trời, lớp sơn bong theo thời gian và thép lộ ra; kẽm giữ được lâu hơn mà không cần ai nhớ lịch sơn lại.
Mạ kẽm nhúng nóng và mạ điện phân khác nhau thế nào?
Nhúng nóng phủ lớp kẽm dày hơn, bền hơn khi dùng ngoài trời và phủ cả mặt trong lẫn mặt ngoài. Mạ điện phân cho lớp mỏng, bề mặt mịn hơn, hợp lắp trong nhà. Khi đặt hàng, hỏi rõ phương pháp mạ thay vì chỉ ghi “mạ kẽm”.
Cần chọn đen hay mạ kẽm cho tuyến ống của mình?
Gọi hoặc nhắn Zalo 0938 437 123 — gửi loại phụ kiện, cỡ DN, cấp SCH và vị trí lắp để nhận tư vấn và báo giá theo ngày.
Cập nhật 07/11/2026 bởi Thép Hùng Phát.