- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

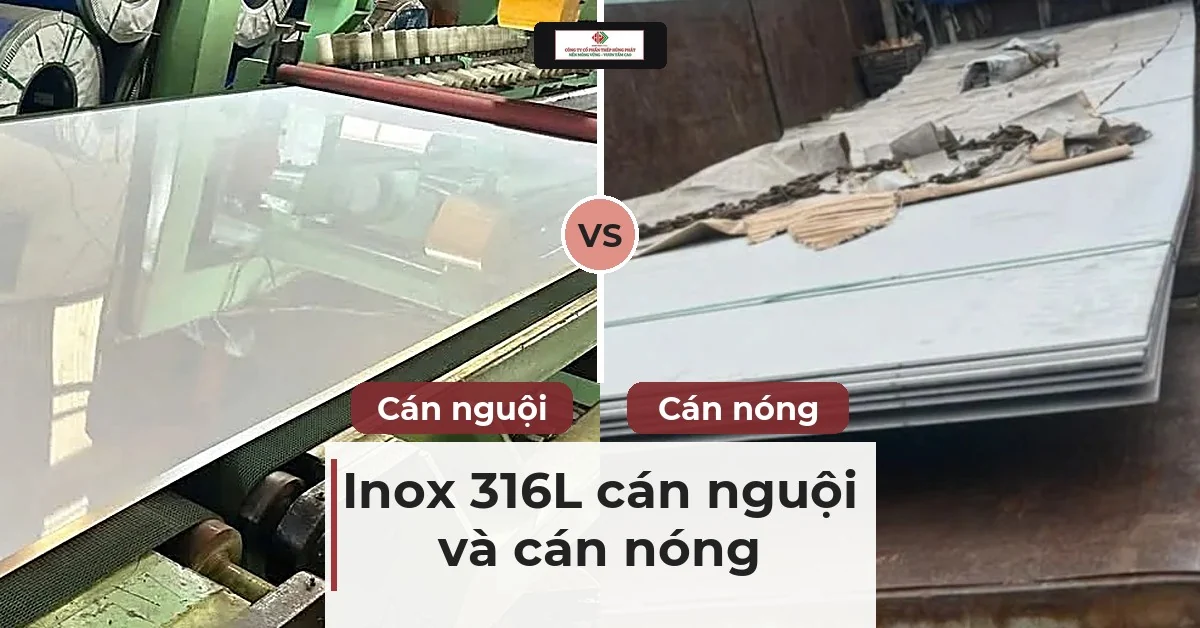
Khi so sánh inox SUS316L cán nguội và cán nóng, hai loại giống nhau về thành phần hợp kim và khác nhau ở độ dày, bề mặt, dung sai. Tấm cán nguội mỏng, phẳng, mặt mịn, hợp với thiết bị cần dễ vệ sinh; tấm cán nóng dày, mặt xám nhám, hợp với kết cấu chịu lực và bồn chứa. Bài này đặt hai loại cạnh nhau để chọn đúng cho từng hạng mục.
Tóm tắt nhanh
- Mác hợp kim quyết định khả năng chống ăn mòn; cán nóng hay cán nguội chỉ là cách tạo hình tấm.
- Cán nguội: mỏng, phẳng, mặt mịn (2B, BA), dung sai chặt.
- Cán nóng: dày, mặt xám (No.1), chịu tải, cần làm sạch mối hàn kỹ.
- Đọc chứng chỉ vật liệu trước khi tin vào nhãn mác trên tấm.
1. Tấm SUS316L cán nguội và cán nóng khác nhau ở điểm nào?
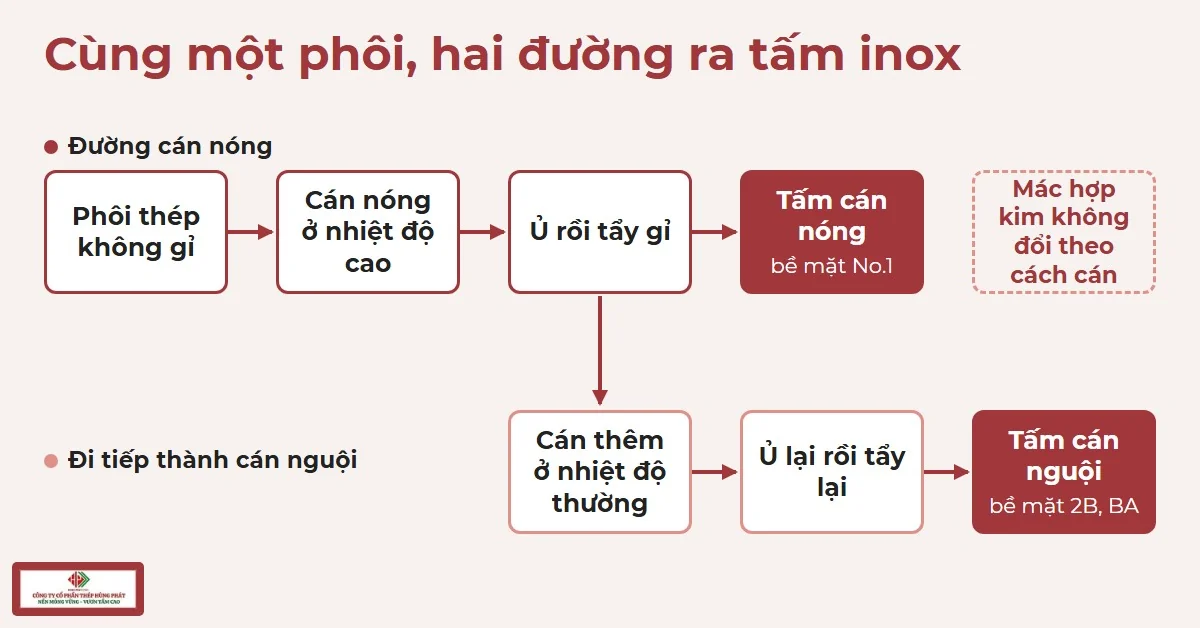
Cả hai bắt đầu từ cùng một phôi thép không gỉ. Cán nóng là cán phôi ở nhiệt độ cao, vượt xa nhiệt độ kết tinh lại của thép; tấm ra khỏi máy dày, phủ lớp oxit đen nên phải ủ rồi tẩy gỉ. Cán nguội đi tiếp từ cuộn cán nóng đã tẩy sạch: cán thêm ở nhiệt độ thường để mỏng hơn, rồi ủ lại và tẩy lần nữa. Thêm công đoạn nên tấm cán nguội phẳng hơn, mịn hơn, sai số độ dày nhỏ hơn.
Điểm hay bị hiểu nhầm: mác thép không đổi theo cách cán. Một tấm cán nóng và một tấm cán nguội cùng mác này (ký hiệu theo JIS là SUS316L) đều đạt khung thành phần của mác đó. Khác biệt người mua cảm thấy rõ nằm ở bề mặt, độ dày có sẵn và độ chính xác kích thước.
| Tiêu chí | Cán nguội | Cán nóng |
|---|---|---|
| Thành phần hợp kim | Như nhau | Như nhau |
| Độ dày thường gặp | Mỏng, từ rất mỏng đến vài mm | Từ vài mm trở lên, có thể tới tấm rất dày |
| Bề mặt phổ biến | 2B, BA, có thể đánh bóng tiếp | No.1, xám, hơi nhám |
| Dung sai độ dày, độ phẳng | Chặt hơn | Rộng hơn |
| Vệ sinh, bám bẩn | Mặt mịn, dễ lau | Mặt nhám, cần xử lý kỹ |
| Nơi dùng chính | Thiết bị thực phẩm, y tế, ốp, bồn mỏng | Bồn áp lực, bản mã, khung, mặt bích tấm |
Nguồn: tổng hợp theo tiêu chuẩn ASTM A240 và ASTM A480 cho tấm, lá và cuộn thép không gỉ, đọc ngày 17/11/2026.
Giá cùng quy cách không so được bằng một con số chung. Tấm cán nguội trải qua nhiều công đoạn hơn, nhưng tấm dày cán nóng lại tốn nhiều vật liệu hơn trên mỗi tấm. Giá phụ thuộc độ dày, khổ, bề mặt và lượng đặt; hỏi giá theo từng quy cách cụ thể sẽ sát hơn bất kỳ mức giá trung bình nào.
2. Cán nóng hay cán nguội có làm đổi mác hợp kim không?
Không. Mác này là câu chuyện của hợp kim: crom và niken tạo nền austenit, molypden giúp chịu clorua và nước muối tốt hơn 304, còn cacbon thấp (chữ L là low carbon) giúp mối hàn ít bị nhạy hoá. Cán nóng hay cán nguội không thêm hay bớt nguyên tố nào trong số đó.
Cán nóng hay cán nguội là cách tạo hình tấm, còn mác hợp kim là thành phần bên trong. Hai thứ này độc lập nhau, nên đọc chứng chỉ vật liệu trước khi đọc nhãn bề mặt.
Còn cơ tính thì sao? Tấm cán nguội thương mại ở bề mặt 2D, 2B hay BA đều đã qua ủ sau khi cán, nên cơ tính vẫn theo yêu cầu của mác, không cứng hơn tấm cán nóng như nhiều người tưởng. Chỉ khi mua loại cán nguội không ủ (cán cứng, ví dụ 1/4 cứng, 1/2 cứng) thì độ bền tăng và độ dẻo giảm rõ. Loại này dùng cho lò xo, chi tiết cần độ bền cao, không dùng cho chi tiết phải uốn sâu hay dập.
Điều cần nhớNam châm không phân biệt được 304 với mác có molypden: cả hai đều là inox austenit, gần như không hút. Muốn biết đúng mác, cần chứng chỉ vật liệu hoặc máy phân tích thành phần cầm tay.
3. Bề mặt No.1, 2D, 2B, BA khác nhau thế nào?
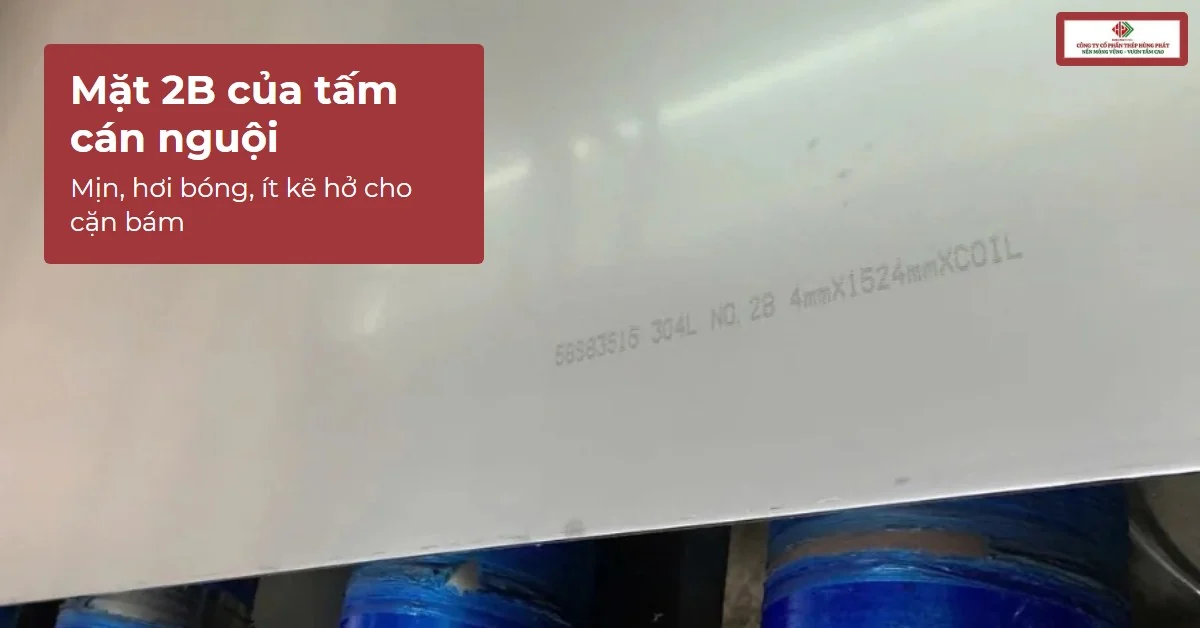
Ký hiệu bề mặt là thứ gây rối nhất khi đặt hàng, vì cùng một mác có thể ra những tấm nhìn rất khác nhau. Bảng dưới gom các ký hiệu hay gặp theo quy ước ASTM A480.
| Ký hiệu | Cách làm | Diện mạo | Dùng khi |
|---|---|---|---|
| No.1 | Cán nóng, ủ, tẩy gỉ | Xám, nhám | Tấm dày, bồn, kết cấu |
| 2D | Cán nguội, ủ, tẩy gỉ | Xám mờ, đều | Chi tiết sẽ dập sâu hoặc gia công tiếp |
| 2B | Như 2D, thêm một lượt cán nhẹ qua trục bóng | Mịn, hơi bóng | Mục đích chung, dạng phổ biến nhất |
| BA | Cán nguội, ủ sáng trong khí bảo vệ | Sáng như gương mờ | Ốp trang trí, thiết bị cần mặt sáng |
| No.4 | Chà xước hạt mịn từ tấm cán nguội | Xước đều, bóng mờ | Bếp công nghiệp, thang máy, ốp tường |
Nguồn: quy ước hoàn thiện bề mặt của ASTM A480, đọc ngày 17/11/2026; tên gọi thương mại có thể khác giữa các nhà máy.
Với loại inox chịu ăn mòn này, bề mặt không chỉ là thẩm mỹ. Mặt mịn ít kẽ hở để cặn và muối bám, dễ rửa, nên thiết bị thực phẩm, dược và hàng hải hay chọn 2B hoặc BA. Mặt No.1 nhám hơn, giữ bẩn nhiều hơn; dùng cho bồn chứa hóa chất hay môi trường biển vẫn được, miễn mặt tiếp xúc được làm sạch và thụ động hoá sau khi gia công.
Thụ động hoá là bước hay bị bỏ qua. Sau khi cắt, hàn, mài, lớp màng oxit crom bảo vệ trên bề mặt bị phá cục bộ; tẩy và thụ động hoá giúp màng này hình thành lại. Việc này áp dụng cho cả hai loại cán, nhưng tấm cán nóng và vùng hàn dày cần chú ý hơn vì lượng oxit và vết nhiệt nhiều hơn.
4. Độ dày và dung sai: tấm nào dùng loại nào?
Độ dày thường quyết định luôn việc chọn loại, trước cả bề mặt. Tấm mỏng đến vài mm gần như chỉ có ở dạng cán nguội; tấm càng dày thì càng chỉ còn cán nóng. Vùng dày vài mm có cả hai, lúc này mới đặt câu hỏi về bề mặt và dung sai.
- Tấm mỏng: làm vỏ máy, bàn, tủ, ống uốn từ tấm. Chọn cán nguội để mép phẳng, ít vênh khi cắt laser, gấp.
- Tấm trung bình: làm bồn, máng, bệ máy. Cân nhắc cả hai, chọn theo yêu cầu bề mặt và mức chấp nhận dung sai.
- Tấm dày: làm bản mã, mặt bích tấm, chân đế, vành bồn áp lực. Cán nóng là lựa chọn gần như duy nhất.
Dung sai độ dày của tấm cán nóng rộng hơn tấm cán nguội cùng cỡ, nên khi thiết kế cần chừa dư cho khe lắp, vòng đệm và độ vênh. Với chi tiết lắp khít, hãy ghi dung sai vào đơn đặt hàng thay vì chỉ ghi độ dày danh nghĩa.
Dạng cung cấp cũng khác nhau. Hàng cán nguội thường đi theo cuộn hoặc tấm cắt sẵn theo khổ, nên cắt theo kích thước chi tiết ít hao phế liệu. Hàng cán nóng đi theo tấm, dày và nặng, cần xe nâng hoặc cầu trục khi bốc xếp, và thường cắt bằng plasma hoặc tia nước thay vì kéo cắt. Cân nhắc cả chi phí vận chuyển, bốc xếp và gia công cắt khi so hai phương án, không chỉ giá vật liệu.
5. Hàn và gia công inox cán nguội, cán nóng có khác không?
Khả năng hàn của bản L đến từ mác thép, không phải từ cách cán. Cacbon thấp giúp mối hàn ít kết tủa cacbua crom ở vùng nhiệt trung bình, giữ được khả năng chống ăn mòn cạnh đường hàn. Tấm cán nguội và cán nóng đều hàn tốt bằng TIG, MIG; khác nhau chủ yếu ở phần chuẩn bị.
Tấm cán nóng dày hàn nhiều lớp, cần kiểm soát nhiệt giữa các lớp để tránh biến dạng, và phải làm sạch mối hàn: mài, tẩy axit rồi thụ động hoá. Tấm cán nguội mỏng nhạy với nhiệt hơn, dễ cong vênh nếu hàn dài liên tục, nên hàn ngắt quãng và dùng đồ gá. Uốn cũng vậy: tấm 2B mỏng uốn gọn, tấm No.1 dày cần bán kính uốn lớn theo độ dày.
Quy trình chọn nhanh, theo thứ tự các câu hỏi cần trả lời:
- Xác định môi trường: có clorua, nước muối, hoá chất, hay chỉ nước sạch; nếu có, mác có molypden mới đáng trả thêm so với 304.
- Chốt độ dày: mỏng thì nghiêng về cán nguội, dày thì cán nóng.
- Chọn bề mặt: cần dễ vệ sinh hay thẩm mỹ thì 2B, BA; chỉ cần chịu lực thì No.1.
- Ghi rõ dung sai và khổ tấm vào đơn hàng nếu chi tiết lắp khít.
- Yêu cầu chứng chỉ vật liệu đi kèm lô hàng trước khi nhận.
6. Khi nào chọn cán nguội, khi nào chọn cán nóng?
Hai bảng trên đã cho các tiêu chí; phần này gom lại thành lựa chọn. Quy tắc ngắn gọn: cần mặt mịn và dung sai chặt thì chọn cán nguội, cần dày và chịu tải thì chọn cán nóng. Tấm mỏng cán nóng thường chỉ hợp khi mặt nhám không ảnh hưởng, như vỏ che ẩn trong máy.
| Chọn cán nguội khi | Chọn cán nóng khi |
|---|---|
| Thiết bị tiếp xúc thực phẩm, dược, mỹ phẩm | Bồn chứa, bình áp lực, đường ống cỡ lớn cần tấm dày |
| Cần mặt sáng, dễ lau, ít bám cặn | Chi tiết chịu tải, bản mã, chân đế máy |
| Gia công laser, gấp, dập với dung sai chặt | Bề mặt sẽ được mài, phủ hoặc ẩn sau lắp ráp |
| Ốp trang trí ven biển, hồ bơi | Môi trường hoá chất cần thành dày chống ăn mòn kéo dài |
Kết luận: chọn theo độ dày và yêu cầu bề mặt trước, vì thành phần hợp kim đã giống nhau ở cả hai loại.
Hai tình huống quen thuộc. Xưởng làm bàn thao tác cho nhà máy thực phẩm nên lấy tấm cán nguội 2B, vì mối hàn và mặt bàn đều phải rửa được. Còn bệ đỡ bồn chứa hoá chất ngoài trời cần tấm dày cán nóng, rồi tẩy và thụ động hoá toàn bộ mối hàn.
Nếu hạng mục chỉ ở trong nhà, không tiếp xúc clorua hay hoá chất, 304 thường đủ dùng và rẻ hơn. Mác có molypden chỉ đáng khoản chênh khi môi trường thật sự ăn mòn.
7. Nhận lô inox cần kiểm những gì?
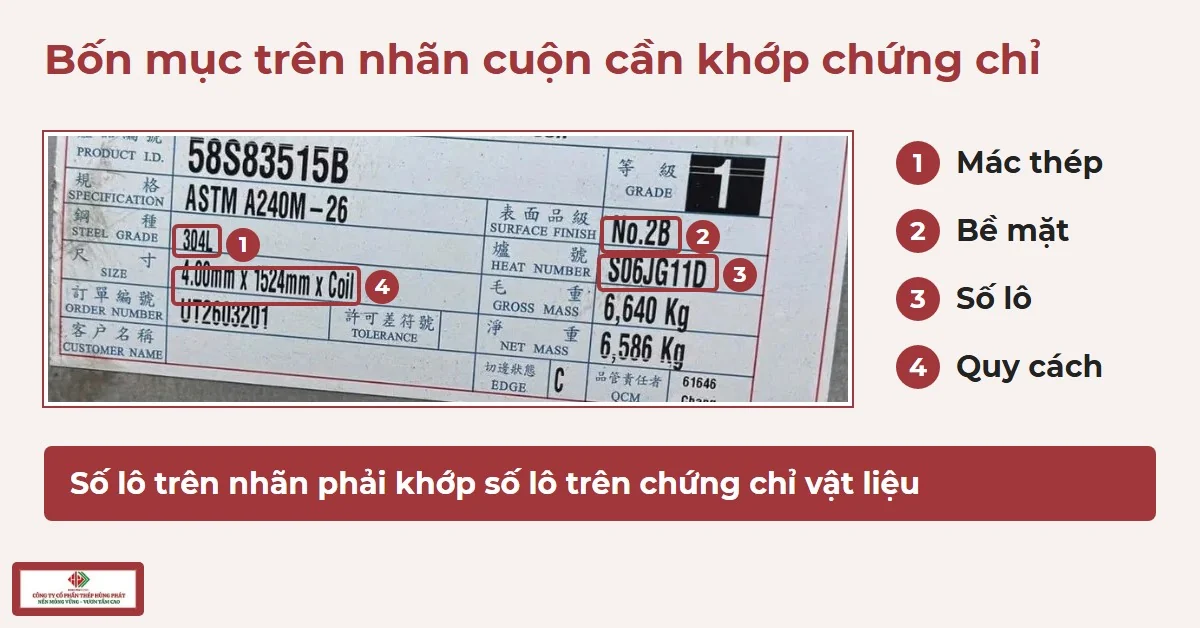
Tấm inox giả mác hoặc nhầm mác là rủi ro có thật, vì mắt thường không phân biệt được 304 với mác có molypden. Các mục dưới đây đối chiếu được ngay khi nhận hàng:
- Chứng chỉ vật liệu: đúng số lô, ghi đúng mác đã đặt, có thành phần hoá học từng nguyên tố.
- Molypden: phải có trong bảng thành phần; 304 không có nguyên tố này.
- Cacbon: bản L phải thấp hơn hẳn mác thường cùng họ; đối chiếu con số trong chứng chỉ với tiêu chuẩn đặt hàng.
- Ký hiệu in trên tấm: mác, độ dày, số lô, nhà sản xuất khớp với chứng chỉ.
- Bề mặt và độ phẳng: không xước sâu, không rỗ, không gợn sóng; đo độ dày tại nhiều điểm.
Trước khi nhận lôChứng chỉ chỉ có giá trị khi khớp số lô trên tấm. Với đơn hàng chịu ăn mòn nặng, nên yêu cầu thêm kiểm tra thành phần bằng máy phân tích cầm tay ngay tại kho nhận.
Với tấm cán nóng, soát thêm lớp vảy oxit: bề mặt No.1 chuẩn đã được tẩy, không còn vảy đen bong. Còn tấm cán nguội, soát vết xước dọc chiều cán và vệt bẩn do ủ không đều, nhất là ở bề mặt BA.
Muốn đối chiếu thêm với thép carbon thông thường, xem bài so sánh thép tấm cán nóng và cán nguội. Phần tham khảo tấm cán nóng có tại trang thép tấm cán nóng, còn hàng cán nguội tại trang thép tấm cán nguội; hai trang đó nói về thép carbon, không phải inox, nhưng nguyên lý cán giống nhau.
8. Câu hỏi thường gặp về inox SUS316L cán nguội và cán nóng
Inox 316 và SUS316L khác nhau thế nào?
Khác ở cacbon. Chữ L là low carbon: bản L giới hạn cacbon thấp hơn hẳn 316 thường. Cacbon thấp giúp mối hàn không bị nhạy hoá ở vùng gần đường hàn, nên các kết cấu hàn nên ưu tiên bản L.
Tấm cán nguội loại này có hút nam châm không?
Ở trạng thái ủ, gần như không hút. Sau khi bị uốn, dập hay cán cứng, vùng biến dạng có thể hơi hút nam châm; đó không phải dấu hiệu hàng sai mác. Vì vậy dùng nam châm để thử mác là không đáng tin.
Dùng inox có molypden ở ven biển có bị hoen gỉ không?
Chống ăn mòn tốt hơn 304 nhưng không tuyệt đối. Vết hoen thường xuất hiện khi bề mặt bám muối, cặn hoặc bị nhiễm bẩn từ sắt thép. Chọn bề mặt mịn, vệ sinh định kỳ và thụ động hoá mối hàn là cách giữ tấm sạch lâu.
Có hàn được tấm cán nguội với tấm cán nóng cùng mác không?
Được, vì cùng mác nên cùng khả năng hàn. Chỉ cần lưu ý chênh độ dày: hàn tấm mỏng với tấm dày cần vát mép và điều chỉnh dòng hàn để không xuyên thủng tấm mỏng.
Mua inox chịu ăn mòn cần yêu cầu những giấy tờ gì?
Tối thiểu là chứng chỉ vật liệu theo lô, ghi mác, thành phần hoá học và tiêu chuẩn sản xuất. Công trình có yêu cầu riêng còn cần chứng nhận xuất xứ hoặc biên bản kiểm tra của bên thứ ba theo thiết kế công trình.
Cần chọn tấm inox cho hạng mục cụ thể?
Gọi hoặc nhắn Zalo 0938 437 123 — gửi độ dày, khổ tấm, môi trường làm việc và yêu cầu bề mặt, chúng tôi tư vấn quy cách phù hợp.
Cập nhật 17/11/2026 bởi Thép Hùng Phát.