- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

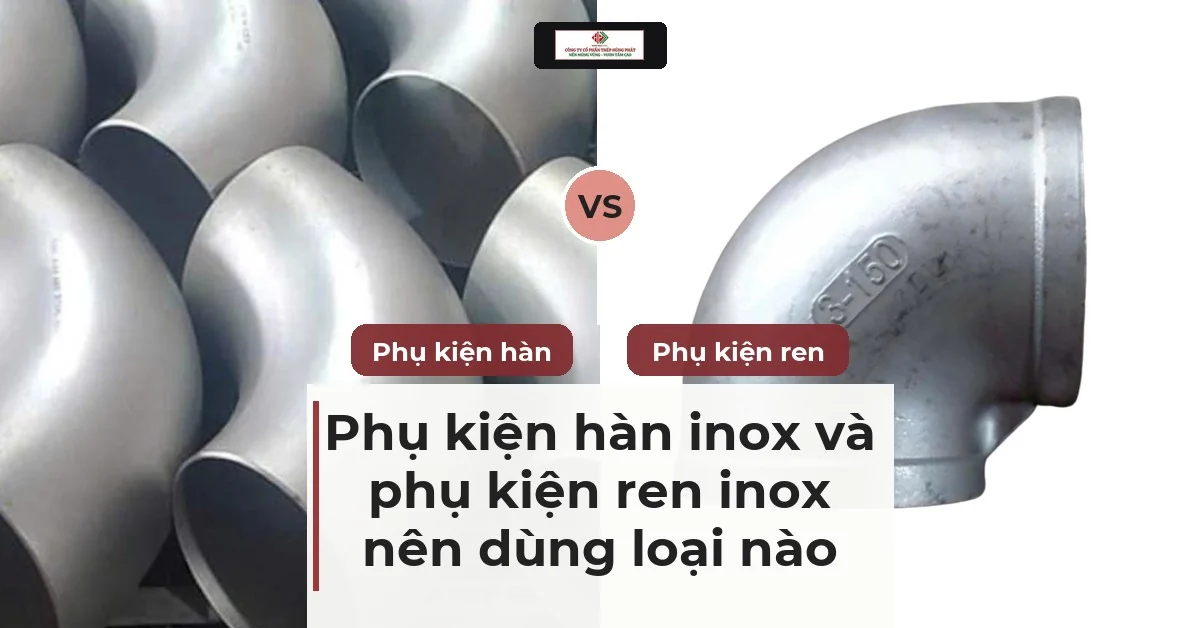
Phụ kiện hàn inox và phụ kiện ren inox nên dùng loại nào còn tuỳ đường ống cần kín vĩnh viễn hay phải tháo ra được. Tuyến ống chạy liên tục, áp suất cao hoặc dẫn hoá chất thì chọn phụ kiện hàn. Đường ống cỡ nhỏ, cần lắp nhanh và bảo trì thường xuyên thì chọn phụ kiện ren. Bài này so sánh hai kiểu nối, chỉ ra khi nào dùng loại nào và những lỗi lắp đặt hay gặp.
Tóm tắt nhanh
- Chọn phụ kiện hàn cho tuyến ống cố định, áp cao, môi chất ăn mòn hoặc đường ống vệ sinh.
- Chọn phụ kiện ren cho ống cỡ nhỏ, đầu nối thiết bị, van, điểm cần tháo lắp.
- Mác 304 cho nước và môi trường thường, mác 316 khi có clorua hoặc hoá chất.
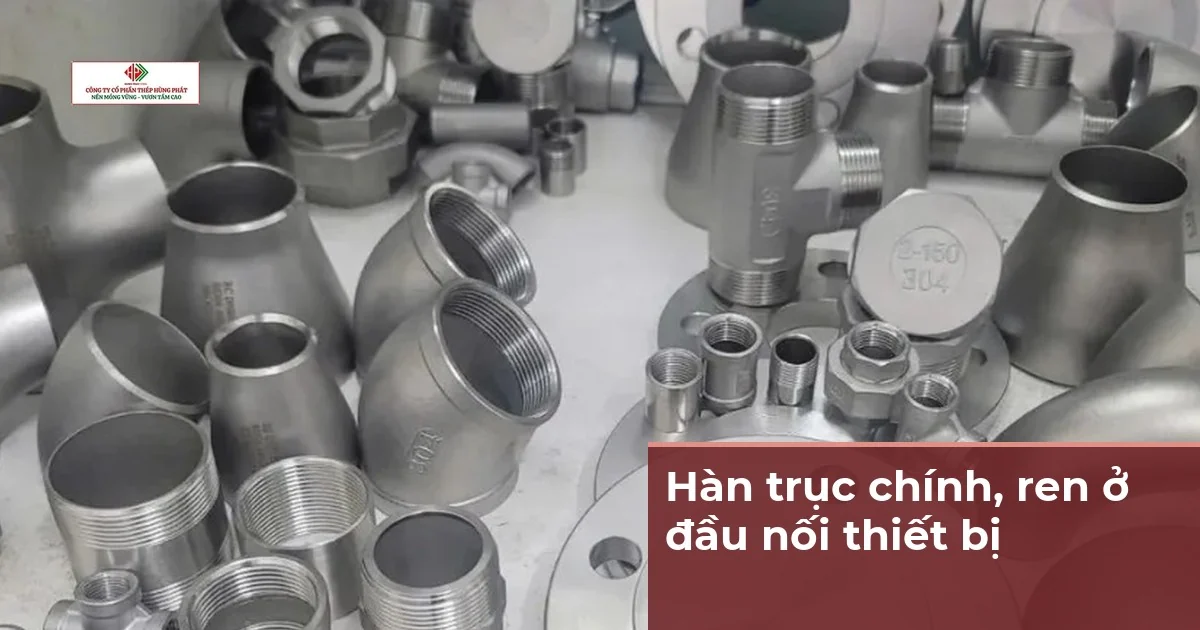
- Một hệ thống có thể dùng cả hai: hàn đường trục chính, ren ở đầu nối thiết bị.
1/ phụ kiện hàn inox và phụ kiện ren inox khác nhau ở đâu?
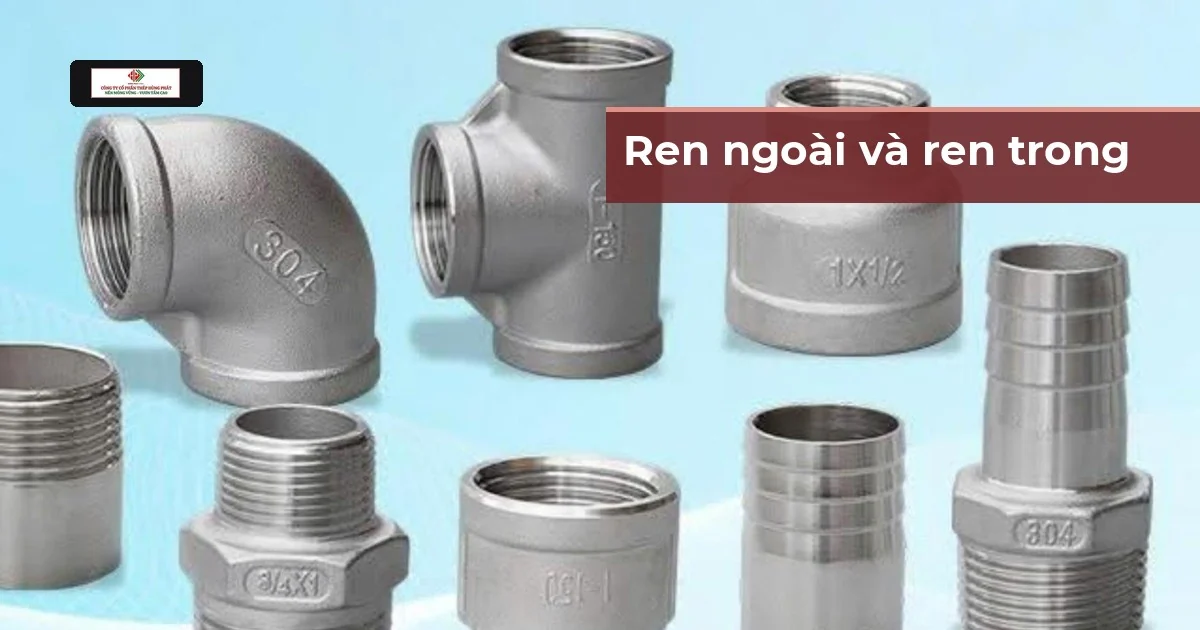
Hai kiểu phụ kiện cùng làm một việc là đổi hướng, chia nhánh hoặc thu nhỏ đường ống, nhưng cách tạo mối nối khác hẳn nhau. Phụ kiện hàn có đầu vát mép, được hàn thẳng vào ống để thành một khối liền. Phụ kiện ren có ren trong hoặc ren ngoài, vặn vào nhau và làm kín bằng vật liệu chèn ở chân ren.
Sự khác biệt đó kéo theo mọi thứ còn lại: độ bền mối nối, khả năng tháo ra, tay nghề thi công, chi phí nhân công và rủi ro rò rỉ về sau. Bảng dưới gom các tiêu chí người mua hay hỏi nhất.
| Tiêu chí | Phụ kiện hàn inox | Phụ kiện ren inox |
|---|---|---|
| Cách nối | Hàn giáp mép hoặc hàn lồng (chén hàn) | Vặn ren, chèn kín bằng băng tan hoặc keo ren |
| Tháo lắp | Cố định, muốn tháo phải cắt | Tháo ra lắp lại được |
| Độ kín lâu dài | Rất cao, mối hàn là một khối với ống | Phụ thuộc chất lượng ren và vật liệu chèn |
| Cỡ ống thường gặp | Từ cỡ nhỏ đến cỡ rất lớn | Chủ yếu cỡ nhỏ và trung bình |
| Áp suất, nhiệt độ | Phù hợp áp cao, chu kỳ nhiệt | Hợp áp trung bình, tránh rung và sốc nhiệt |
| Thi công | Cần thợ hàn inox, khí bảo vệ, xử lý mối hàn | Cờ lê và băng tan là đủ |
| Tiêu chuẩn kích thước | ASME B16.9 (hàn giáp mép), ASME B16.11 (hàn lồng) | ASME B16.11 kèm ren NPT hoặc ren côn BSPT |
Nguồn: tổng hợp từ tiêu chuẩn ASME B16.9, ASME B16.11, ASME B1.20.1 và ISO 7-1, đọc ngày 06/11/2026.
Đọc bảng này sẽ thấy phụ kiện ren thắng ở tốc độ và khả năng tháo lắp, còn phụ kiện hàn thắng ở độ kín và độ bền lâu dài. Không có loại nào hơn loại kia trong mọi trường hợp, vấn đề là đặt đúng loại vào đúng vị trí của đường ống.
2/ khi nào nên chọn phụ kiện hàn inox?
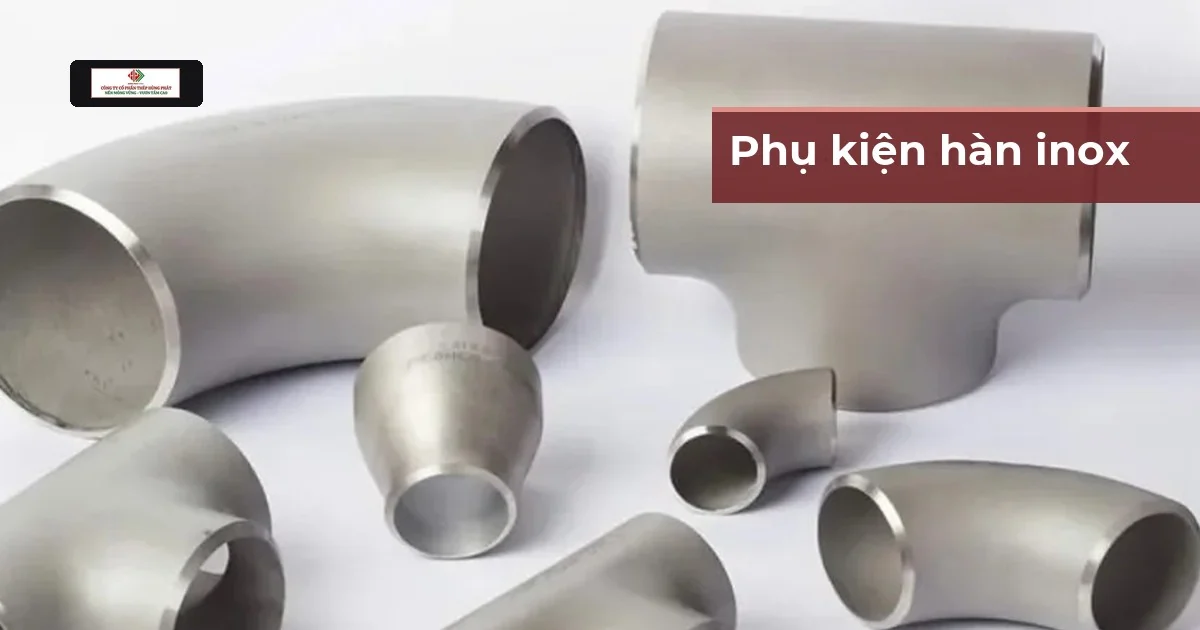
Phụ kiện hàn là lựa chọn mặc định cho những tuyến ống mà việc rò rỉ gây thiệt hại lớn hoặc không thể dừng hệ thống để sửa. Mối hàn đạt chất lượng có độ bền tương đương thân ống, không có khe hở nào cho chất lỏng đọng lại, và không phụ thuộc vào vật liệu chèn bị lão hoá theo thời gian.
Các trường hợp nên ưu tiên phụ kiện hàn:
- Áp suất và nhiệt độ cao: đường hơi, nước nóng, dầu tải nhiệt, nơi nhiệt độ lên xuống nhiều lần làm ren dễ nới lỏng.
- Hoá chất, môi chất nguy hiểm: một điểm rò ở mối ren có thể thành sự cố an toàn, nên cần mối nối kín tuyệt đối.
- Đường ống vệ sinh: thực phẩm, đồ uống, dược phẩm cần bề mặt trong nhẵn, không có kẽ ren để vi sinh bám.
- Tuyến ống cố định, đi âm hoặc giấu trần: ít có cơ hội bảo trì, nên làm một lần cho chắc.
- Cỡ ống lớn: ren cỡ lớn khó siết kín và rất nặng khi lắp, hàn là cách làm gần như duy nhất.
Họ phụ kiện hàn gồm co (cút) 90 độ và 45 độ, tê đều, tê giảm, côn đồng tâm, côn lệch tâm, bầu giảm và nắp bịt. Với hàn giáp mép, độ dày thành phụ kiện phải theo cấp SCH trùng với ống để hai đầu vát khớp nhau. Hàn lồng, hay còn gọi là chén hàn, dùng cho ống nhỏ khi cần lắp nhanh hơn mà vẫn hàn kín; xem thêm chén hàn inox và danh mục phụ kiện hàn inox để chọn quy cách.
Chỗ nào không thể dừng hệ thống để sửa rò rỉ, chỗ đó nên là mối hàn chứ không phải mối ren.
3/ khi nào nên chọn phụ kiện ren inox?
Phụ kiện ren hợp với những điểm cần thao tác bằng tay: gắn van, đồng hồ áp, cảm biến, đầu nối máy bơm, hay những nhánh ống nhỏ thường phải tháo ra vệ sinh. Công trình không có thợ hàn inox có tay nghề, hoặc không được phép dùng lửa và hồ quang (kho, khu vực dễ cháy), cũng thường chọn ren.
Điểm mạnh lớn nhất là tốc độ: lắp và thay thế trong vài phút, không cần thiết bị hàn, không phải xử lý vết cháy sau hàn. Điểm yếu là mối nối chỉ kín khi ren gia công đúng và được chèn đúng cách, nên chất lượng phụ thuộc nhiều vào người lắp.
Về kiểu ren, ba loại sau thường gặp ở hàng inox:
- NPT: ren côn theo hệ Mỹ, góc ren 60 độ, hay đi cùng van và phụ kiện nhập theo chuẩn ASME.
- BSPT: ren côn theo hệ Anh, góc ren 55 độ, phổ biến với hàng sản xuất theo chuẩn châu Âu và châu Á.
- BSPP: ren thẳng, làm kín bằng gioăng chứ không bằng thân ren, dùng ở các đầu nối cần gioăng đệm.
Không lắp lẫn NPT và BSPTHai loại ren côn này có góc ren và bước ren khác nhau. Vặn lẫn vào nhau có thể thấy vào được vài vòng nhưng không kín, và dễ làm hỏng ren. Xác nhận kiểu ren của van, thiết bị trước khi đặt phụ kiện.
Khi dùng ren cho inox cần nhớ một đặc tính riêng của vật liệu này: inox dễ bị kẹt ren (galling) khi siết, nhất là ren khô. Nên bôi chất chống kẹt hoặc quấn băng tan đủ lớp, siết đều tay và không siết quá lực. Ren inox đã kẹt thì tháo ra thường hỏng cả hai chi tiết.
4/ chọn theo hệ thống nào thì dùng hàn, hệ thống nào dùng ren?
Cách nhanh nhất để quyết là nhìn vào hệ thống đang lắp. Bảng dưới đề xuất hướng chọn cho các nhóm hệ thống phổ biến; trường hợp đặc biệt vẫn cần theo thiết kế đã được duyệt.
| Hệ thống | Ưu tiên | Lý do chính |
|---|---|---|
| Nước sạch, nước RO trong nhà máy | Hàn cho trục chính, ren cho nhánh nhỏ | Trục chính ít bảo trì, nhánh nhỏ cần tháo lắp |
| Thực phẩm, đồ uống, dược | Hàn hoặc nối vệ sinh dạng clamp | Không có kẽ ren, dễ vệ sinh |
| Hoá chất, dung môi | Hàn, mác 316 | Mối kín tuyệt đối, chống ăn mòn tốt hơn |
| Hơi, nước nóng, dầu nhiệt | Hàn | Chu kỳ nhiệt làm mối ren dễ rò |
| Khí nén cỡ nhỏ | Ren | Lắp nhanh, dễ mở rộng và sửa |
| Đầu nối van, đồng hồ, cảm biến | Ren | Cần tháo để hiệu chuẩn hoặc thay thế |
| Giàn khung, lan can, tay vịn | Hàn | Ưu tiên độ cứng và thẩm mỹ mối nối |
Nguồn: tổng hợp thực hành thi công đường ống inox, đọc ngày 06/11/2026.
Hai kiểu không loại trừ nhau. Nhiều hệ thống hàn trục chính rồi chuyển sang ren ở điểm đấu nối thiết bị, dùng đoạn ống ren hoặc đầu chuyển hàn–ren làm cầu nối. Cách này vừa giữ được độ kín của tuyến chính vừa cho phép tháo thiết bị ra bảo dưỡng.
5/ nên chọn mác inox 304, 316 hay 201 cho phụ kiện?
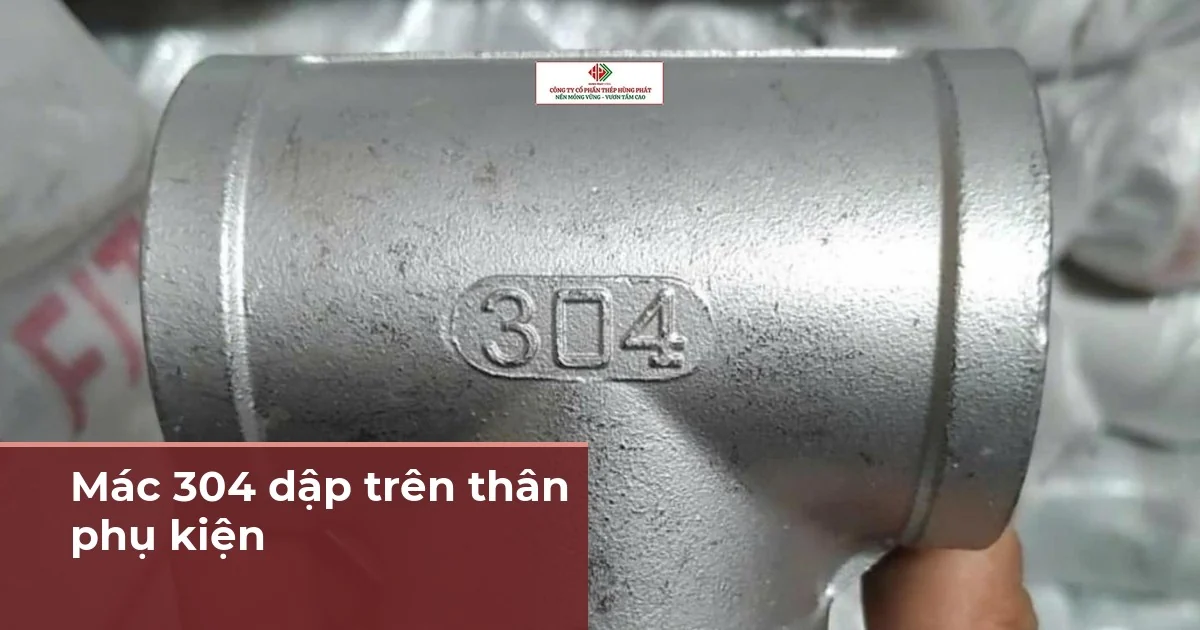
Mác vật liệu quyết định phụ kiện sống được bao lâu trong môi trường thật, không kém gì kiểu nối. Chọn đúng mác thì phụ kiện hàn hay ren đều bền; chọn sai thì mối hàn tốt cũng gỉ.
| Mác inox | Đặc điểm | Nên dùng cho | Hạn chế |
|---|---|---|---|
| 304 và bản carbon thấp | Chống gỉ tốt trong môi trường thường, dễ hàn | Nước sạch, thực phẩm, khí nén, kết cấu trong nhà | Dễ bị ăn mòn rỗ khi gặp clorua nồng độ cao |
| 316 và bản carbon thấp | Có thêm molypden, chống clorua và hoá chất tốt hơn | Hoá chất, nước biển, hoá mỹ phẩm, dược | Giá cao hơn 304 |
| 201 | Giá thấp, chống ăn mòn kém hơn 304 | Trang trí trong nhà, môi trường khô | Không hợp ngoài trời, nơi ẩm hoặc có hoá chất |
Nguồn: tổng hợp đặc tính các mác thép không gỉ austenit theo thực hành ngành, đọc ngày 06/11/2026.
Hậu tố L chỉ bản hàm lượng carbon thấp. Với phụ kiện hàn, nên ưu tiên bản carbon thấp của 304 hoặc 316 vì hàm lượng carbon thấp giúp vùng ảnh hưởng nhiệt ít bị mất khả năng chống gỉ sau khi hàn. Với phụ kiện ren không hàn, mác thường 304 hoặc 316 là đủ.
Câu hỏi hay gặp nhất là inox 304 có bị gỉ không. Thực tế 304 vẫn có thể ố hoặc rỗ nếu tiếp xúc nước muối, chất tẩy chứa clo hay mối hàn không được xử lý; bài inox 304 có bị gỉ không giải thích từng nguyên nhân. Khi cần tra thêm về nhóm vật liệu, xem trang thép không gỉ 304 và ống inox 316.
Cùng mác với ốngPhụ kiện nên cùng mác với ống và dây hàn tương ứng. Hàn lẫn mác hoặc dùng dây hàn không đúng làm mối hàn kém chống gỉ hơn phần còn lại của hệ thống.
6/ chọn phụ kiện theo trình tự nào để không nhầm?
Người mua vật tư thường nhầm vì chọn theo tên gọi quen miệng thay vì theo thông số kỹ thuật. Trình tự dưới đây đi từ điều kiện làm việc đến quy cách mua, giúp khớp với ống và thiết bị ngay từ đầu.
- Xác định môi chất chảy trong ống: nước, hơi, khí, hoá chất hay thực phẩm.
- Ghi áp suất và nhiệt độ làm việc cao nhất, kể cả giá trị khi khởi động hay xả cặn.
- Chọn kiểu nối theo bảng ở mục 4: hàn, ren, hay hàn trục chính kèm ren ở đầu thiết bị.
- Chọn mác inox theo môi chất, ưu tiên bản L nếu có hàn.
- Chốt kích thước: đường kính danh nghĩa DN, cấp độ dày SCH của ống hàn, hoặc kiểu ren và class của phụ kiện ren.
- Gửi danh sách vật tư kèm tiêu chuẩn yêu cầu để nhận báo giá và đối chiếu quy cách.
Hai thông số hay bị bỏ sót nhất là độ dày thành và kiểu ren. Phụ kiện hàn sai cấp SCH với ống sẽ lệch mép vát, thợ hàn phải mài cưỡng và mối hàn mất chất lượng. Phụ kiện ren sai kiểu ren với thiết bị thì không kín dù vặn hết ren. Ghi rõ cả hai ngay trong yêu cầu mua hàng.
Với phụ kiện ren rèn, class 3000 và class 6000 theo ASME B16.11 là hai cấp thường gặp, class cao hơn thì thành dày hơn và chịu áp tốt hơn. Chọn theo áp suất làm việc thực tế cộng hệ số an toàn của thiết kế, không chọn theo cảm tính.
7/ những lỗi lắp đặt thường gặp với phụ kiện hàn và ren inox
Phần lớn sự cố sau lắp đặt không đến từ phụ kiện mà đến từ cách thi công. Dưới đây là các lỗi gặp thường xuyên nhất, tách theo hai kiểu nối.
Với mối hàn, lỗi nặng nhất là hàn mà không bảo vệ mặt trong của mối hàn bằng khí trơ. Mặt trong bị oxy hoá thành lớp sẫm màu, chính chỗ này sẽ gỉ trước. Mối hàn xong cũng cần tẩy màu cháy và thụ động hoá; để nguyên vết ám nhiệt là để lại điểm khởi đầu ăn mòn. Dây hàn phải đúng loại, thường là ER308L cho mác 304 và ER316L cho mác 316.
Với mối ren, lỗi hay gặp là quấn băng tan quá ít hoặc quá nhiều, siết quá tay làm nứt đầu ren của phụ kiện, và dùng dụng cụ nhiễm thép carbon làm bám sắt lên bề mặt inox rồi gỉ. Ngoài ra, ren ngoài và ren trong khác kiểu nhau là lỗi chọn hàng, không phải lỗi lắp, nhưng chỉ phát hiện lúc đã ra công trường.
Thử áp trước khi bàn giaoDù chọn hàn hay ren, cả tuyến ống nên được thử áp theo yêu cầu thiết kế trước khi đưa vào vận hành. Mối ren cần kiểm lại sau chu kỳ nhiệt đầu tiên vì có thể nới nhẹ.
8/ báo giá phụ kiện hàn và ren inox cần gửi những thông tin gì?
Giá phụ kiện inox không có một con số chung vì mỗi mã khác nhau về mác, kích thước, độ dày và tiêu chuẩn. Báo giá chính xác cần đủ các thông tin sau, mỗi dòng đều làm giá thay đổi:
- Loại phụ kiện: co, tê, côn, bầu giảm, nắp, chén hàn, nối ren, nipple.
- Mác inox: 304, 316 hay 201, có yêu cầu bản L hay không.
- Kích thước: DN, độ dày thành hoặc cấp SCH, kiểu ren và class với phụ kiện ren.
- Tiêu chuẩn và chứng chỉ: ASME, JIS hay DIN, có yêu cầu chứng chỉ vật liệu cho nghiệm thu công trình hay không.
- Số lượng và nơi giao: lô lớn hoặc đặt theo tiến độ khác với mua lẻ.
Hùng Phát báo giá theo từng danh sách vật tư và ghi mốc ngày trên báo giá. Giá thép thay đổi theo ngày, gọi để lấy giá hôm nay. Gửi bản vẽ hoặc bảng khối lượng vật tư qua Zalo là cách nhanh nhất để đối chiếu kiểu nối, mác và kích thước, tránh đặt nhầm hàng.
Một mẹo thực tế: khi chưa chắc dùng hàn hay ren cho một vị trí, báo giá cả hai phương án kèm chi phí nhân công. Phụ kiện ren rẻ ở khâu thi công nhưng phải tính tuổi thọ mối nối; phụ kiện hàn đắt công thợ nhưng ít phải quay lại sửa.
9/ câu hỏi thường gặp
Phụ kiện ren inox có dùng được cho áp suất cao không?
Được trong giới hạn của phụ kiện rèn class 3000 hoặc 6000 và khi ren được chèn đúng cách. Nhưng với áp cao kèm rung hoặc chu kỳ nhiệt mạnh, mối ren dễ nới và rò, nên chuyển sang hàn. Nếu thiết kế yêu cầu rõ cấp áp, chọn theo class ghi trong bản vẽ.
Hàn xong phụ kiện inox có cần tẩy và thụ động hoá không?
Nên làm. Vết ám nhiệt màu vàng, xanh hay nâu quanh mối hàn là lớp oxit làm giảm khả năng chống gỉ. Tẩy bằng dung dịch chuyên dụng rồi rửa sạch sẽ khôi phục lớp thụ động của inox. Hệ thống thực phẩm và hoá chất càng cần bước này.
Ren NPT và ren BSPT có lắp lẫn được không?
Không nên. Hai loại có góc ren và bước ren khác nhau, dù ngoài mắt thường trông gần giống. Lắp lẫn gây rò rỉ và hỏng ren. Hãy xác nhận kiểu ren của van hoặc thiết bị rồi đặt phụ kiện đúng kiểu.
Nên chọn inox 304 hay 316 cho đường ống nước?
Nước sạch thông thường dùng 304 là đủ. Chuyển sang 316 khi nước có độ clorua cao, gần biển, hoặc đường ống dẫn nước có xử lý hoá chất mạnh. Chi phí vật liệu 316 cao hơn nên chỉ nâng mác khi môi trường thật sự cần.
Có thể dùng phụ kiện hàn và phụ kiện ren trong cùng một đường ống không?
Có, và đây là cách làm phổ biến. Hàn các đoạn trục chính để đảm bảo kín, rồi dùng đầu chuyển hàn–ren hoặc đoạn ống có ren ở các điểm đấu nối van và thiết bị. Chỉ cần cùng mác và cùng tiêu chuẩn kích thước ở chỗ chuyển.
Cần chọn phụ kiện hàn hoặc ren inox cho công trình?
Gọi hoặc nhắn Zalo 0938 437 123 — gửi danh sách vật tư gồm mác inox, DN, kiểu nối và số lượng để nhận báo giá kèm mốc ngày. Giá thép thay đổi theo ngày, gọi để lấy giá hôm nay.
Cập nhật 06/11/2026 bởi Thép Hùng Phát.