- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

Bảng kích thước rãnh cán trên ống thép đưa ra bốn kích thước cần kiểm: khoảng cách từ đầu ống tới rãnh, bề rộng rãnh, đường kính đáy rãnh và độ sâu rãnh. Rãnh chỉ sâu cỡ vài milimét, nên lệch một chút là khớp nối rãnh đã lỏng, kẹt hoặc rò gioăng. Bài này giải thích từng kích thước nghĩa là gì, đo bằng dụng cụ nào, đọc bảng của hãng khớp nối ra sao và những lỗi hay gặp ở xưởng gia công.
Tóm tắt nhanh
- Rãnh cán được ép lõm bằng con lăn, không lấy đi kim loại của thành ống.
- Mỗi cỡ ống có một đường kính đáy rãnh và một độ sâu rãnh riêng, ghi trong bảng của hãng khớp nối.
- Ống có thành mỏng hơn mức tối thiểu hãng quy định cho cỡ đó thì không nên cán rãnh.
- Giá trị cụ thể và dung sai lấy từ catalog của đúng hãng, đúng kiểu khớp bạn dùng, không lấy từ trí nhớ hay bảng truyền tay.
1. rãnh cán trên ống thép là gì và khớp nối rãnh bám vào đâu?

Rãnh cán là đường lõm chạy vòng quanh đầu ống, tạo bằng cách ép con lăn vào thành ống chứ không cắt bỏ kim loại. Khớp nối rãnh gồm hai mảnh vỏ gang ôm quanh mối nối, bên trong là gioăng cao su. Mép vỏ cài vào rãnh, còn gioăng ép kín khe hở giữa hai đầu ống.
Vì vậy rãnh vừa là chỗ chịu lực kéo dọc trục, vừa quyết định gioăng nằm ở đâu. Rãnh quá nông thì vỏ khớp trượt ra khỏi rãnh khi hệ thống lên áp. Rãnh quá sâu thì thành ống tại đáy rãnh mỏng đi, dễ nứt khi chịu rung. Rãnh lệch về phía đầu ống hoặc phía thân ống thì gioăng không ngồi trọn trên mặt đặt.
Để nói chuyện với xưởng và với nhà cung cấp khớp nối cho cùng một ngôn ngữ, người ta gọi các kích thước của rãnh bằng chữ cái:
- Khoảng cách A: từ đầu ống đến mép rãnh, đây là mặt đặt gioăng.
- Bề rộng rãnh B: chiều rộng đường lõm, nơi mép vỏ khớp cài vào.
- Đường kính đáy rãnh C: đường kính đo tại đáy rãnh, kiểm bằng thước dây đo chu vi hoặc thước đo đường kính rãnh.
- Độ sâu rãnh D: bằng đường kính ngoài ống trừ C, rồi chia hai.
- Chiều dày thành ống tối thiểu T: mức mỏng nhất mà thành ống còn được cán rãnh.
Ký hiệu chữ cái ở trên là cách gọi quen dùng ở xưởng. Mỗi hãng khớp nối có thể đặt ký hiệu hơi khác trong catalog của mình, nên khi đọc tài liệu hãng hãy xem phần chú giải hình vẽ trước, rồi mới đọc cột số.
2. bảng kích thước rãnh cán gồm những cột nào và đọc thế nào?
Một bảng rãnh cán đầy đủ thường có một dòng cho mỗi cỡ ống, và các cột là những kích thước vừa nêu. Bảng dưới đây không in số mà giải thích ý nghĩa từng cột, cách đo và hậu quả khi cột đó lệch. Giá trị cụ thể của từng cỡ ống nằm trong catalog của hãng khớp nối.
| Cột trong bảng | Ý nghĩa | Cách đo | Lệch thì gây ra |
|---|---|---|---|
| Đường kính ngoài ống | Đường kính thật của ống tại vị trí cán, khác với tên cỡ DN | Thước cặp hoặc thước dây đo chu vi | Mọi số đo rãnh phía sau bị tính lệch theo |
| Chiều dày thành tối thiểu T | Thành ống mỏng nhất mà hãng cho phép cán rãnh | Thước cặp đo thành ống ở mặt cắt đầu ống | Mép rãnh nhăn hoặc nứt khi cán |
| Khoảng cách A | Từ đầu ống tới mép rãnh, là mặt đặt gioăng | Thước cặp hoặc thước lá từ đầu ống | Gioăng không ngồi trọn, rò rỉ |
| Bề rộng rãnh B | Chiều rộng đáy rãnh để mép vỏ khớp cài vào | Thước cặp, đo ở đáy rãnh, tránh mép bo | Vỏ khớp rơ hoặc kẹt |
| Đường kính đáy rãnh C | Đường kính tại đáy rãnh sau khi cán | Thước dây đo chu vi rãnh hoặc thước đo đường kính rãnh | Rãnh quá sâu hoặc quá nông |
| Độ sâu rãnh D | Chiều sâu lõm tính từ mặt ngoài ống tới đáy rãnh | Tính từ đường kính ngoài và C, không đo trực tiếp | Thành ống yếu hoặc vỏ khớp trượt |
Bảng thứ hai cho biết nên tìm giá trị cụ thể ở đâu, tuỳ việc bạn đang làm.
| Bạn đang cần | Tài liệu nên mở | Lưu ý |
|---|---|---|
| Giá trị rãnh cho khớp nối cụ thể | Catalog kỹ thuật của hãng khớp nối | Chọn đúng kiểu khớp, cứng hay linh hoạt, vì mỗi kiểu có thể có rãnh riêng |
| Đường kính ngoài và chiều dày ống | Catalog hoặc trang thông số của nhà sản xuất ống | Đối chiếu cột chiều dày với mức T của hãng khớp nối |
| Chỉnh máy cán rãnh | Hướng dẫn của hãng máy cán | Cài cữ chặn và độ ép theo cỡ ống, rồi đo lại bằng C |
| Yêu cầu của dự án | Bản vẽ và thuyết minh thiết kế được duyệt | Nếu thiết kế chỉ định loại khớp, cán theo đúng loại đó |
Trước khi cán hàng loạt, hãy mở catalog của đúng hãng khớp nối sẽ dùng và so lại ba kích thước A, B, C. Bảng truyền tay giữa các xưởng chỉ là điểm xuất phát.
Các hãng khớp nối rãnh đều công bố bảng rãnh của riêng mình. Chúng tôi không đưa một bảng số chung vào bài này vì cùng một cỡ ống, hai hãng hoặc hai kiểu khớp có thể yêu cầu rãnh khác nhau, và một con số chép sai là đủ làm cả lô ống cán hỏng. Nếu bạn chưa có bảng của hãng, hãy gửi tên hãng và kiểu khớp cho Hùng Phát để được hỗ trợ tìm tài liệu phù hợp.
3. đọc bảng thế nào để không nhầm DN, phi và đường kính ngoài?

Cột đầu của bảng ghi cỡ danh nghĩa DN, còn cột kế tiếp là đường kính ngoài thật của ống. Hai số này không trùng nhau. DN100 là cái tên của cỡ ống, còn đường kính ngoài thật của nó lớn hơn con số 100 một chút, nên ngoài chợ người ta gọi là ống phi 114. Ai tìm ống phi 100 để cán rãnh theo dòng DN100 sẽ mua nhầm cỡ nhỏ hơn.
Muốn xem thông số ống DN100 cụ thể, có trang ống thép đen phi 114 DN100 của Hùng Phát. Trang kích thước ống thép đen liệt kê thêm các cỡ lớn.
Ví dụ cách đối chiếuVới ống DN100, bạn tra catalog hãng khớp nối để lấy hai giá trị: đường kính ngoài và độ sâu rãnh D. Đường kính đáy rãnh cần đạt bằng đường kính ngoài trừ đi hai lần độ sâu D. Đo C ra đúng giá trị tính được là rãnh đạt; đo ra nhỏ hơn rõ rệt là rãnh đã sâu quá, đo ra lớn hơn là rãnh còn nông.
Cách tính này dùng được cho mọi cỡ ống. Lấy đường kính ngoài thật đo được trên ống, trừ hai lần độ sâu D của hãng, rồi so với C đo được. Nếu ống của lô hàng có đường kính ngoài lệch so với danh nghĩa trong phạm vi dung sai, đáy rãnh tính theo cách này sẽ lệch theo, và đó là lý do thợ lành nghề đo ống trước khi chỉnh máy.
Một mẹo nhỏ cho người lập đơn: ghi cỡ ống theo cả ba cách trong phiếu yêu cầu, gồm DN, tên gọi phi và đường kính ngoài thật. Người báo giá đối chiếu được ngay, còn xưởng cán rãnh tránh được việc nhận nhầm cỡ khi hàng về công trình.
4. rãnh cán khác rãnh cắt ở đâu và ống nào nên cán?
Rãnh cắt lấy đi một lớp kim loại bằng dao tiện, rãnh cán chỉ ép lõm thành ống. Hai cách này cho cùng một hình dạng mặt cắt, nhưng khác nhau ở tốc độ, ở độ dày thành ống chịu được và ở máy móc cần dùng.
| Chọn rãnh cán khi | Chọn rãnh cắt khi |
|---|---|
| Ống thép có thành mỏng đến trung bình, đủ chiều dày tối thiểu của cỡ đó | Ống có thành dày, hoặc hãng khớp nối chỉ định rãnh cắt cho loại ống đó |
| Cần làm nhiều mối nối, muốn thành ống không bị lấy bớt kim loại | Số lượng ít, xưởng đã có máy tiện rãnh |
| Gia công tại công trình bằng máy cán rãnh cầm tay hoặc máy đặt sàn | Ống ngắn, đầu ống khó kẹp vào máy cán |
Kết luận: ống thép hàn đen thành tiêu chuẩn dùng cho đường ống nước và chữa cháy thường cán rãnh; ống thành dày thì xem chỉ định của hãng khớp nối trước.
Cả hai cách đều cần đầu ống cắt vuông góc và sạch bavia. Ống cắt xiên sẽ đi lệch trên con lăn, rãnh cán ra có chỗ sâu chỗ nông dù máy chỉnh đúng.
Chiều dày thành ống là điều kiện đầu tiên để quyết định cán hay không. Mỗi hãng khớp nối nêu mức chiều dày tối thiểu cho từng cỡ ống, và mức này thường cao hơn người mới vào nghề tưởng. Ống mỏng hơn mức đó có thể cán ra rãnh trông đẹp nhưng đáy rãnh yếu, đến lúc chạy áp hoặc gặp rung mới lộ lỗi. Vì vậy hãy tra chiều dày thực của ống trong catalog nhà sản xuất, rồi so với mức tối thiểu của hãng khớp nối trước khi đưa ống lên máy.
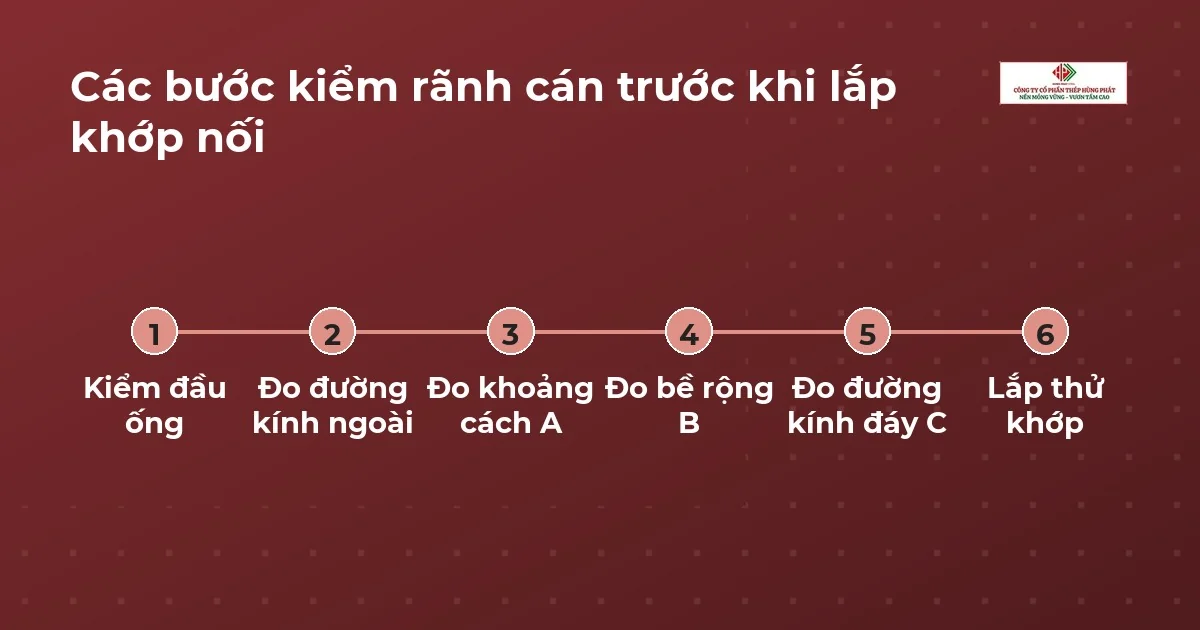
5. các bước kiểm rãnh cán trước khi lắp khớp nối
Một đầu ống đã cán xong chưa chắc đạt. Sáu bước kiểm dưới đây mất chừng vài phút cho mỗi đầu ống và loại được phần lớn sự cố khi chạy thử áp.
- Kiểm đầu ống: cắt vuông góc, mài bavia cả mép trong lẫn mép ngoài, lau sạch lớp sơn hoặc dầu ở vùng rãnh.
- Đo đường kính ngoài tại vị trí sẽ cán, đối chiếu với cột đường kính ngoài trong bảng của hãng.
- Đo khoảng cách A bằng thước cặp từ đầu ống tới mép rãnh gần nhất.
- Đo bề rộng B tại đáy rãnh, tránh đo ở mép bo.
- Đo đường kính đáy C ở ít nhất hai vị trí vuông góc với nhau, rồi so với bảng.
- Lắp thử khớp lên đầu ống mà chưa đặt gioăng: vỏ phải cài vào rãnh gọn, không kẹt và không rơ.
Không cán lại rãnh đã sâu quáRãnh sâu quá không sửa được bằng cách cán thêm. Cắt bỏ đoạn đầu ống, mài mép rồi cán lại từ đầu, nếu chiều dài ống còn cho phép.
Dụng cụ cho cả sáu bước không nhiều: thước cặp, thước dây đo chu vi hoặc thước đo đường kính rãnh, thước lá, và bản in bảng rãnh của hãng khớp nối kẹp cạnh máy. Với lô lớn, nhiều xưởng làm thêm dưỡng đo kiểu đạt hoặc không đạt cho từng cỡ ống để thợ kiểm nhanh mà không phải đọc số mỗi lần.
6. lỗi rãnh cán hay gặp và cách xử lý

Bảng sau liệt kê những lỗi lặp lại khi gia công rãnh cho ống thép, kèm dấu hiệu nhận ra và cách kiểm.
| Lỗi | Dấu hiệu | Cách kiểm hoặc xử lý |
|---|---|---|
| Rãnh quá sâu | Đường kính đáy nhỏ hơn bảng, thành ống chỗ rãnh mỏng | Đo C, cắt bỏ đầu ống và cán lại |
| Rãnh quá nông | Vỏ khớp không cài hết, khớp tuột khi lên áp | Chỉnh máy sâu thêm rồi cán lại, đo C sau mỗi lần |
| Rãnh lệch vị trí | Gioăng không nằm trọn trên mặt đặt | Đo A từ đầu ống, kiểm cữ chặn của máy |
| Đầu ống cắt xiên | Rãnh sâu không đều quanh ống | Cắt lại vuông góc rồi cán |
| Thành ống mỏng hơn mức tối thiểu | Mép rãnh nhăn hoặc nứt sau khi cán | Đổi sang ống đủ chiều dày hoặc dùng loại nối khác |
| Còn bavia hoặc gỉ ở vùng rãnh | Gioăng bị rách khi lắp | Mài sạch, lau khô rồi mới lắp gioăng |
Hai lỗi đầu là phổ biến nhất vì máy cán thường chỉnh theo cảm giác của thợ. Treo bảng kích thước cạnh máy, đo C sau cú cán đầu tiên của mỗi lô, thì sai lệch được bắt ngay từ ống đầu tiên thay vì phát hiện ở ống thứ năm mươi. Việc này tốn chừng một phút. Cắt bỏ cả lô ống cán hỏng tốn nhiều hơn thế rất nhiều.
Một thói quen nữa đáng giữ là ghi lại số đo C của đầu ống đầu tiên và đầu ống cuối cùng của mỗi ca làm. Con lăn mòn dần, nhiệt độ xưởng đổi, ống đổi lô, và ba thứ đó đều làm đáy rãnh trôi đi từ từ. Khi có sổ ghi, người kiểm tra biết ngay rãnh bắt đầu lệch từ lúc nào và dừng máy trước khi lệch quá dung sai của hãng.
Lỗi ở vùng rãnh cũng hay bị bỏ sót vì nằm khuất dưới vỏ khớp sau khi lắp. Vết xước dọc theo mặt đặt gioăng, vệt gỉ hay mối hàn dọc thân ống chạy qua vùng rãnh đều có thể làm gioăng rò, dù các số đo A, B, C đều đạt. Vì vậy ngoài việc đo, hãy nhìn và sờ tay dọc mặt đặt gioăng trước khi lắp.
7. chọn ống thép nào để cán rãnh và cần gửi những gì khi đặt hàng?
Ống thép đen hàn là loại hay được chọn cho hệ thống nối rãnh vì cỡ ống rộng và thành ống có đủ chiều dày cho con lăn. Danh mục ống thép hàn đen của Hùng Phát có các cỡ từ nhỏ đến lớn. Dòng ống thép đen Hòa Phát và catalog ống thép đen Hòa Phát giúp tra chiều dày từng cỡ để đối chiếu với mức chiều dày tối thiểu T của hãng khớp nối.
Khi cần ống phục vụ cán rãnh, nên chuẩn bị sẵn các thông tin sau để người báo giá trả lời một lần là đủ:
- Cỡ ống: ghi theo DN và đường kính ngoài, tránh chỉ ghi phi.
- Chiều dày thành ống: phải bằng hoặc dày hơn mức tối thiểu của cỡ đó.
- Loại khớp nối: hãng, kiểu khớp cứng hay linh hoạt, để chọn đúng bảng rãnh.
- Chiều dài cây và số lượng: để tính hao hụt khi cắt đầu ống cán lại.
- Nơi nhận hàng: Hùng Phát giao toàn quốc, gửi địa điểm để nhận lịch giao.
Giá ống phụ thuộc cỡ, chiều dày, tiêu chuẩn và số lượng, nên chưa có một con số chung cho mọi đơn. Gửi danh sách vật tư là cách nhanh nhất để có báo giá sát đơn hàng.
8. Câu hỏi thường gặp
Rãnh cán trên ống thép sâu bao nhiêu là đạt?
Độ sâu phụ thuộc cỡ ống và kiểu khớp nối, nên không có một con số chung cho mọi trường hợp. Cỡ ống lớn thường có độ sâu rãnh lớn hơn cỡ nhỏ. Cách kiểm chắc nhất là đo đường kính đáy rãnh C rồi so với bảng của hãng, chứ không đo trực tiếp độ sâu bằng mắt.
Ống thành mỏng có cán rãnh được không?
Được nếu thành ống đạt mức tối thiểu của cỡ đó. Dưới mức này, con lăn dễ làm nhăn hoặc nứt mép rãnh. Trường hợp ống mỏng hơn, chọn ống dày hơn hoặc dùng kiểu nối khác thay vì cố cán.
Một bảng rãnh dùng chung cho mọi hãng khớp nối được không?
Nhiều khớp rãnh phổ biến có hình dạng rãnh gần giống nhau, nhưng một số kiểu khớp có rãnh riêng. Vì vậy đừng coi một bảng chung là đủ: hãy đối chiếu với catalog của đúng hãng và đúng kiểu khớp trước khi cán loạt lớn.
Lấy bảng rãnh của hãng khớp nối ở đâu?
Hãng khớp nối thường công bố bảng rãnh trong catalog kỹ thuật hoặc tài liệu hướng dẫn lắp đặt đi kèm sản phẩm. Nếu bạn mua khớp nối hoặc ống thép qua Hùng Phát, hãy nhắn hãng và kiểu khớp đang dùng, chúng tôi hỗ trợ tìm tài liệu tương ứng.
Cán rãnh xong có cần sơn lại vùng rãnh không?
Có. Con lăn làm xước lớp sơn hoặc lớp mạ ở đáy rãnh, và đó là chỗ dễ gỉ. Sơn dặm hoặc phủ lớp chống gỉ phù hợp với môi trường lắp đặt, nhưng phải lau khô và để lớp sơn khô hẳn trước khi đặt gioăng.
Nên cán rãnh ở xưởng hay tại công trình?
Cán tại xưởng cho rãnh đều và dễ kiểm hơn, còn cán tại công trình linh hoạt khi phải cắt ống theo mặt bằng thật. Dù chọn cách nào, quy trình đo A, B, C ở mục 5 vẫn áp dụng như nhau.
Cần ống thép và khớp nối rãnh cho công trình?
Gọi hoặc nhắn Zalo 0938 437 123, gửi cỡ ống, chiều dày, hãng khớp nối và số lượng để nhận tư vấn quy cách và báo giá.
Cập nhật 03/11/2026 bởi Thép Hùng Phát.