- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng
Thép 2083 là mác thép khuôn không gỉ nhóm 420 (DIN 1.2083, X40Cr14), nhiệt luyện lên khoảng 50 HRC và đánh bóng gương tốt. Cách gọi này phổ biến ở xưởng làm khuôn nhựa, nơi khách hay hỏi độ cứng, mác tương đương và có thể thay SKD11 hay P20 hay không. Bài này trả lời từng câu, kèm bảng thông số định tính và những điều cần hỏi nhà cung cấp trước khi đặt hàng.
Tóm tắt nhanh
- Nhóm thép: thép không gỉ martensitic, carbon vừa đủ để tôi cứng, crom cao để chống gỉ.
- Độ cứng: cung cấp ở trạng thái ủ mềm, tôi và ram xong đạt khoảng 48–54 HRC.
- Tương đương: gần với AISI 420, SUS420J2 và 4Cr13, không trùng từng chỉ tiêu.
- Dùng cho: khuôn ép nhựa cần chống gỉ và đánh bóng cao, dao kéo, chi tiết chống mòn nhẹ.
1. mác 2083 là gì và thuộc nhóm nào?
Con số 2083 đến từ ký hiệu DIN 1.2083, gắn với tên hoá học X40Cr14. Đó là thép không gỉ họ martensitic: chứa lượng crom cao để chống gỉ và đủ carbon để tôi cứng bằng nhiệt luyện. Hai tính chất này hiếm khi đi cùng nhau, và chính vì thế mác này được dùng nhiều cho khuôn.
Ở thị trường Việt Nam, khách thường gọi gọn là thép 2083 hoặc láp 2083, đôi khi thêm hậu tố như H trong cách gọi 2083H. Hậu tố này không có nghĩa thống nhất giữa các nhà cung cấp, nên cần hỏi rõ trạng thái cung cấp (ủ mềm hay đã tôi sẵn) và hãng sản xuất ngay trên báo giá.
Đừng hiểu 2083 là inox 304 cứng hơn. Đây là thép khuôn chống gỉ, chỉ phát huy sau khi nhiệt luyện.
2. thành phần và thông số cơ bản của thép 2083 ra sao?
Bảng dưới nêu đặc điểm chính của nhóm 1.2083 theo cách định tính. Mỗi nhà máy có khoảng thành phần cho phép riêng, nên con số chính xác của lô hàng phải đọc trên chứng chỉ chất lượng đi kèm.
| Chỉ tiêu | Đặc điểm | Ý nghĩa khi dùng |
|---|---|---|
| Carbon | Trung bình, đủ để tôi cứng | Quyết định khả năng đạt độ cứng sau nhiệt luyện |
| Crom | Cao, đặc trưng của nhóm không gỉ 420 | Tạo lớp màng chống gỉ, nhất là khi đã đánh bóng |
| Silic, mangan | Giới hạn thấp, đọc trên chứng chỉ | Ảnh hưởng độ sạch và độ bền |
| Độ cứng ủ mềm | tối đa khoảng 230 HB | Trạng thái dễ phay, tiện, khoan |
| Độ cứng sau tôi và ram | khoảng 48–54 HRC | Chống mòn và giữ độ bóng bề mặt khuôn |
| Từ tính | Có | Phân biệt nhanh với inox 304 |
Nguồn: mô tả chung theo tài liệu công bố của các hãng thép khuôn và tiêu chuẩn DIN, tổng hợp ngày 21/10/2026.
3. độ cứng của thép 2083 là bao nhiêu?
Độ cứng phụ thuộc trạng thái cung cấp. Thép ủ mềm mềm hơn nhiều so với thép đã tôi, vì thế xưởng gia công thường mua phôi ủ rồi mới nhiệt luyện sau khi hoàn thiện hình dạng.
- Trạng thái ủ mềm: khoảng 200–230 HB, gia công cắt gọt bình thường.
- Sau tôi và ram thấp: khoảng 50 HRC, có thể lên đến 54 HRC nếu ram ở nhiệt độ thấp.
- Ram cao hơn: độ cứng giảm dần, đổi lấy độ dai tốt hơn cho chi tiết chịu va đập.
Điều cần nhớCon số HRC chỉ có giá trị khi nói rõ nhiệt độ tôi và nhiệt độ ram. Cùng một thanh thép có thể cho độ cứng rất khác nhau nếu đổi chế độ nhiệt luyện, nên đừng so hai báo giá chỉ bằng chữ «2083».
4. mác nào tương đương với thép 2083?
Đây là câu khách hỏi nhiều nhất sau độ cứng. Các hệ tiêu chuẩn đều có mác nằm cùng nhóm, nhưng khoảng thành phần không trùng hoàn toàn, nên gọi là gần tương đương chứ không phải thay thế một đổi một.
| Hệ tiêu chuẩn | Ký hiệu | Ghi chú khi thay thế |
|---|---|---|
| DIN / EN | 1.2083, X40Cr14 | Ký hiệu gốc của tên gọi 2083 |
| AISI / ASTM | 420 (bản dùng làm khuôn) | Cùng nhóm, kiểm lại khoảng carbon |
| JIS | SUS420J2 | Khoảng carbon rộng hơn, hỏi chứng chỉ |
| GB/T (Trung Quốc) | 4Cr13 | Rất hay gặp trong hàng nhập, độ sạch khác nhau theo nhà máy |
Nguồn: bảng đối chiếu mác thép theo tiêu chuẩn DIN, JIS, AISI và GB/T, tổng hợp ngày 21/10/2026.
Với khuôn đánh bóng gương hoặc khuôn quang học, độ sạch của thép quan trọng hơn tên mác. Một số hãng bán loại luyện tinh (tái nấu điện xỉ) trên nền thành phần 420 dưới tên thương mại riêng, ví dụ Stavax của Uddeholm. Hùng Phát không phân phối hàng mang nhãn hãng đó trừ khi có báo giá riêng; khách cần mức độ sạch tương đương thì nên hỏi thẳng yêu cầu về độ bóng và độ sạch để được tư vấn loại phù hợp.
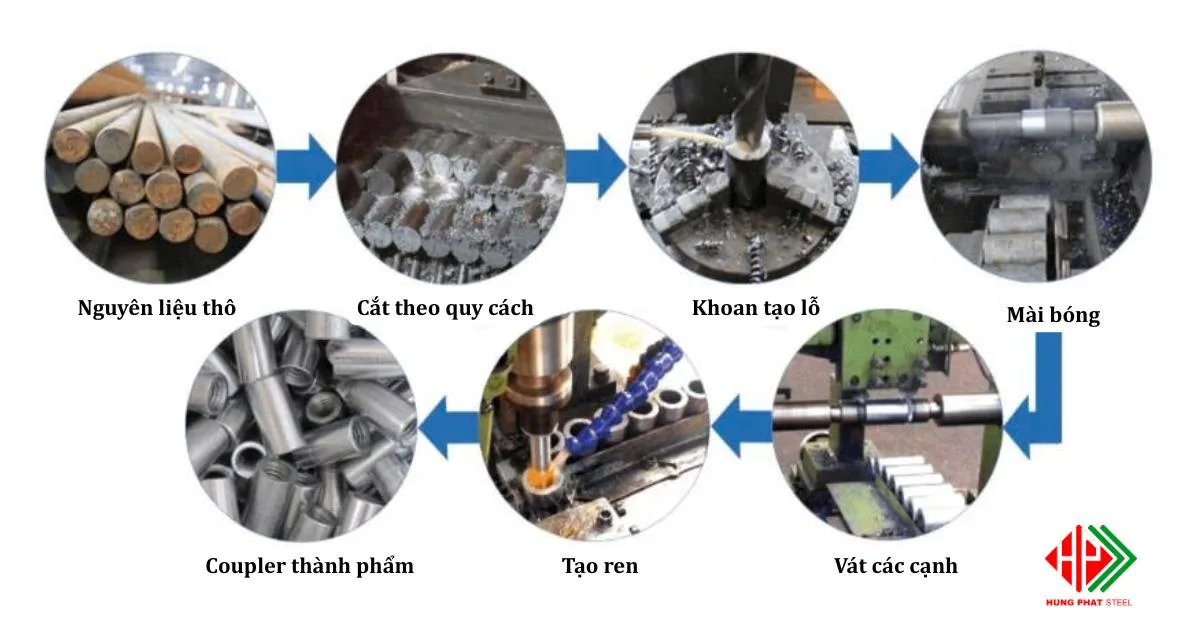
Khách đang tìm giải pháp nối thanh thép xây dựng thay vì thép khuôn có thể xem thêm trang coupler nối thép ren.
5. khi nào nên chọn thép 2083 và dùng làm gì?
Lý do chọn 2083 gần như luôn xoay quanh ba điều: bề mặt cần bóng, môi trường dễ gây gỉ, và chi tiết phải chống mòn ở mức vừa phải. Thiếu một trong ba thì có mác rẻ hơn hoặc cứng hơn phù hợp hơn.
- Khuôn ép nhựa trong suốt hoặc có phụ gia ăn mòn: bề mặt không gỉ giữ được độ bóng qua nhiều chu kỳ.
- Khuôn làm việc trong môi trường ẩm: kênh làm mát bằng nước ít bị gỉ hơn so với thép carbon.
- Dao, lưỡi cắt, chi tiết dụng cụ: cần độ cứng trung bình và chống gỉ.
- Trục, van, chi tiết bơm nhỏ: cần chống mòn nhẹ và chống gỉ nước ngọt.
Không dùng thay inox 304Thép 2083 chống gỉ kém hơn inox 304 và dễ rỗ mặt trong môi trường muối hoặc axit. Chi tiết ngâm nước biển, hoá chất mạnh nên chọn mác inox austenit.
6. so với P20, SKD11 và inox 304, thép 2083 khác gì?
Bốn mác này hay bị đặt lên cùng một bàn cân khi chọn vật liệu khuôn. Bảng sau so theo đúng tiêu chí người mua hỏi: độ cứng, chống gỉ và khả năng đánh bóng.
| Mác | Độ cứng điển hình | Chống gỉ | Đánh bóng | Chọn khi |
|---|---|---|---|---|
| 2083 (X40Cr14) | 48–54 HRC sau nhiệt luyện | Khá | Tốt | Khuôn cần bóng và chống gỉ |
| P20 (1.2311) | khoảng 28–32 HRC, thường cung cấp tôi sẵn | Kém, dễ gỉ nếu bảo quản sơ sài | Khá | Khuôn thông dụng, cần gia công nhanh |
| SKD11 | khoảng 58–62 HRC sau nhiệt luyện | Hạn chế | Kém hơn do carbide lớn | Chi tiết chống mòn cao, dập, cắt |
| Inox 304 | Không tôi cứng được bằng nhiệt luyện | Rất tốt | Tốt | Chi tiết chống ăn mòn, không cần độ cứng cao |
Kết luận: cần bề mặt khuôn bóng, chống gỉ và độ cứng trên 45 HRC thì chọn 2083; cần chống mòn tối đa thì chọn SKD11; khuôn thông thường, ngân sách hẹp thì P20 là đủ.
Nguồn: thông số điển hình theo tài liệu công bố của các hãng thép khuôn, tổng hợp ngày 21/10/2026.
7. gia công và nhiệt luyện thép 2083 cần lưu ý gì?
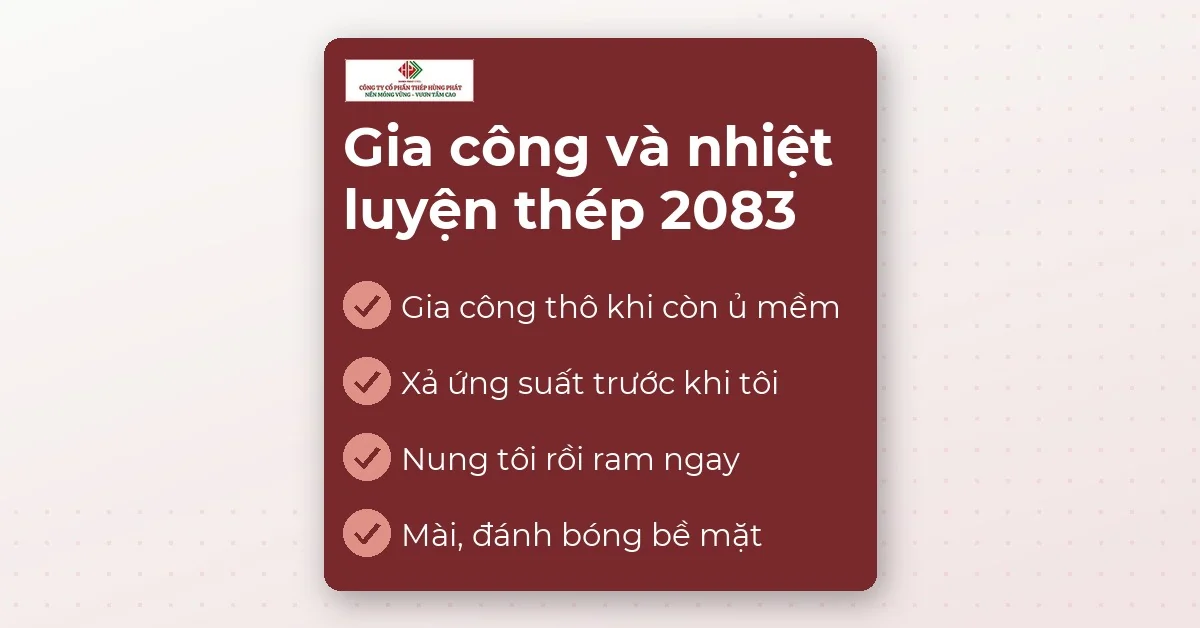
Thép này gia công khá dễ ở trạng thái ủ, nhưng khó hàn và nhạy với chế độ nhiệt luyện. Quy trình thông thường như sau.
- Gia công thô khi thép còn ủ mềm, chừa lượng dư cho bước hoàn thiện sau tôi.
- Xả ứng suất trước khi tôi để hạn chế cong vênh.
- Nung tôi khoảng 1.000–1.050 °C rồi làm nguội theo hướng dẫn của nhà sản xuất thép.
- Ram ngay sau tôi, thường ở khoảng 200–300 °C nếu cần độ cứng cao và chống gỉ tốt.
- Mài, đánh bóng bề mặt khuôn sau cùng.
Hàn thép 2083 đòi hỏi gia nhiệt trước và ram lại sau hàn, nếu không vết hàn dễ nứt. Vì vậy sửa khuôn bằng hàn đắp nên giao cho đơn vị có kinh nghiệm với thép khuôn không gỉ. Thép đã tôi cứng cũng không nên gia công cắt gọt thông thường mà cần mài hoặc xung điện.
Khi nhận hàng, nên đối chiếu chứng chỉ chất lượng với mác ghi trên đơn, đo đường kính hoặc bề dày tại vài vị trí và nhìn bề mặt có vết nứt, rỗ hay lẹm cạnh không. Phôi ủ mềm có thể rỉ bề mặt nếu để ngoài trời ẩm, vì lớp màng crom chỉ phát huy trọn vẹn sau khi gia công sạch và đánh bóng. Vì vậy phôi nên cất nơi khô, kê cao khỏi nền, bọc kín và bôi dầu chống gỉ nếu lưu kho lâu. Khuôn thành phẩm sau khi đánh bóng cần lau khô và phủ dầu bảo quản trước mỗi lần cất.
8. quy cách phôi dạng tấm, dạng tròn chọn thế nào?
Thép 2083 thường được bán dạng tròn đặc (láp) và dạng tấm. Khối lượng của một phôi phụ thuộc kích thước và khối lượng riêng của từng nhà máy, nên khi cần con số chính xác hãy nhờ nhà cung cấp cân hoặc tính theo bản vẽ thay vì dùng bảng tra chung.
Phôi tròn và tấm luôn cần cộng lượng dư gia công vào kích thước đặt. Láp đặt sát kích thước thành phẩm thường không đủ để tiện sạch vỏ ngoài và bù biến dạng sau nhiệt luyện. Khách làm khuôn nên gửi bản vẽ hoặc kích thước thành phẩm để được tư vấn phôi phù hợp. Với thép tấm, cần nói rõ bề dày sau mài và hướng gia công, vì tấm dày dễ cong khi tôi hơn tấm mỏng và lượng dư mỗi mặt phải đủ để mài phẳng lại.
Nhu cầu láp tròn đặc cỡ nhỏ và vừa có thể xem thêm thép tròn đặc phi 22 và thép tròn đặc phi 8. Trường hợp cần bề mặt phôi đã mài sáng thì tham khảo thép đặc kéo bóng, và với chi tiết cần độ dai hơn độ cứng, bài thép đặc dẻo giải thích khác biệt.
9. giá thép 2083 phụ thuộc những yếu tố nào?
Giá thép 2083 không có một con số chung vì mỗi lô khác nhau về xuất xứ, độ sạch và trạng thái cung cấp. Bài này không in đơn giá, vì giá thép thay đổi theo ngày và theo từng lô hàng. Cách tính chung là khối lượng đặt nhân đơn giá theo kg (thép tròn) hoặc theo kg thực cân (thép tấm), rồi cộng chi phí cắt và vận chuyển.
- Xuất xứ và nhà máy: hàng luyện tinh, độ sạch cao có giá khác hàng thương mại.
- Trạng thái cung cấp: ủ mềm, đã tôi sẵn hay đã mài bề mặt.
- Quy cách: đường kính, bề dày, chiều dài; cỡ lớn thường khó kiếm và giá cao hơn.
- Dịch vụ cắt: cắt theo kích thước làm tăng chi phí trên mỗi kg do hao phí cắt.
- Số lượng và nơi giao: đặt nhiều hoặc giao nội thành khác với giao liên tỉnh.
Chưa phải báo giáGiá thép thay đổi theo ngày, gọi để lấy giá hôm nay. Nội dung này cập nhật 21/10/2026 và không thay thế báo giá chính thức cho từng đơn hàng.
10. câu hỏi thường gặp về thép 2083
Thép 2083 có bị nhiễm từ không?
Có. Thép 2083 thuộc nhóm martensitic nên hút nam châm, khác với inox 304 ở trạng thái ủ gần như không hút. Đây là cách kiểm nhanh để phân biệt hai loại khi nhận hàng, dù chưa đủ thay cho chứng chỉ chất lượng và phân tích thành phần.
Thép 2083 có tôi cứng được không?
Được. Sau khi nung tôi và ram đúng chế độ, độ cứng đạt khoảng 48–54 HRC. Cần gia công xong hình dạng ở trạng thái ủ mềm rồi mới nhiệt luyện, để tránh mất nhiều dụng cụ cắt và hạn chế biến dạng khi tôi.
Thép 2083 có rỉ không?
Có thể rỉ nhẹ nếu bề mặt thô, bẩn hoặc để trong môi trường muối, axit. Nhóm thép crom cao này chống gỉ tốt nhất khi đã tôi, ram thấp và đánh bóng kỹ, vì bề mặt nhẵn giúp màng crom bền hơn.
Thép 2083 dùng thay SKD11 được không?
Chỉ khi ưu tiên chống gỉ và đánh bóng hơn chống mòn. SKD11 cứng hơn và mòn chậm hơn nhưng dễ gỉ và khó bóng bằng. Khuôn chạy nhựa có phụ gia ăn mòn nên chọn 2083, khuôn dập cắt kim loại nên giữ SKD11.
Đặt thép 2083 cần gửi thông tin gì?
Cần nêu dạng (tròn hay tấm), kích thước, số lượng, trạng thái cung cấp và yêu cầu chứng chỉ. Có bản vẽ khuôn thì càng tốt, vì kỹ thuật có thể gợi ý kích thước phôi chừa lượng dư.
Cần phôi thép khuôn theo kích thước riêng?
Giá thép thay đổi theo ngày, gọi để lấy giá hôm nay. Gửi mác thép, kích thước và số lượng để nhận tư vấn quy cách và báo giá cho đơn hàng.
Cập nhật 21/10/2026 bởi Thép Hùng Phát.