- Bạn chưa chọn sản phẩm nào
- Tiếp tục mua hàng

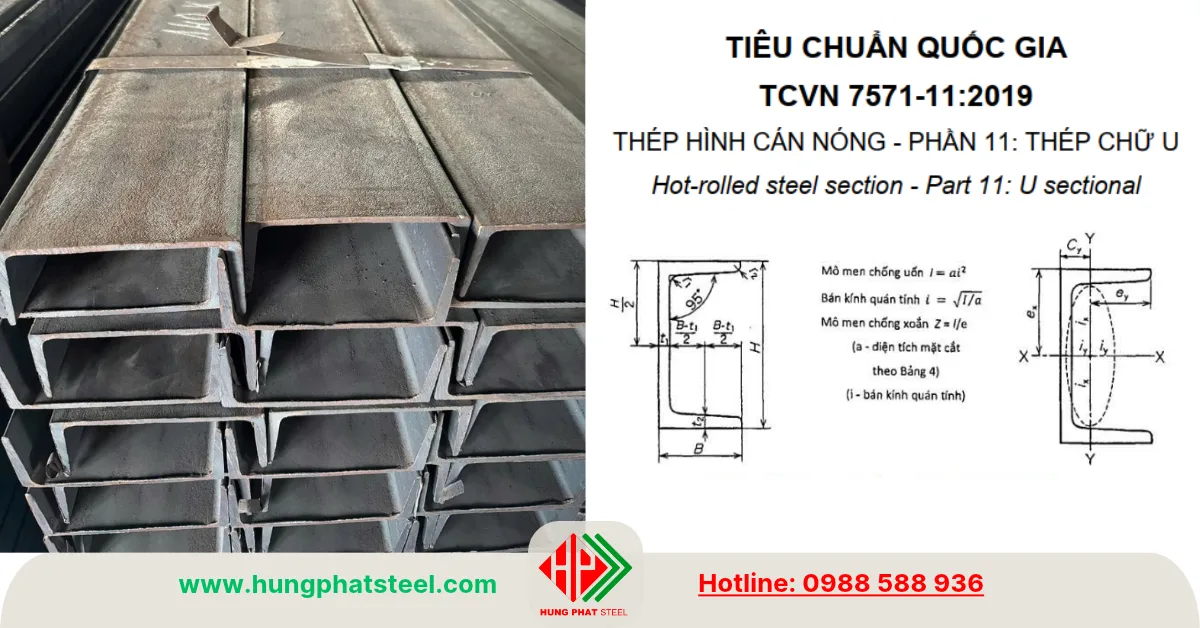
TCVN 7571-11:2019 là tiêu chuẩn quốc gia quy định về thép hình chữ U cán nóng, dùng cho kết cấu thông thường, kết cấu hàn và kết cấu xây dựng.
TCVN 7571-11:2019 thay thế TCVN 7571-11:2006 (ISO 657-11:1980).
TCVN 7571-11:2019 do Ban kỹ thuật tiêu chuẩn quốc gia TCVN/TC 17 – Thép biên soạn trên cơ sở JIS G 3192:2014, Tổng cục Tiêu chuẩn Đo lường Chất lượng đề nghị, Bộ Khoa học và Công nghệ công bố.
Bộ tiêu chuẩn TCVN 7571 về thép hình cán nóng bao gồm các phần sau:
- Phần 1: Thép góc cạnh đều.
- Phần 2: Thép góc cạnh không đều.
- Phần 11: Thép hình chữ U.
- Phần 15: Thép hình chữ I.
- Phần 16: Thép hình chữ H.
- Phần 21: Thép hình chữ T.
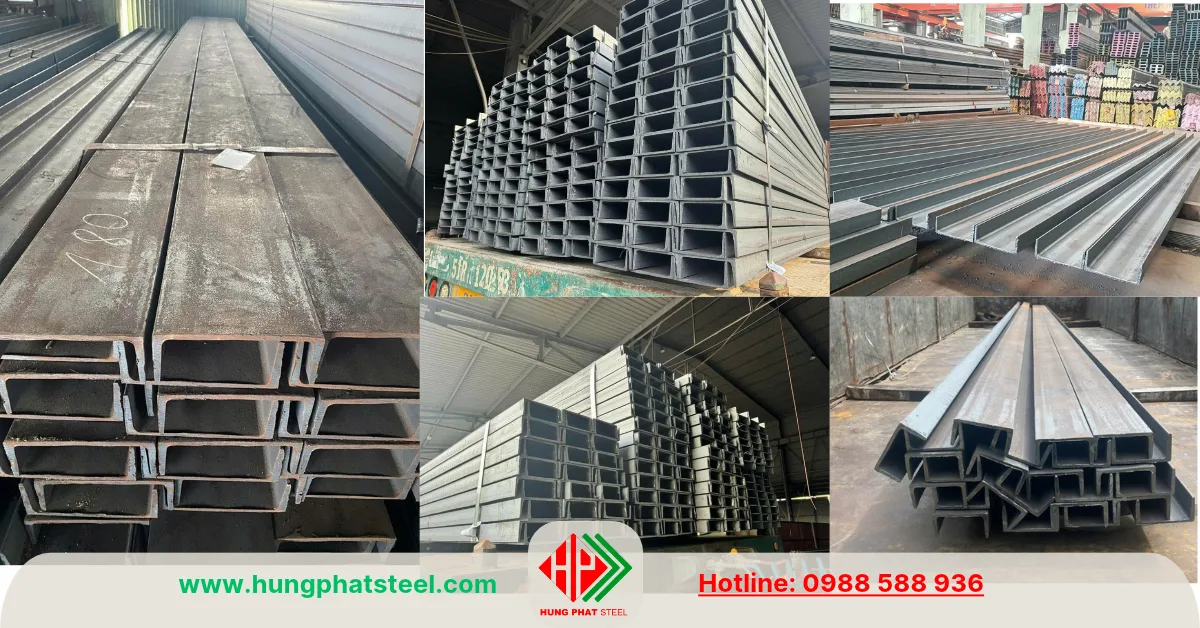
Khái niệm thép hình U cán nóng TCVN 7571:11-2019
Thép hình chữ U, còn gọi là thép chữ C (U section), là thép có mặt cắt ngang hình chữ U hoặc C, được sản xuất bằng phương pháp cán nóng. Tiêu chuẩn quy định hình dạng, kích thước, đặc tính mặt cắt và các yêu cầu kỹ thuật đối với sản phẩm.
Tiêu chuẩn 7571-11:2019 quy định những gì?
| Nội dung | Yêu cầu |
|---|---|
| Hình dạng tiết diện | Hình chữ U hoặc C, có bụng và hai cánh |
| Kích thước | Chiều cao, chiều rộng cánh, chiều dày bụng và cánh |
| Đặc tính mặt cắt | Diện tích tiết diện, khối lượng đơn vị chiều dài và các đặc tính hình học liên quan |
| Phân loại thép | Theo mục đích sử dụng và cấp độ bền quy định |
| Cơ tính | Các yêu cầu về độ bền kéo và những chỉ tiêu cơ tính áp dụng |
| Kiểm tra chất lượng | Kiểm tra kích thước, hình dạng, ngoại quan và thử nghiệm theo yêu cầu |
| Dung sai | Quy định sai lệch cho phép đối với kích thước và hình dạng sản phẩm |
Phạm vi áp dụng
Tiêu chuẩn này áp dụng cho thép U cán nóng, không mặc nhiên áp dụng cho mọi sản phẩm có hình dạng chữ U. Thép U chấn nguội hoặc thép U được gia công từ thép tấm cần xác định theo tiêu chuẩn sản phẩm tương ứng.
Khi đặt mua thép U theo TCVN 7571-11:2019, cần xác định rõ kích thước tiết diện, chiều dày, loại thép, yêu cầu cơ tính và dung sai để bảo đảm đúng yêu cầu kỹ thuật.
Hình dạng mặt cắt ngang thép U cán nóng
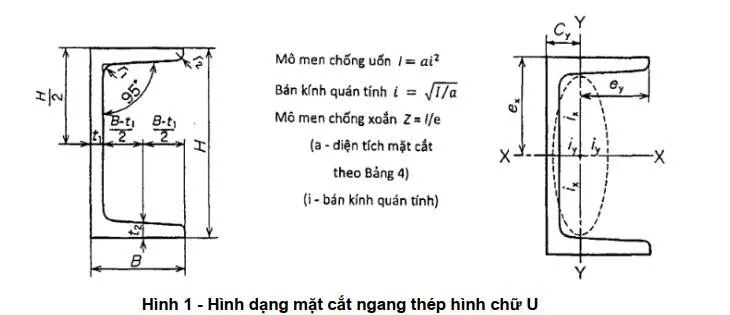
Kích thước, diện tích mặt cắt ngang, khối lượng trên mét dài và đặc tính mặt cắt
| Kích thước H × B (mm) | t₁ (mm) | t₂ (mm) | r₁ (mm) | r₂ (mm) | Diện tích mặt cắt (cm²) | Khối lượng (kg/m) | Cₓ (cm) | Cᵧ (cm) | Iₓ (cm⁴) | Iᵧ (cm⁴) | iₓ (cm) | iᵧ (cm) | Zₓ (cm³) | Zᵧ (cm³) |
| 75 × 40 | 5 | 7 | 8 | 4 | 8,818 | 6,92 | 0 | 1,28 | 75,3 | 12,2 | 2,92 | 1,17 | 20,1 | 4,47 |
| 80 × 45 | 5,5 | 7,5 | 8 | 4 | 10,5 | 8,23 | 0 | 1,43 | 102 | 18 | 3,12 | 1,30 | 25,6 | 5,85 |
| 100 × 50 | 5 | 7,5 | 8 | 4 | 11,92 | 9,36 | 0 | 1,54 | 188 | 26 | 3,97 | 1,48 | 37,6 | 7,52 |
| 120 × 55 | 6,3 | 8,5 | 8 | 4,5 | 16 | 12,5 | 0 | 1,60 | 350 | 39,5 | 4,68 | 1,57 | 58,4 | 10,1 |
| 125 × 65 | 6 | 8 | 8 | 4 | 17,11 | 13,4 | 0 | 1,90 | 424 | 61,8 | 4,98 | 1,90 | 67,8 | 13,4 |
| 140 × 60 | 6,7 | 9 | 9 | 4,5 | 19,2 | 15 | 0 | 1,68 | 570 | 55,3 | 5,45 | 1,67 | 81,4 | 12,8 |
| 150 × 75 | 6,5 | 10 | 10 | 5 | 23,71 | 18,6 | 0 | 2,28 | 861 | 117 | 6,03 | 2,22 | 115 | 22,4 |
| 9 | 12,5 | 15 | 7,5 | 30,59 | 24,0 | 0 | 2,31 | 1050 | 147 | 5,86 | 2,19 | 140 | 28,3 | |
| 160 × 65 | 7,2 | 10 | 9 | 5,5 | 23,2 | 18,2 | 0 | 1,81 | 900 | 79 | 6,22 | 1,81 | 113 | 16,8 |
| 180 × 75 | 7 | 10,5 | 11 | 5,5 | 27,20 | 21,4 | 0 | 2,13 | 1380 | 131 | 7,12 | 2,19 | 153 | 24,3 |
| 200 × 80 | 7,5 | 11 | 12 | 6 | 31,33 | 24,6 | 0 | 2,21 | 1950 | 168 | 7,88 | 2,32 | 195 | 29,1 |
| 200 × 90 | 8 | 13,5 | 14 | 7 | 38,65 | 30,3 | 0 | 2,74 | 2490 | 277 | 8,02 | 2,68 | 249 | 44,2 |
| 250 × 90 | 9 | 13 | 14 | 7 | 44,07 | 34,6 | 0 | 2,40 | 4180 | 294 | 9,74 | 2,58 | 334 | 44,5 |
| 11 | 14,5 | 17 | 8,5 | 71,17 | 40,2 | 0 | 2,40 | 4680 | 329 | 9,56 | 2,54 | 374 | 48,9 | |
| 300 × 90 | 9 | 13 | 14 | 7 | 48,57 | 38,1 | 0 | 2,22 | 6440 | 309 | 11,5 | 2,52 | 429 | 45,7 |
| 10 | 15,5 | 19 | 9,5 | 55,74 | 43,8 | 0 | 2,34 | 7410 | 360 | 11,5 | 2,54 | 494 | 54,1 | |
| 12 | 16 | 19 | 9,5 | 61,90 | 48,6 | 0 | 2,28 | 7870 | 379 | 11,3 | 2,48 | 525 | 56,4 | |
| 380 × 100 | 10,5 | 16 | 18 | 9 | 69,39 | 54,5 | 0 | 2,41 | 14500 | 535 | 14,5 | 2,78 | 763 | 70,5 |
| 13 | 16,5 | 18 | 9 | 78,96 | 62,0 | 0 | 2,33 | 15800 | 585 | 14,1 | 2,67 | 823 | 73,6 | |
| 13 | 20 | 24 | 12 | 85,71 | 63,7 | 0 | 2,54 | 17800 | 655 | 14,3 | 2,76 | 926 | 87,8 |
Chú thích: Các kích thước không được thể hiện trong bảng sẽ theo thỏa thuận giữa khách hàng và nhà sản xuất.
Phương pháp tính khối lượng:
- Khối lượng trên mét dài của thép hình chữ U được tính theo công thức sau: (Kg/m) = 0.785 x diện tích mặt cắt
- Trong đó diện tích mặt cắt của thép hình: a = [Ht₁ + 2t₂ + 0,349 (r₁² – r₂²)/100 (cm²)]
Chiều dài thép U cán nóng theo TCVN 7571-11
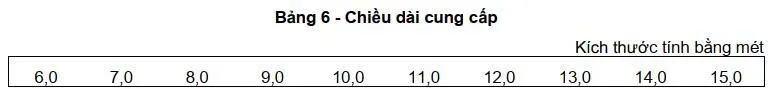
Lưu ý: Chiều dài không có trong bảng, theo sự thỏa thuận giữa khách hàng và nhà sản xuất
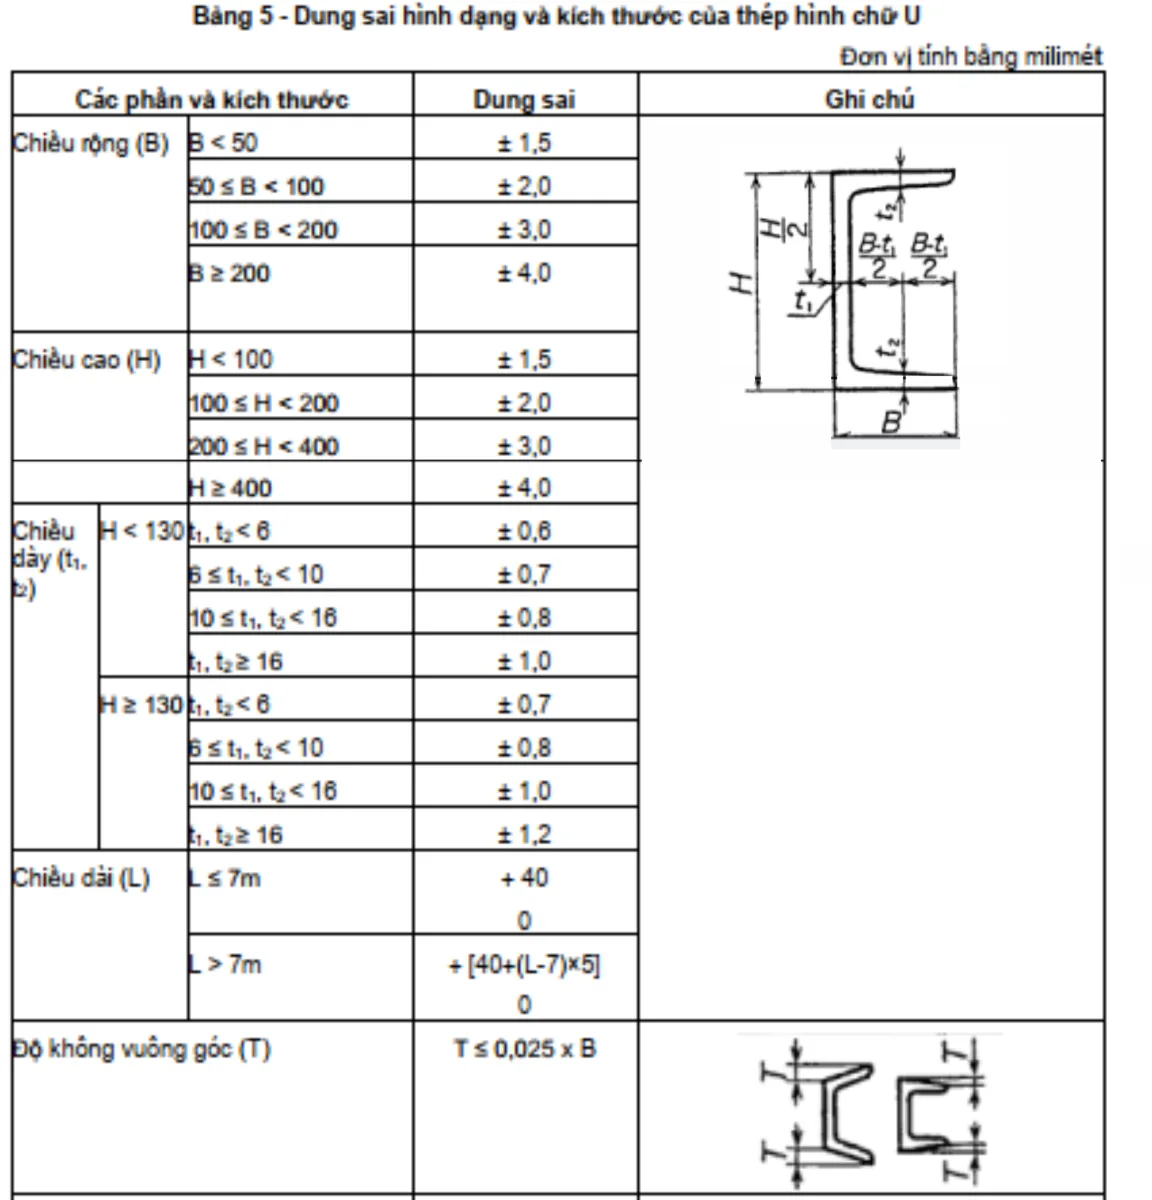
Dung sai hình dạng và kích thước
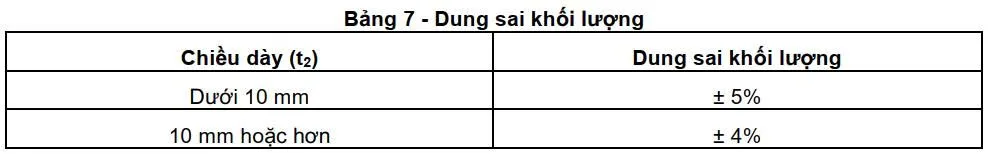
Dung sai khối lượng
Chất lượng bề mặt
Bề mặt thép hình U không được tách, nứt và được kiểm tra bằng mắt thường theo thỏa thuận giữa nhà sản xuất và khách hàng
Phân loại chi tiết thép hình U cán nóng theo TCVN 7571
TCVN 7571-11:2019 phân loại thép chữ U theo mục đích sử dụng, gồm:
- USGS: Thép hình U dùng cho kết cấu thông thường.
- USWS: Thép hình U dùng cho kết cấu hàn.
- USBS: Thép hình U dùng cho kết cấu xây dựng.
Ký hiệu thép còn bao gồm giới hạn bền kéo nhỏ nhất tính bằng MPa và chữ phân loại tương ứng. Ví dụ: USWS 400A là thép hình U dùng cho kết cấu hàn, có giới hạn bền kéo nhỏ nhất 400 MPa, loại A.
1. Thép hình U được dùng trong kết cấu thông thường
- Ký hiệu: USGS
- Loại thép này thường được sử dụng trong các kết cấu không yêu cầu độ bền cao hoặc không chịu tải trọng lớn. Chúng thường được áp dụng trong các công trình dân dụng, nhà xưởng, và các ứng dụng khác.
2. Thép hình U được dùng trong kết cấu hàn
- Ký hiệu: USWS
- Thép hình U loại này được thiết kế đặc biệt để sử dụng trong các kết cấu hàn, nơi mà các mối hàn cần phải đảm bảo độ bền và độ ổn định cao. Chúng thường được sử dụng trong các công trình yêu cầu tính chính xác và độ bền cao.
3. Thép hình U được dùng trong kết cấu xây dựng
- Ký hiệu: USBS
- Loại thép này được sử dụng chủ yếu trong các công trình xây dựng lớn, như cầu, nhà cao tầng, và các công trình hạ tầng khác. Chúng thường có khả năng chịu tải trọng lớn và được sản xuất theo tiêu chuẩn cao để đảm bảo an toàn cho công trình.
Giới hạn bền kéo của thép U cán nóng TCVN 7571
| Phân loại | Loại thép U | Giới hạn bền kéo nhỏ nhất, MPa |
| Thép kết cấu thông thường | USGS 400 | 400 |
| USGS 490 | 490 | |
| USGS 540 | 540 | |
| Thép kết cấu hàn | USWS 400A | 400 |
| USWS 400B | 400 | |
| USWS 400C | 400 | |
| USWS 490A | 490 | |
| USWS 490B | 490 | |
| USWS 490C | 490 | |
| USWS 520B | 520 | |
| USWS 520C | 520 | |
| USWS 570 | 570 | |
| Thép kết cấu xây dựng | USBS 400A | 400 |
| USBS 400B | 400 | |
| USBS 400C | 400 | |
| USBS 490B | 490 | |
| USBS 490C | 490 |
Thành phần hóa học thép hình U cán nóng TCVN 7571
| Loại thép U | Thành phần hóa học, % khối lượng | ||||||
| C lớn nhất | Si lớn nhất | Mn | P lớn nhất | S lớn nhất | Ceq1) | PCM2) | |
| USGS 400 | – | – | – | 0,050 | 0,050 | – | – |
| USGS 490 | – | – | – | 0,050 | 0,050 | – | – |
| USGS 540 | 0,30 | – | ≤ 1,60 | 0,040 | 0,040 | – | – |
| USWS 400A | 0,23 | – | ≥ 2,5xC3) | 0,035 | 0,035 | – | – |
| USWS 400B | 0,20 | 0,35 | 0,60~1,50 | 0,035 | 0,035 | – | – |
| USWS 400C | 0,18 | 0,35 | 0,60~1,50 | 0,035 | 0,035 | – | – |
| USWS 490A | 0,20 | 0,55 | ≤ 1,65 | 0,035 | 0,035 | – | – |
| USWS 490B | 0,18 | 0,55 | ≤ 1,65 | 0,035 | 0,035 | – | – |
| USWS 490C | 0,18 | 0,55 | ≤ 1,65 | 0,035 | 0,035 | – | – |
| USWS 520B | 0,20 | 0,55 | ≤ 1,65 | 0,035 | 0,035 | – | – |
| USWS 520C | 0,20 | 0,55 | ≤ 1,65 | 0,035 | 0,035 | – | – |
| USWS 570 | 0,18 | 0,55 | ≤ 1,70 | 0,035 | 0,035 | 0,44 | 0,28 |
| USBS 400A | 0,24 | – | – | 0,050 | 0,050 | – | – |
| USBS 400B | 0,20 | 0,35 | 0,60~1,50 | 0,030 | 0,015 | 0,36 | 0,26 |
| USBS 400C | 0,20 | 0,35 | 0,60~1,50 | 0,020 | 0,008 | 0,36 | 0,26 |
| USBS 490B | 0,18 | 0,55 | ≤ 1,65 | 0,030 | 0,015 | 0,44 | 0,29 |
| USBS 490C | 0,18 | 0,55 | ≤ 1,65 | 0,020 | 0,008 | 0,44 | 0,29 |
| 1) Đương lượng cacbon được tính bằng công thức (1), sử dụng các giá trị đo được theo 9.1:
Ceq = C + Mn/6 + Si/24 + Ni/40 + Cr/5 + Mo/4 + V/14 (1) 2) Đương lượng cacbon nhạy cảm do hàn (PCM) được tính bằng công thức (2), sử dụng các giá trị đo được theo 9.1: PCM = C + Si/30 + Mn/20 + Cu/20 + Ni/60 + Cr/20 + Mo/15 + V/10 + 5B (2) 3) Hàm lượng cacbon đo được. |
|||||||
Cơ tính thép hình U cán nóng TCVN 7571
| Ký hiệu loại thép | Thử kéo | Thử va đập Charpy (t ≥ 12mm) | Thử uốn | ||||||||
| Giới hạn chảy nhỏ nhất, MPa | Giới hạn bền kéo, MPa | Độ giãn dài nhỏ nhất, % | Góc uốn | Bán kính uốn, mm | |||||||
| t ≤ 16 | 16 < t ≤ 40 | – | t ≤ 5 | 5 < t ≤ 16 | 16 < t ≤ 50 | Nhiệt độ, °C | Năng lượng hấp thụ nhỏ nhất, J | ||||
| USGS 400 | 245 | 235 | 400-510 | 21 | 17 | 21 | – | – | 180° | 1.5 x t | |
| USGS 490 | 285 | 275 | 490-610 | 19 | 15 | 19 | – | – | 2.0 x t | ||
| USGS 540 | 400 | 390 | ≥ 540 | 16 | 13 | 17 | – | – | 2.0 x t | ||
| USWS 400A | 245 | 235 | 400-510 | 23 | 18 | 22 | – | – | – | – | |
| USWS 400B | 245 | 235 | 400-510 | 23 | 18 | 22 | 0 | 27 | – | – | |
| USWS 400C | 245 | 235 | 400-510 | 23 | 18 | 22 | 0 | 47 | – | – | |
| USWS 490A | 325 | 315 | 490-610 | 22 | 17 | 21 | – | – | – | – | |
| USWS 490B | 325 | 315 | 490-610 | 22 | 17 | 21 | 0 | 27 | – | – | |
| USWS 490C | 325 | 315 | 490-610 | 22 | 17 | 21 | 0 | 47 | – | – | |
| USWS 520B | 365 | 355 | 520-640 | 19 | 15 | 19 | 0 | 27 | – | – | |
| USWS 520C | 365 | 355 | 520-640 | 19 | 15 | 19 | 0 | 47 | – | – | |
| USWS 570 | 460 | 450 | 570-720 | 19(t ≤ 16) | 26(16<t ≤ 20) | 20(t > 20) | -5 | 47 | – | – | |
| USBS 400A | 235(6<t ≤ 40) | 400-510 | – | 17(6 ≤ t ≤ 16) | 21 | – | – | – | – | ||
| USBS 400B | 235(6<t< 12) | 235-355(12 ≤ t ≤ 40) | 400-510 | – | 18(6 ≤ t ≤ 16) | 22(16<t≤ 40) | 0 | 27 | – | – | |
| USBS 400C | – | 235-355(16 ≤ t ≤ 40) | 400-510 | – | 18(6 ≤ t ≤ 16) | 22(16<t≤ 40) | 0 | 27 | – | – | |
| USBS 490B | 235(6≤t< 12) | 325-445(12 ≤ t ≤ 40) | 490-610 | – | 17(6 ≤ t ≤ 16) | 21(16<t≤ 40) | 0 | 27 | – | – | |
| USBS 490C | – | 325-445(16 ≤ t ≤ 40) | 490-610 | – | 17(6 ≤ t ≤ 16) | 21(16<t≤ 40) | 0 | 27 | – | – | |
| CHÚ THÍCH:
1. t: chiều dày, là chiều dày tại vị trí lấy mẫu, tính bằng milimet 2. Với ký hiệu thép USBS 400B và USBS 490B, tỷ lệ % giữa giới hạn chảy và giới hạn bền kéo được áp dụng như sau: a. t < 12: Không áp dụng. b. 12 ≤ t ≤ 40: lớn nhất 80% 3. Với ký hiệu thép USBS 400C và USBS 490C, tỷ lệ % giữa giới hạn chảy và giới hạn bền kéo được áp dụng như sau: a. t <16: Không áp dụng. b. 16 ≤ t ≤ 40: lớn nhất 80% 4. Năng lượng hấp thụ Charpy là giá trị trung bình của ba mẫu thử. |
|||||||||||
Phương pháp thử
Thành phần hóa học
- Phương pháp xác định thành phần hóa học của sản phẩm Bao theo tiêu chuẩn ISO 8998 (ASTM E 415).
- LƯU Ý: Phương pháp xác định thành phần hóa học của mẻ nấu sẽ được áp dụng theo sự đồng ý giữa các nhà sản xuất và khách hàng.
Cơ tính
Yêu cầu chung
Các yêu cầu chung về thử cơ sở được thực hiện theo ISO 4398 (ISO 377) và VN 4399 (ISO 404). Thử mẫu số lượng và công cụ lấy mẫu định vị có thể như sau:
a) Số lượng thử kéo và thử uốn: Lô kiểm tra bao gồm các sản phẩm thép thông thường một mẻ luyện, có thể cùng kích thước hình học, có chiều dày khác nhau nhưng chiều dày lớn nhất của sản phẩm không thể vượt qua quá hai lần chiều dày nhỏ nhất.
- Đối với khối lượng một lô <50t : lấy 01 mẫu thử kéo và 01 mẫu thử uốn
- Đối với khối lượng một lô >50t: lấy 02 mẫu thử kéo dài và 02 thử thách mẫu.
b) Số lượng mẫu thử va đập: Lấy 01 mẫu từ vị trí có chiều dày lớn nhất của sản phẩm trong một lô sản phẩm cùng mẻ luyện, sau đó gia công thành 03 mẫu dọc theo hướng cán từ mẫu ban đầu để tiến hành thử va đập.
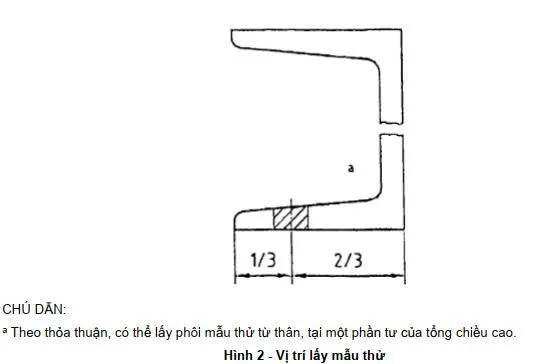
c) Vị trí lấy mẫu thử kéo, uốn, va đập: Vị trí lấy mẫu kiểm tra kéo và uốn phải kèm theo Hình 2.
Thử nghiệm kéo: Phương pháp thử theo tiêu chuẩn ISO 197-1 (ISO 6892-1).
Thử nghiệm uốn: Phương pháp thử theo tiêu chuẩn ISO 198 ( ISO 7438).
Thử nghiệm va đập: Phương pháp thử theo tiêu chuẩn ISO 312-1 (ISO 148-1).
Dung sai Phương pháp xác định sai số thông số được hướng dẫn chi tiết theo Phụ lục A.
Thử nghiệm lại
- Trường hợp sản phẩm thép không đạt được yêu cầu ở các phép thử kéo hoặc kiềm, quy trình thử lại có thể được tiến hành tham chiếu theo nội dung 8. 3. 4. 3 của tiêu chuẩn ISO 4399 (ISO 404), qua đó quyết định xem sản phẩm đạt tiêu chuẩn chấp nhận hay không.
- Trường hợp sản phẩm thép không đạt được yêu cầu ở phép thử và đập quy định tại nội dung 8. 3. 4. 2 của tiêu chuẩn ISO 4399 (ISO 404), thử thử lại được phép thực hiện dựa trên quy định tại 8. 3. 4. 3 của cùng tiêu chuẩn tiêu chuẩn ISO 4399 (ISO 404).
Ghi nhãn
Ghi nhãn trên thanh thép:
Thép góc cạnh đều cán nóng được gắn nhãn trên mỗi sản phẩm với những thông tin tối thiểu sau:
- Tên hoặc chữ viết tắt hoặc nhãn hiệu hóa hàng hóa của nhà sản xuất (có thể được cán nổi trong quá trình cán ở vị trí thích hợp trên thanh thép).
Ghi nhãn trên bó thép
Mỗi bó thép phải được gắn nhãni những thông tin tối thiểu sau:
- a) Tên, địa chỉ của nhà sản xuất;
- b) Kí hiệu loại thép;
- c) Số hiệu của tiêu chuẩn này;
- d) Số hiệu mẻ hoặc số sản phẩm;
- e) Kích thước (chiều rộng, chiều dày và chiều dài).
Thông tin bổ sung
- Nhiệm vụ của nhà sản xuất: Đơn vị cung cấp trách nhiệm gửi kèm phiếu kết quả thử nghiệm cho khách hàng, trong đó bao gồm các nguyên liệu thô như kết quả kiểm tra, tên sản phẩm, hệ thống tiêu chuẩn ứng dụng, kích thước học, số lượng, khối lượng, điều kiện giao hàng, mã sản phẩm và mã luyện.
- Yêu cầu đối với thành phần đặc biệt: Khi có yêu cầu kiểm soát về lượng carbon hoặc khả năng hàn tốt, báo cáo phải cung cấp đầy đủ các hàm lượng nguyên tố hợp lý kèm theo công thức tính toán tương ứng.
- Bổ sung nguyên tố ngoài tiêu chuẩn: Trường hợp sản phẩm có chứa các bổ sung kim nguyên tố hợp lý không nằm trong tiêu chuẩn danh mục, hàm lượng của các nguyên tố này phải được khai báo cụ thể trong kết quả báo cáo.
PHƯƠNG PHÁP XÁC ĐỊNH DUNG SAI
1. Chiều rộng (B), chiều cao (H) và chiều dày (t₁ và t₂)
1.1. Dụng cụ đo
Dụng cụ đo có độ chính xác 0,5 mm để đo chiều rộng (B) và chiều cao (H); dụng cụ đo có độ chính xác 0,05 mm để đo chiều dày (t₁ và t₂).
1.2. Cách tiến hành
Phương pháp đo được thực hiện tại vị trí cách hai đầu của mẫu không nhỏ hơn 150 mm và tại vị trí giữa mẫu thép hình.
1.3. Báo cáo
Báo cáo phải bao gồm các kết quả đo được.
2. Chiều dài (L)
Chiều dài của mẫu được đo bằng thước dây kim loại với độ chính xác là 1 mm và đủ chiều dài để đo toàn bộ chiều dài mẫu thép hình trong một lần đo.
3. Độ không vuông góc (T)
3.1. Dụng cụ đo
Thước góc có chiều dài cạnh lớn hơn chiều rộng bề mặt được đo. Thước kim loại có độ chính xác là 1 mm.
3.2. Cách tiến hành
Đặt mẫu trên mặt phẳng nằm ngang sao cho bề mặt vuông góc với mặt phẳng. Đặt thước góc sao cho cạnh dài của thước góc vuông góc với mặt phẳng và di chuyển để cạnh của thước góc tiếp xúc với bề mặt mẫu cần đo.
Đo khoảng cách giữa bề mặt B của mẫu với cạnh thước góc, đơn vị milimét (T).
3.3. Báo cáo
Báo cáo phải bao gồm kết quả độ không vuông góc đọc được.
4. Độ cong
4.1. Dụng cụ đo
Sợi dây có chiều dài lớn hơn chiều dài mẫu. Thước kim loại với độ chính xác là 1 mm.
4.2. Cách tiến hành
Giữ sợi dây ở hai đầu theo hướng dọc chiều dài mẫu và đo khoảng cách lớn nhất giữa sợi dây và bề mặt mẫu theo hướng ngang, đơn vị milimét.
4.3. Báo cáo
Báo cáo phải bao gồm độ cong lớn nhất đọc được, đơn vị milimét.
Nhà cung cấp thép hình U cán nóng TCVN 7571-11:2019
Thép Hùng Phát chuyên cung cấp thép hình U cán nóng theo tiêu chuẩn TCVN 7571-11:2019, phục vụ nhu cầu xây dựng, gia công cơ khí, kết cấu nhà xưởng, công trình công nghiệp và dân dụng. Sản phẩm được cung ứng theo nhiều quy cách, kích thước và chiều dày khác nhau, đáp ứng yêu cầu sử dụng trong các hạng mục kết cấu thép.
Thép Hùng Phát cung ứng thép hình U theo yêu cầu về kích thước, chiều dày, chiều dài và số lượng của khách hàng.
Sản phẩm được lựa chọn theo quy cách kỹ thuật, kiểm tra thông tin hàng hóa và đối chiếu chứng từ chất lượng theo từng lô hàng. Khách hàng có thể yêu cầu cung cấp thông tin về xuất xứ, mác thép, tiêu chuẩn áp dụng và chứng nhận chất lượng phù hợp với yêu cầu của công trình.
Các nhà máy sản xuất thép hình U cán nóng theo TCVN 7571-11:2019
Thép hình U cán nóng trên thị trường Việt Nam được cung ứng từ nhiều nhà máy sản xuất thép trong nước. Một số thương hiệu và đơn vị được nhắc đến trong nhóm sản phẩm này gồm:
| Nhà máy / Thương hiệu | Thông tin sản phẩm của nhà máy |
|---|---|
| Á Châu | U80 – U100 – U120 |
| An Khánh | U65-U300 |
| Đại Việt | Thép Đại Việt |
| TISCO | Công ty Gang thép Thái Nguyên |
| Vina Kyoei | Công ty Thép Vina Kyoei |
Các nhà máy có thể sản xuất hoặc cung ứng thép hình U với nhiều quy cách, kích thước và chiều dày khác nhau. Khi lựa chọn sản phẩm, cần đối chiếu quy cách thực tế, mác thép, cơ tính và chứng chỉ chất lượng của từng lô hàng để xác định mức độ phù hợp với TCVN 7571-11:2019.
Thép Hùng Phát là đơn vị phân phối, cung ứng thép hình U từ các nguồn nhà máy trong nước, hỗ trợ khách hàng lựa chọn sản phẩm theo quy cách, số lượng và yêu cầu kỹ thuật của từng công trình.
Liên hệ ngay với chúng tôi
CÔNG TY CỔ PHẦN THÉP HÙNG PHÁT
- Ms Uyên 0939 287 123 – Phòng kinh doanh
- Ms Nha 0937 343 123 – Phòng kinh doanh
- Ms Mừng 0938 261 123- Phòng kinh doanh
- Ms Di 0909 941 123- Phòng kinh doanh
- Hotline Miền Nam: Ms Trâm 0938 437 123
- Hotline miền Bắc: Ms Tâm 0933 710 789
Phòng sản xuất vật tư cọc khoan nhồi:
- Ms Duyên 0971 960 496
- Ms Ly 0909 938 123
- Ms Trà 0988 588 936
Trụ sở : H62 KDC Thới An, Đường Lê Thị Riêng, Phường Thới An, TPHCM
Kho hàng miền nam 1: số 1769 QL1A, P.Tân Thới Hiệp, TPHCM
Kho hàng miền nam 2: 1448 QL1A, P.Thới An, TPHCM
Kho hàng miền Bắc: số 68 đường Đại Thanh, Xã Ngọc Hồi, Hà Nội